 EN

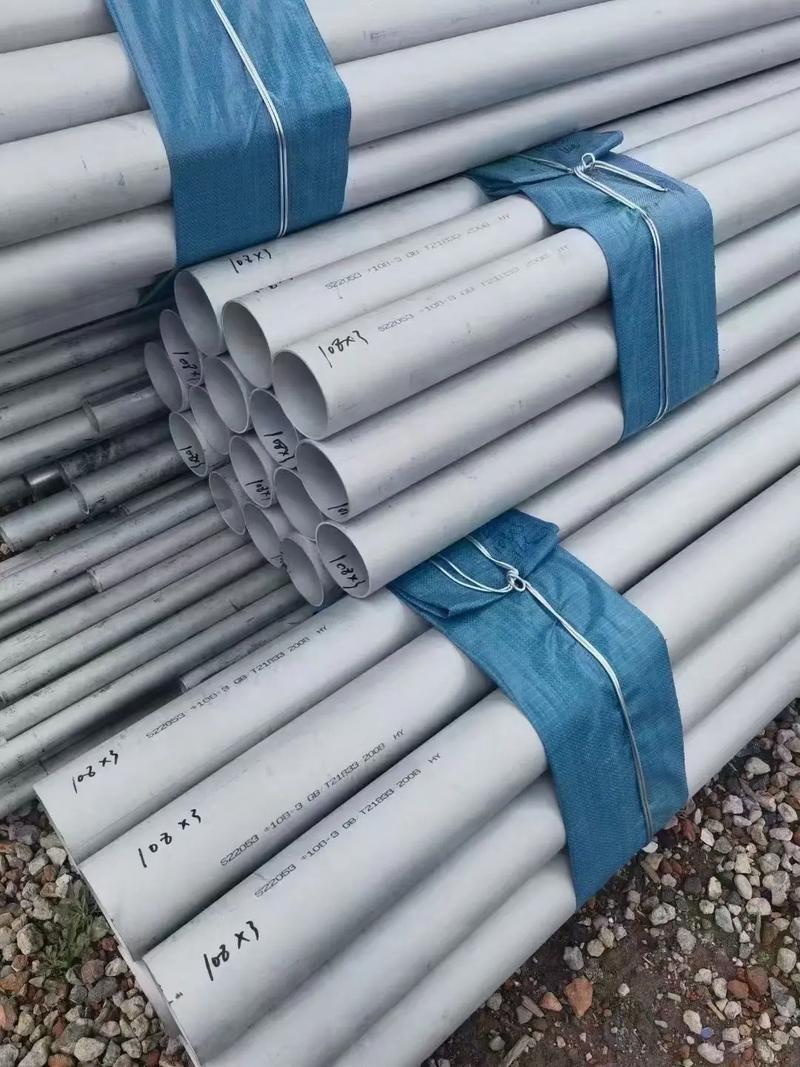
Kwaszenie rur jest kluczowym procesem w produkcji stali, który bezpośrednio wpływa na jakość, wygląd i trwałość gotowych produktów stalowych. Gdy stal jest poddawana walcowaniu lub kuciu na gorąco, na jej powierzchni powstaje warstwa tlenku żelaza — ciemna, krucha powłoka, która narusza odporność na korozję i estetykę. Kwaszenie rur usuwa tę warstwę tlenkową poprzez zanurzenie chemiczne, odsłaniając czysty, błyszczący metal i przygotowując powierzchnię do kolejnych zastosowań, takich jak powlekanie, spawanie lub bezpośrednie użycie w wymagających środowiskach przemysłowych.
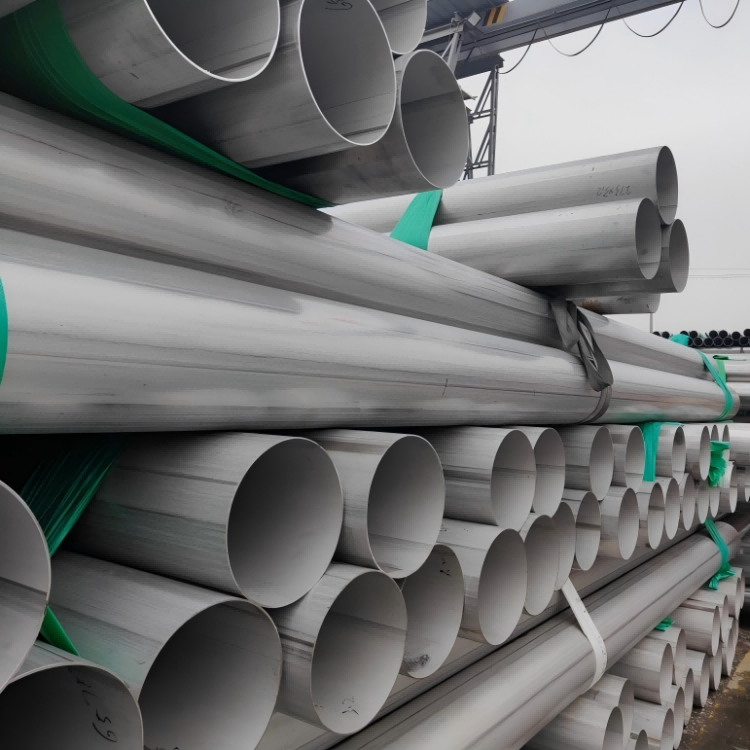
Dla producentów i odbiorców końcowych, którzy wymagają stali o bezbłędnym stanie powierzchni, proces kwasowania rur jest obowiązkowy. Różnica między rurami zakwaszonymi a niezakwaszonymi jest natychmiast widoczna: powierzchnie zakwaszone są gładkie, jednolite i pozbawione warstwy skorupki, podczas gdy powierzchnie nietraktowane zachowują zabarwione powłoki tlenkowe, które mogą się łuszczyć lub stanowić źródło korozji.
Problem skorupki i integralność powierzchni
Dlaczego skorupka tlenkowa staje się problemem jakościowym
Podczas walcowania na gorąco rury stalowe są przetwarzane w podwyższonej temperaturze, w której tlen obecny w powietrzu reaguje chemicznie z powierzchnią stali, tworząc warstwy skorupki tlenku żelaza. Skorupka ta jest porowata, krucha i słabo przyczepiona do metalu podstawowego. Gdy pozostanie nietraktowana, skorupka zatrzymuje wilgoć oraz sole korozyjne w swoich mikropęknięciach, przyspieszając powstawanie rdzy nawet w łagodnych środowiskach korozyjnych. Technologia odtłuszczania rur bezpośrednio eliminuje tę wrażliwość, usuwając skorupkę przed wprowadzeniem materiału do eksploatacji, zapewniając długotrwałą stabilność powierzchni oraz zapobiegając wczesnemu uszkodzeniu w zastosowaniach przemysłowych.
Wpływ na wydajność produktu i jego żywotność
Obecność warstwy tlenków na rurach bezpośrednio skraca ich czas użytkowania i zwiększa koszty konserwacji. W zastosowaniach wymienników ciepła osad działa jak bariera izolacyjna, zmniejszając wydajność cieplną. W systemach transportu chemicznego osad może odpryskiwać do płynów procesowych, zanieczyszczając produkty oraz uszkadzając wyposażenie znajdujące się w dalszej części układu. Dezaktywacja rur eliminuje te zagrożenia, zapewniając czystą, aktywną powierzchnię, która naturalnie opiera się utlenianiu lub lepiej przyjmuje ochronne powłoki. piklowanie rury w porównaniu do nieleczonych alternatyw.
Mechanizm chemiczny procesu dezaktywacji
Jak dezaktywacja rur usuwa zanieczyszczenia
Węglowe rury gorąco walcowane lub kute zanurza się zwykle w roztworze kwasowym, najczęściej w kwasie solnym lub siarkowym. Kwasy te reagują z warstwą tlenków żelaza, rozpuszczając je w rozpuszczalnych solach, które są następnie spłukiwane, pozostawiając podstawowy materiał stalowy nietknięty. Proces ten jest starannie kontrolowany w celu zoptymalizowania szybkości rozpuszczania i zapobiegania nadmiernemu trawieniu, które może prowadzić do ujędrnienia wodorowego lub nadmiernej erozji powierzchni. Nowoczesne urządzenia do trawienia rur wyposażone są w precyzyjne systemy monitoringu, śledzące stężenie roztworu, temperaturę oraz czas zanurzenia, zapewniając spójne i powtarzalne rezultaty dla każdej produkowanej rury.
Aktywacja powierzchni i przygotowanie do dalszej obróbki
Oprócz usuwania osadów, proces kwaszenia rur aktywuje powierzchnię stali, odsłaniając świeże, nieutlenione atomy metalu. Ta aktywna powierzchnia jest chemicznie 'głodna' i gotowa do dalszych operacji, takich jak ocynkowanie, malowanie, nanoszenie powłok lub spawanie. Bez wstępnego kwaszenia rur te kolejne procesy często kończą się porażką lub dają słabe połączenia, ponieważ nie mogą prawidłowo przyczepić się do powierzchni pokrytych tlenkami. Dla producentów stosujących ochronne powłoki lub tworzących złożone zespoły kwaszenie rur znacząco poprawia wytrzymałość przyczepności, jednolitość powłoki oraz jakość spawów – wszystkie te parametry są kluczowe w przemyśle lotniczym, motocyklowym i morskim.
Zastosowania przemysłowe i zgodność ze standardami
Tam, gdzie kwaszenie rur spełnia wymagania regulacyjne i rynkowe
Sektorzy wymagające wysokiej czystości i odporności na korozję — w tym przetwórstwo spożywcze, farmaceutyka, przemysł naftowy i gazowy oraz energetyka — nakazują lub wyraźnie preferują specyfikacje rur poddawanych procesowi piaskowania (pickling). Te branże funkcjonują w ramach surowych przepisów prawnych, które określają dopuszczalny stan powierzchni sprzętu obsługującego materiały wrażliwe lub działającego w ekstremalnych warunkach środowiskowych. Certyfikaty dotyczące rur poddawanych procesowi piaskowania oraz normy czystości powierzchni zapewniają zgodność z wymaganiami ISO, ASTM, DIN oraz z branżowymi standardami. Dostawcy systematycznie dostarczający rury poddawane procesowi piaskowania zgodnie z zweryfikowanymi standardami budują zaufanie klientów oraz ograniczają ryzyko kosztownych odrzuceń lub przerw w produkcji.
Przewaga konkurencyjna dzięki jakości powierzchni
Producenci oryginalni (OEM) oraz przetwórcy inwestujący w wysokiej jakości rury po procesie piklowania uzyskują mierzalne korzyści konkurencyjne. Ich gotowe produkty charakteryzują się wyższą estetyką, lepszą odpornością na korozję oraz pozwalają na ustalenie wyższych cen na wymagających rynkach. Użytkownicy końcowi rozpoznają różnicę między rurami poddanymi rygorystycznym protokołom piklowania a tańszymi alternatywami – szczególnie w zastosowaniach widocznych lub krytycznych pod względem eksploatacyjnym. Zespoły marketingowe i kanały sprzedaży mogą z pewnością pozycjonować produkty przetworzone metodą piklowania jako oferty premium, zapewniające dłuższe okresy gwarancji, lepsze gwarancje wydajności oraz niższy całkowity koszt posiadania – czynniki te uzasadniają wyższe ceny zakupu i wzmacniają lojalność klientów.
Często zadawane pytania
Jaka jest główna korzyść wynikająca z zastosowania piklowania rur w produkcji?
Główną zaletą rur poddawanych procesowi piklowania jest usunięcie warstwy tlenku żelaza powstającej podczas gorącego walcowania, co odsłania czystą stal odporną na korozję, dobrze przyjmującą powłoki ochronne oraz zapewniającą niezawodną pracę w użytkowaniu przemysłowym. Dzięki temu znacznie wydłuża się żywotność produktu i zmniejsza się potrzeba konserwacji w zastosowaniach przemysłowych.
Czy rury niepiklowane można poddać obróbce po wykonaniu elementów?
Piklowanie jest najskuteczniejsze, gdy przeprowadza się je na surowych rurach bezpośrednio po gorącym walcowaniu, zanim warstwa tlenku żelaza stanie się gruba lub zagłębi się w strukturze metalu. Piklowanie rur po ich montażu w gotowe zespoły jest technicznie możliwe, ale trudniejsze, droższe i ryzykowne — dlatego znacznie bardziej opłacalne jest określenie wymogu piklowania już na etapie początkowego zakupu rur niż próbowanie korekty tego niedoskonałości w późniejszym czasie.
Czy rury piklowane nadają się do wszystkich gatunków stali?
Procesy trawienia rur skutecznie działają na rurach ze stali węglowej, stali nierdzewnej oraz stali stopowej; jednak procedury trawienia rur muszą być dostosowane do konkretnej klasy materiału, aby zapobiec uszkodzeniom powierzchni lub kruchości. Zawsze potwierdź u swojego dostawcy, że zastosowane przez niego protokoły trawienia rur są zoptymalizowane pod kątem składu chemicznego Twojej stali oraz wymagań związanych z jej zastosowaniem.