 EN

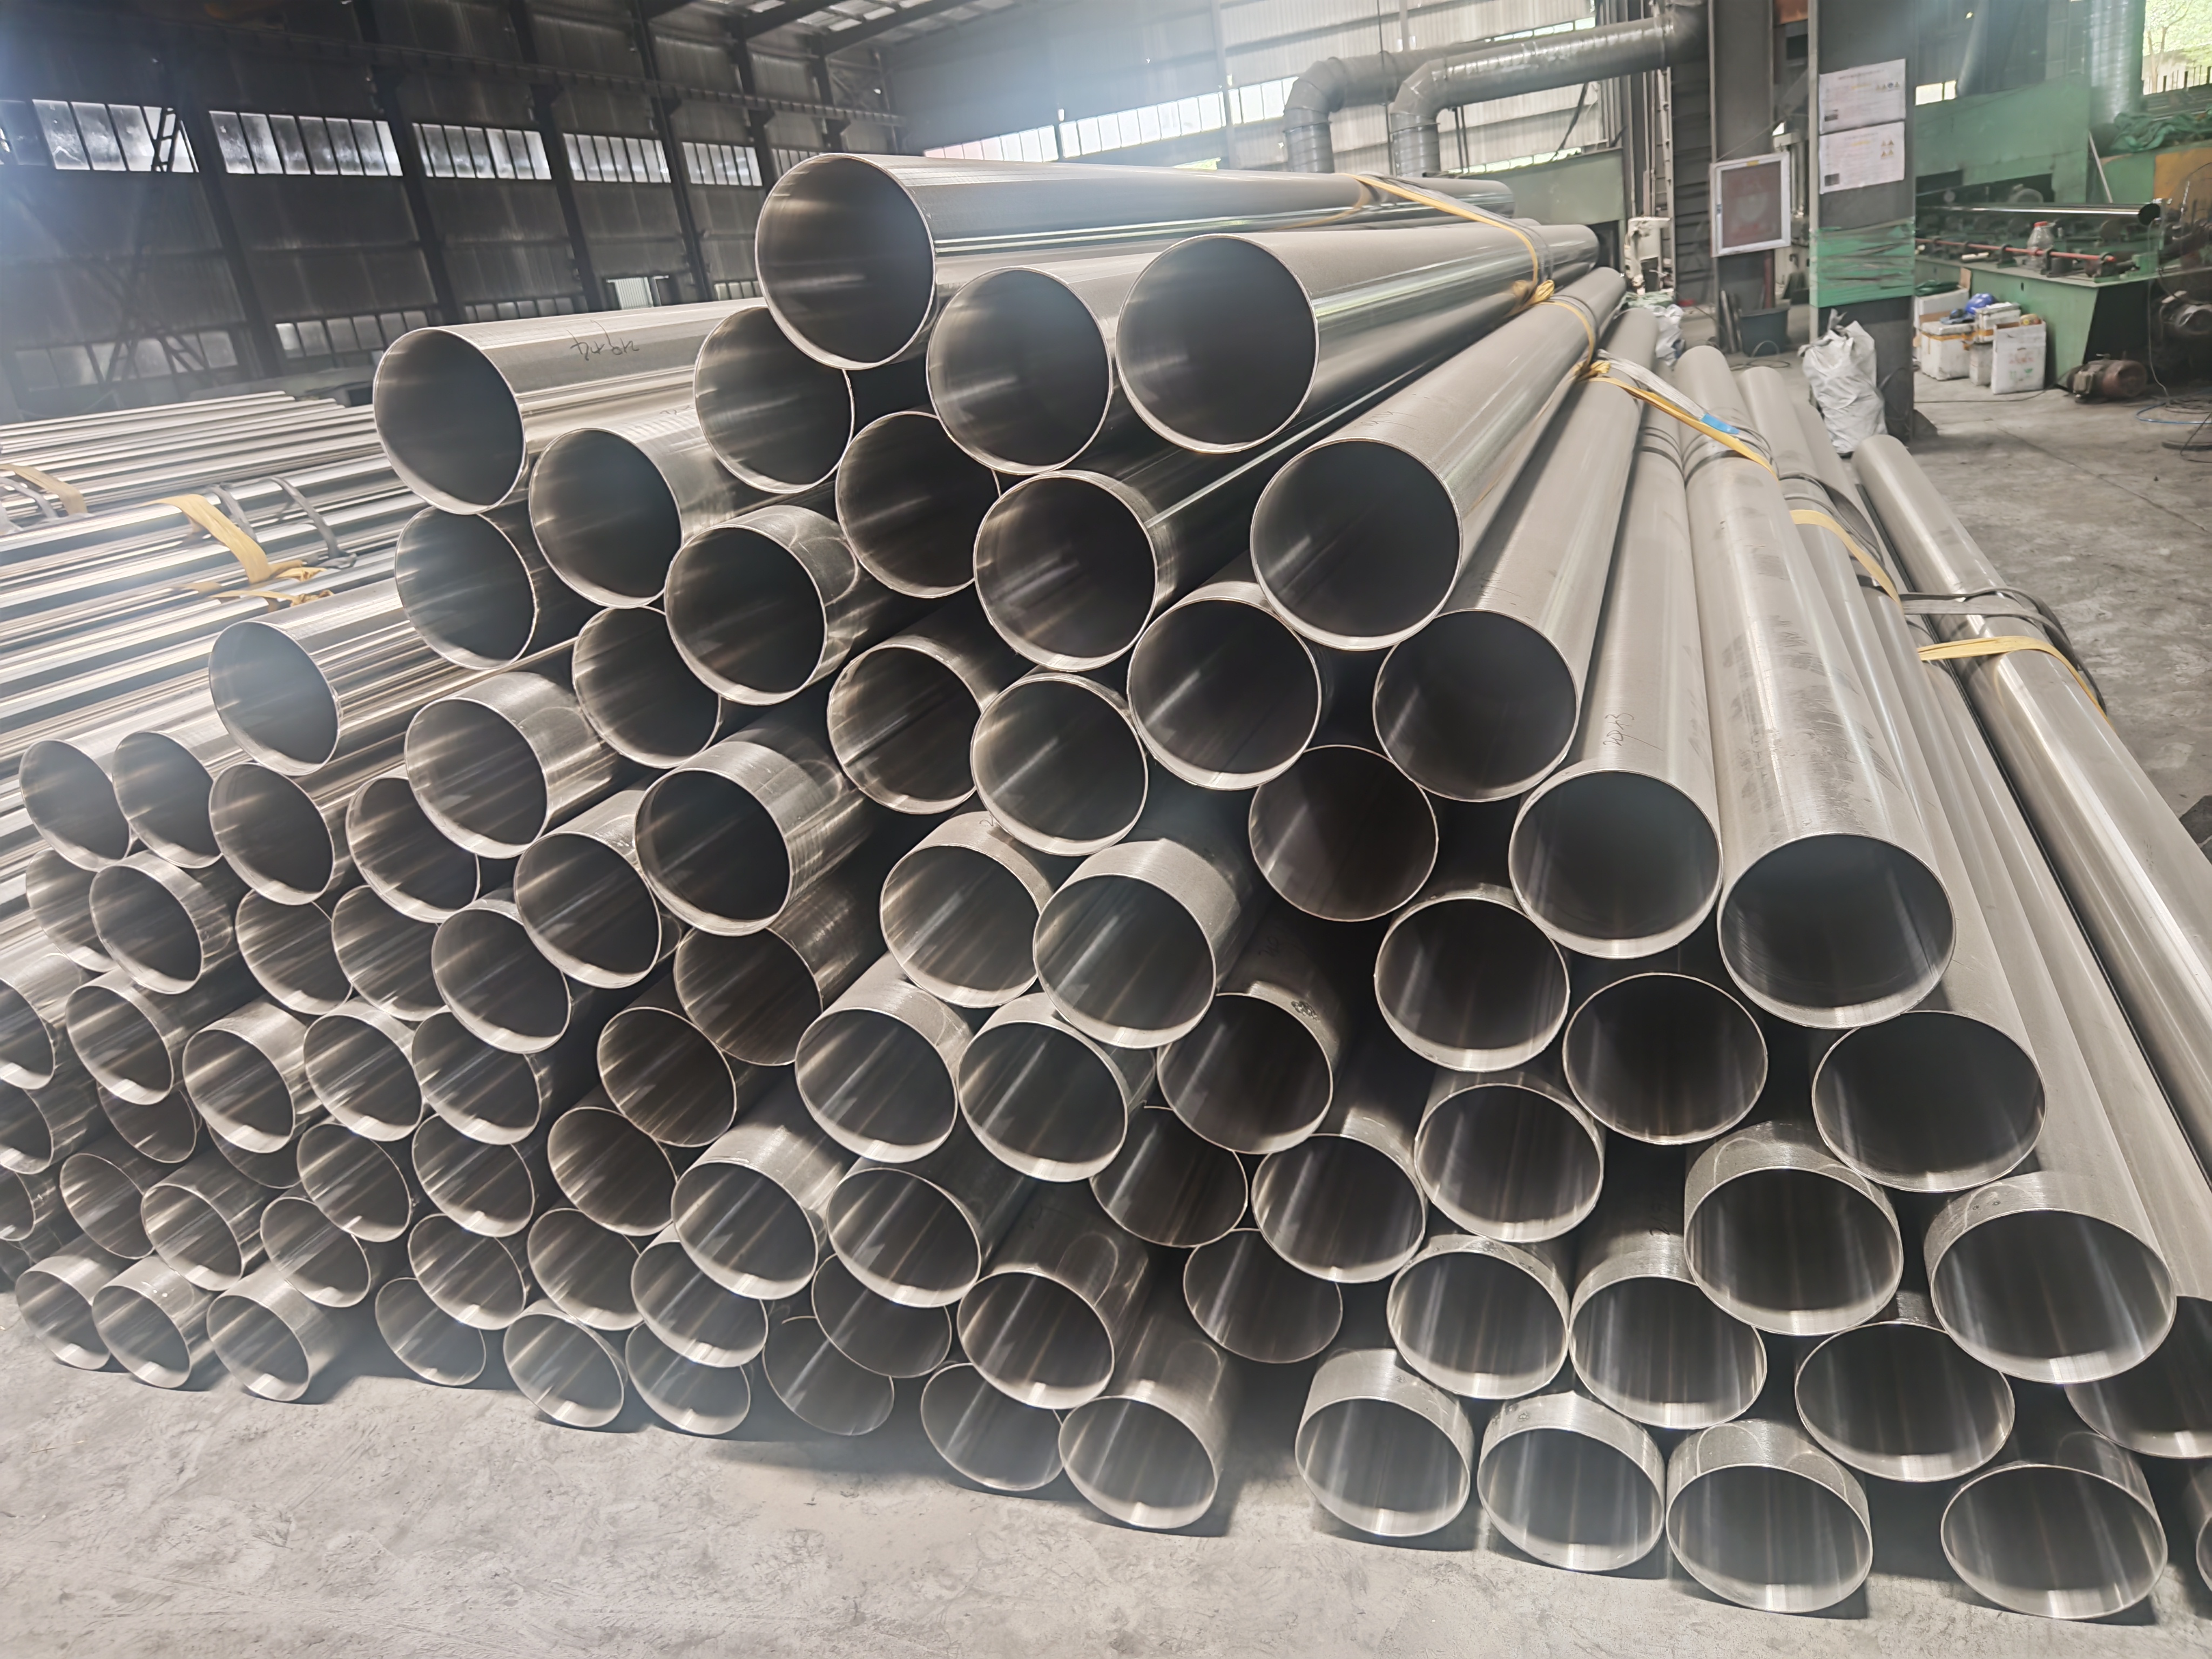
बॉयलर ट्यूब वेल्डिंग औद्योगिक अनुप्रयोगों में भाप प्रणालियों की दीर्घकालिक विश्वसनीयता और सुरक्षा सुनिश्चित करने की सबसे महत्वपूर्ण प्रक्रियाओं में से एक है। जब इसे उचित रूप से किया जाता है, तो बॉयलर ट्यूब वेल्डिंग ऐसे मज़बूत, रिसाव-रोधी जोड़ बनाती है जो अत्यधिक दबाव, तापमान में उतार-चढ़ाव और तापीय चक्रों का सामना कर सकते हैं। यह समझना कि बॉयलर ट्यूब वेल्डिंग टिकाऊपन को कैसे बेहतर बनाती है, यह विद्युत उत्पादन, पेट्रोरसायन और विनिर्माण वातावरणों में संचालन दक्षता, रखरखाव लागत और प्रणाली के जीवनकाल को सीधे प्रभावित करता है।

भाप प्रणालियों की अखंडता मूल रूप से ट्यूबों, हेडर्स और घटकों के बीच कनेक्शन की गुणवत्ता पर निर्भर करती है। बॉयलर ट्यूब वेल्डिंग स्थायी जोड़ बनाती है जो यांत्रिक फास्टनर्स या ब्रेज़्ड कनेक्शन की तुलना में अधिक अच्छी तरह से क्षरण का प्रतिरोध करते हैं। उचित वेल्डिंग तकनीकों, सामग्रियों और निरीक्षण प्रोटोकॉल के चयन द्वारा, ऑपरेटर बॉयलर ट्यूब असेंबलियों के संचालन जीवन को काफी लंबा कर सकते हैं जबकि आघातक विफलता के जोखिम को न्यूनतम कर सकते हैं।
बॉयलर ट्यूब वेल्डिंग का दबाव संरक्षण में भूमिका
चरम परिस्थितियों में संरचनात्मक अखंडता
बॉयलर ट्यूब वेल्डिंग धातुकर्मिक रूप से जुड़े हुए संधियों को बनाकर भाप प्रणालियों की संरचनात्मक अखंडता को सीधे बढ़ाती है, जो आधार सामग्री की ताकत के बराबर या उससे अधिक होती है। भाप प्रणालियाँ १०० से ३००० पाउंड प्रति वर्ग इंच के दबाव के तहत काम करती हैं, जिनके तापमान १००० डिग्री फ़ारेनहाइट या उससे अधिक तक पहुँच सकते हैं। बॉयलर ट्यूब वेल्डिंग यह सुनिश्चित करती है कि ये संधियाँ हज़ारों तापीय चक्रों के दौरान दरारें, पतलापन या सूक्ष्म विदरण जैसी समस्याओं के बिना अपनी अखंडता बनाए रखें, जो अप्रत्याशित रिसाव का कारण बन सकती हैं।
बॉयलर ट्यूब वेल्डिंग की गुणवत्ता सीधे जोड़ की स्थैतिक तनाव और गतिशील भार का प्रतिरोध करने की क्षमता से संबंधित है। जब बॉयलर ट्यूब वेल्डिंग को योग्य वेल्डरों द्वारा और उचित पैरामीटर के साथ किया जाता है, तो परिणामी गर्मी-प्रभावित क्षेत्र स्थिर रहता है और वेल्ड धातु आवश्यक तन्य शक्ति और तन्यता प्राप्त कर लेती है। इससे भंगुर विफलता के रूपों को रोका जाता है, जो अक्सर गर्मी तनाव और दबाव चक्र के अधीन गलत तरीके से वेल्ड किए गए संयोजनों में होते हैं।
संक्षारण और क्षरण मार्गों की रोकथाम
बॉयलर ट्यूब वेल्डिंग का एक महत्वपूर्ण लाभ यह है कि इससे क्षरण और कटाव के आरंभ होने के स्थान—जैसे कि दरारें और सतह पर अनियमितताएँ—समाप्त हो जाती हैं। खराब तरीके से फिट किए गए जोड़ या यांत्रिक कनेक्शन ऐसे क्षेत्र बनाते हैं, जहाँ पानी के अवशेष जमा होते हैं, ऑक्सीजन सांद्रता कोशिकाएँ बनती हैं और स्थानीय क्षरण तेज़ी से बढ़ता है। जब बॉयलर ट्यूब वेल्डिंग को चिकना समाप्त किया जाता है और उचित रूप से साफ़ किया जाता है, तो ये क्षरण मार्ग समाप्त हो जाते हैं और ट्यूब सामग्री का प्रभावी सेवा जीवन काफ़ी लंबा हो जाता है।
बॉयलर ट्यूब वेल्डिंग के माध्यम से प्राप्त की गई क्षरण प्रतिरोधक क्षमता, विशेष रूप से स्टेनलेस स्टील अनुप्रयोगों के लिए, वेल्ड के बाद की सफ़ाई और पैसिवेशन प्रक्रियाओं पर निर्भर करती है। उचित बॉयलर ट्यूब वेल्डिंग तकनीक वेल्ड क्षेत्र में कार्बन संदूषण को रोकती है, जो अन्यथा स्थानीय छिद्रण को बढ़ावा देने वाले गैल्वेनिक युग्म बना सकता है। उच्च शुद्धता वाले पानी, संतृप्त भाप या क्षरणकारी फीडवॉटर की स्थितियों को संभालने वाले प्रणालियों के लिए बॉयलर ट्यूब वेल्डिंग प्रक्रियाओं में इस सावधानीपूर्ण दृष्टिकोण की आवश्यकता होती है।
सामग्री का चयन और बॉयलर ट्यूब वेल्डिंग संगतता
ट्यूब सामग्री का वेल्डिंग पैरामीटर्स के साथ मिलान
बॉयलर ट्यूब वेल्डिंग की सफलता मुख्य रूप से भराव सामग्री और वेल्डिंग पैरामीटर्स के चयन पर निर्भर करती है, जो आधार ट्यूब संरचना के अनुरूप हों। कार्बन स्टील ट्यूब्स के लिए बॉयलर ट्यूब वेल्डिंग के दृष्टिकोण एलॉय स्टील या स्टेनलेस स्टील के विकल्पों से भिन्न होते हैं। जब कार्बन स्टील ट्यूब्स की बॉयलर ट्यूब वेल्डिंग की जाती है, तो ऑपरेटरों को कठोरता समस्याओं से बचने और ऊष्मा प्रभावित क्षेत्र में वांछित सूक्ष्म संरचना बनाए रखने के लिए ऊष्मा इनपुट और ठंडा होने की दर को नियंत्रित करना आवश्यक है।
उच्च तापमान वाले भाप प्रणालियों में प्रयुक्त मिश्र इस्पात की नलिकाओं के लिए विशिष्ट बॉयलर ट्यूब वेल्डिंग उपभोग्य सामग्री और पूर्व-तापन रणनीतियों की आवश्यकता होती है। उदाहरण के लिए, क्रोमियम-मॉलिब्डेनम इस्पात की बॉयलर ट्यूब वेल्डिंग के लिए विशिष्ट फिलर धातुएँ और अंतर-पास तापमान नियंत्रण की आवश्यकता होती है ताकि हाइड्रोजन दरारों को रोका जा सके और उच्च तापमान पर ठहराव प्रतिरोध को बनाए रखा जा सके। फिलर धातु की संरचना को आधार सामग्री के साथ मिलाना सुनिश्चित करता है कि बॉयलर ट्यूब वेल्डिंग जोड़ों में संगत ताकत, कठोरता और तापीय प्रसार विशेषताएँ प्राप्त हो सकें।
स्टेनलेस स्टील और विशेष नलिका वेल्डिंग दृष्टिकोण
स्टेनलेस स्टील के ट्यूबों की बॉयलर ट्यूब वेल्डिंग में सेंसिटाइज़ेशन, स्ट्रेस कॉरोज़न क्रैकिंग और फेराइट सामग्री नियंत्रण से संबंधित विशिष्ट चुनौतियाँ होती हैं। स्टेनलेस सामग्री के लिए आधुनिक बॉयलर ट्यूब वेल्डिंग विनिर्देशन कम-कार्बन फिलर धातुओं पर ज़ोर देते हैं और गर्मी के प्रविष्टि प्रबंधन को सावधानीपूर्ण ढंग से करने पर ध्यान केंद्रित करते हैं, ताकि गर्मी प्रभावित क्षेत्र में कार्बाइड अवक्षेपण को रोका जा सके। बॉयलर ट्यूब वेल्डिंग के इस विशिष्ट दृष्टिकोण से प्रतिक्रियात्मक धातु अपघटन और स्ट्रेस कॉरोज़न क्रैकिंग के उत्प्रेरकों को रोककर दीर्घकालिक टिकाऊपन में सीधे सुधार होता है।
चयन करना बॉयलर ट्यूब वेल्डिंग निकल-मिश्र धातु के ट्यूबों के लिए पैरामीटर्स को समझने के लिए रिप्ट व्यवहार, ऑक्सीकरण प्रतिरोध और वेल्ड धातु संरचना की स्थिरता की समझ आवश्यक है। ये विशेष सामग्रियाँ अति उच्च-तापमान भाप प्रणालियों में उनके उत्कृष्ट प्रदर्शन के कारण अक्सर चुनी जाती हैं, और बॉयलर ट्यूब वेल्डिंग को इन सामग्रि गुणों को सावधानीपूर्ण तकनीक, फिलर चयन और पोस्ट-वेल्ड ऊष्मा उपचार के माध्यम से संरक्षित रखना आवश्यक है।
बॉयलर ट्यूब वेल्डिंग में गुणवत्ता नियंत्रण और निरीक्षण
विनाशकारी और गैर-विनाशकारी परीक्षण प्रोटोकॉल
बॉयलर ट्यूब वेल्डिंग की स्थायित्वता की पुष्टि व्यापक निरीक्षण प्रोटोकॉल के माध्यम से की जाती है, जिसमें विनाशकारी और गैर-विनाशकारी परीक्षण विधियाँ दोनों शामिल हैं। रेडियोग्राफिक निरीक्षण आंतरिक असंततियों, सूक्ष्म छिद्रों और संलयन की कमी के दोषों का पता लगाता है, जो बॉयलर ट्यूब वेल्डिंग जोड़ों की स्थायित्वता को समाप्त कर सकते हैं। अल्ट्रासोनिक परीक्षण मोटी दीवार वाली ट्यूबों में छोटे दोषों की पहचान करता है, जहाँ रेडियोग्राफी कम संवेदनशील हो सकती है, जिससे यह सुनिश्चित होता है कि बॉयलर ट्यूब वेल्डिंग की गुणवत्ता डिज़ाइन विनिर्देशों के अनुरूप या उससे अधिक है।
बॉयलर ट्यूब वेल्डिंग का दृश्य निरीक्षण गुणवत्ता नियंत्रण के पहले चरण के रूप में एक महत्वपूर्ण कदम बना हुआ है, जो सतही दरारें, अंडरकट, स्पैटर और प्रोफ़ाइल अनियमितताओं की पहचान करता है, जो गलत तकनीक का संकेत देती हैं। डाई पेनिट्रेंट परीक्षण बॉयलर ट्यूब वेल्डिंग में उन सतही दोषों को उजागर करता है जिन्हें दृश्य निरीक्षण के दौरान याद किया जा सकता है। ये निरीक्षण विधियाँ, जब कूपन नमूनों के यांत्रिक परीक्षण के साथ संयुक्त की जाती हैं, तो यह पुष्टि करती हैं कि बॉयलर ट्यूब वेल्डिंग अभिप्रेत संचालन स्थितियों के लिए आवश्यक शक्ति, लचीलापन और कठोरता की आवश्यकताओं को पूरा करती है।
वेल्डिंग के बाद ऊष्मा उपचार का स्थायित्व पर प्रभाव
बॉयलर ट्यूब वेल्डिंग की टिकाऊपन लाभों को अधिकतम करने के लिए पोस्ट-वेल्ड हीट ट्रीटमेंट अक्सर आवश्यक होता है, विशेष रूप से मिश्र धातु इस्पात और स्टेनलेस सामग्री के लिए। तनाव शमन ऊष्मा उपचार बॉयलर ट्यूब वेल्डिंग जोड़ों में अवशिष्ट तनाव को कम करता है, जो अन्यथा तनाव संक्षारण दरार या शीघ्र थकान विफलता के कारण बन सकते हैं। महत्वपूर्ण अनुप्रयोगों के लिए, बॉयलर ट्यूब वेल्डिंग के बाद पूर्ण ऐनीलिंग सामग्री के वांछित गुणों और सूक्ष्म संरचना विशेषताओं को पुनर्स्थापित कर सकता है, जो गर्म करने और ठंडा करने के चक्र द्वारा परिवर्तित हो सकते हैं।
पोस्ट-वेल्ड हीट ट्रीटमेंट के तापमान और समय का उचित नियंत्रण सीधे यह तय करता है कि बॉयलर ट्यूब वेल्डिंग अपने इरादे के अनुसार टिकाऊपन में सुधार प्राप्त कर पाती है या नहीं। अपर्याप्त पोस्ट-वेल्ड हीट ट्रीटमेंट से उच्च अवशिष्ट तनाव बने रहते हैं, जो चक्रीय भार के तहत दरारों के उद्भव का कारण बन सकते हैं, जबकि अत्यधिक गर्मी उपचार का समय या तापमान दाने के आकार में वृद्धि या संवेदनशीलता संबंधी समस्याएँ पैदा कर सकता है। बॉयलर ट्यूब वेल्डिंग के लिए पोस्ट-वेल्ड हीट ट्रीटमेंट प्रक्रियाओं की निगरानी करने से सेवा में टिकाऊपन में सुधार के पूर्ण लाभ प्राप्त करने की सुनिश्चिति होती है।
अक्सर पूछे जाने वाले प्रश्न
बॉयलर ट्यूब वेल्डिंग का मुख्य लाभ यांत्रिक जोड़ने की विधियों की तुलना में क्या है?
बॉयलर ट्यूब वेल्डिंग स्थायी, धातुकर्मिक रूप से बंधे हुए जोड़ बनाती है जो आधार सामग्री की शक्ति के बराबर होते हैं और जहाँ संक्षारण शुरू होता है, ऐसी दरारों को समाप्त कर देते हैं। यांत्रिक फास्टनर इस स्तर की अखंडता को प्राप्त नहीं कर सकते और तनाव संकेंद्रण बिंदुओं का निर्माण करते हैं जो थकान जीवन को कम कर देते हैं। बॉयलर ट्यूब वेल्डिंग रिसाव रोकथाम में उत्कृष्टता प्रदान करती है, सेवा जीवन लंबा होता है और तापीय चक्र के तहत बेहतर प्रदर्शन करती है, जिससे यह उच्च-दबाव भाप प्रणालियों के लिए पसंदीदा विधि बन जाती है।
गलत बॉयलर ट्यूब वेल्डिंग भाप प्रणाली की स्थायित्व को कैसे प्रभावित करती है?
दोषपूर्ण बॉयलर ट्यूब वेल्डिंग में छिद्रता, दरारें और कमजोर स्थान शामिल हो सकते हैं जो तनाव संकेंद्रण बिंदुओं के रूप में कार्य करते हैं और संक्षारण के मार्गों को शुरू करते हैं। ये दोष क्रमिक विफलता, रिसाव और अंततः संचालन के दबाव और तापमान के तहत फटने का कारण बनते हैं। गलत बॉयलर ट्यूब वेल्डिंग अवशिष्ट तनाव भी उत्पन्न करती है जो तनाव संक्षारण दरारों को तेजी से बढ़ाता है, जिससे वास्तविक सेवा जीवन में ठीक तरह से निष्पादित जोड़ों की तुलना में काफी कमी आ जाती है।
बॉयलर ट्यूब वेल्डिंग अनुप्रयोगों में आमतौर पर फिलर धातुओं के रूप में कौन-सी सामग्रियों का उपयोग किया जाता है?
बॉयलर ट्यूब वेल्डिंग के लिए फिलर धातुओं का चयन आधार सामग्री की रचना और गुणों के अनुरूप किया जाता है, जिसमें कार्बन स्टील की छड़ें, क्रोमियम-मॉलिब्डेनम युक्त मिश्र धातु स्टील की छड़ें और ऑस्टेनिटिक स्टेनलेस स्टील के इलेक्ट्रोड शामिल हैं। बॉयलर ट्यूब वेल्डिंग के लिए सही फिलर धातु का चयन करने से ट्यूब सामग्री के साथ संगतता सुनिश्चित होती है, परतदार फटन (लैमेलर टियरिंग) रोकी जाती है और संचालन तापमान पर संक्षारण प्रतिरोध तथा क्रीप प्रतिरोध बनाए रखे जाते हैं।