 EN

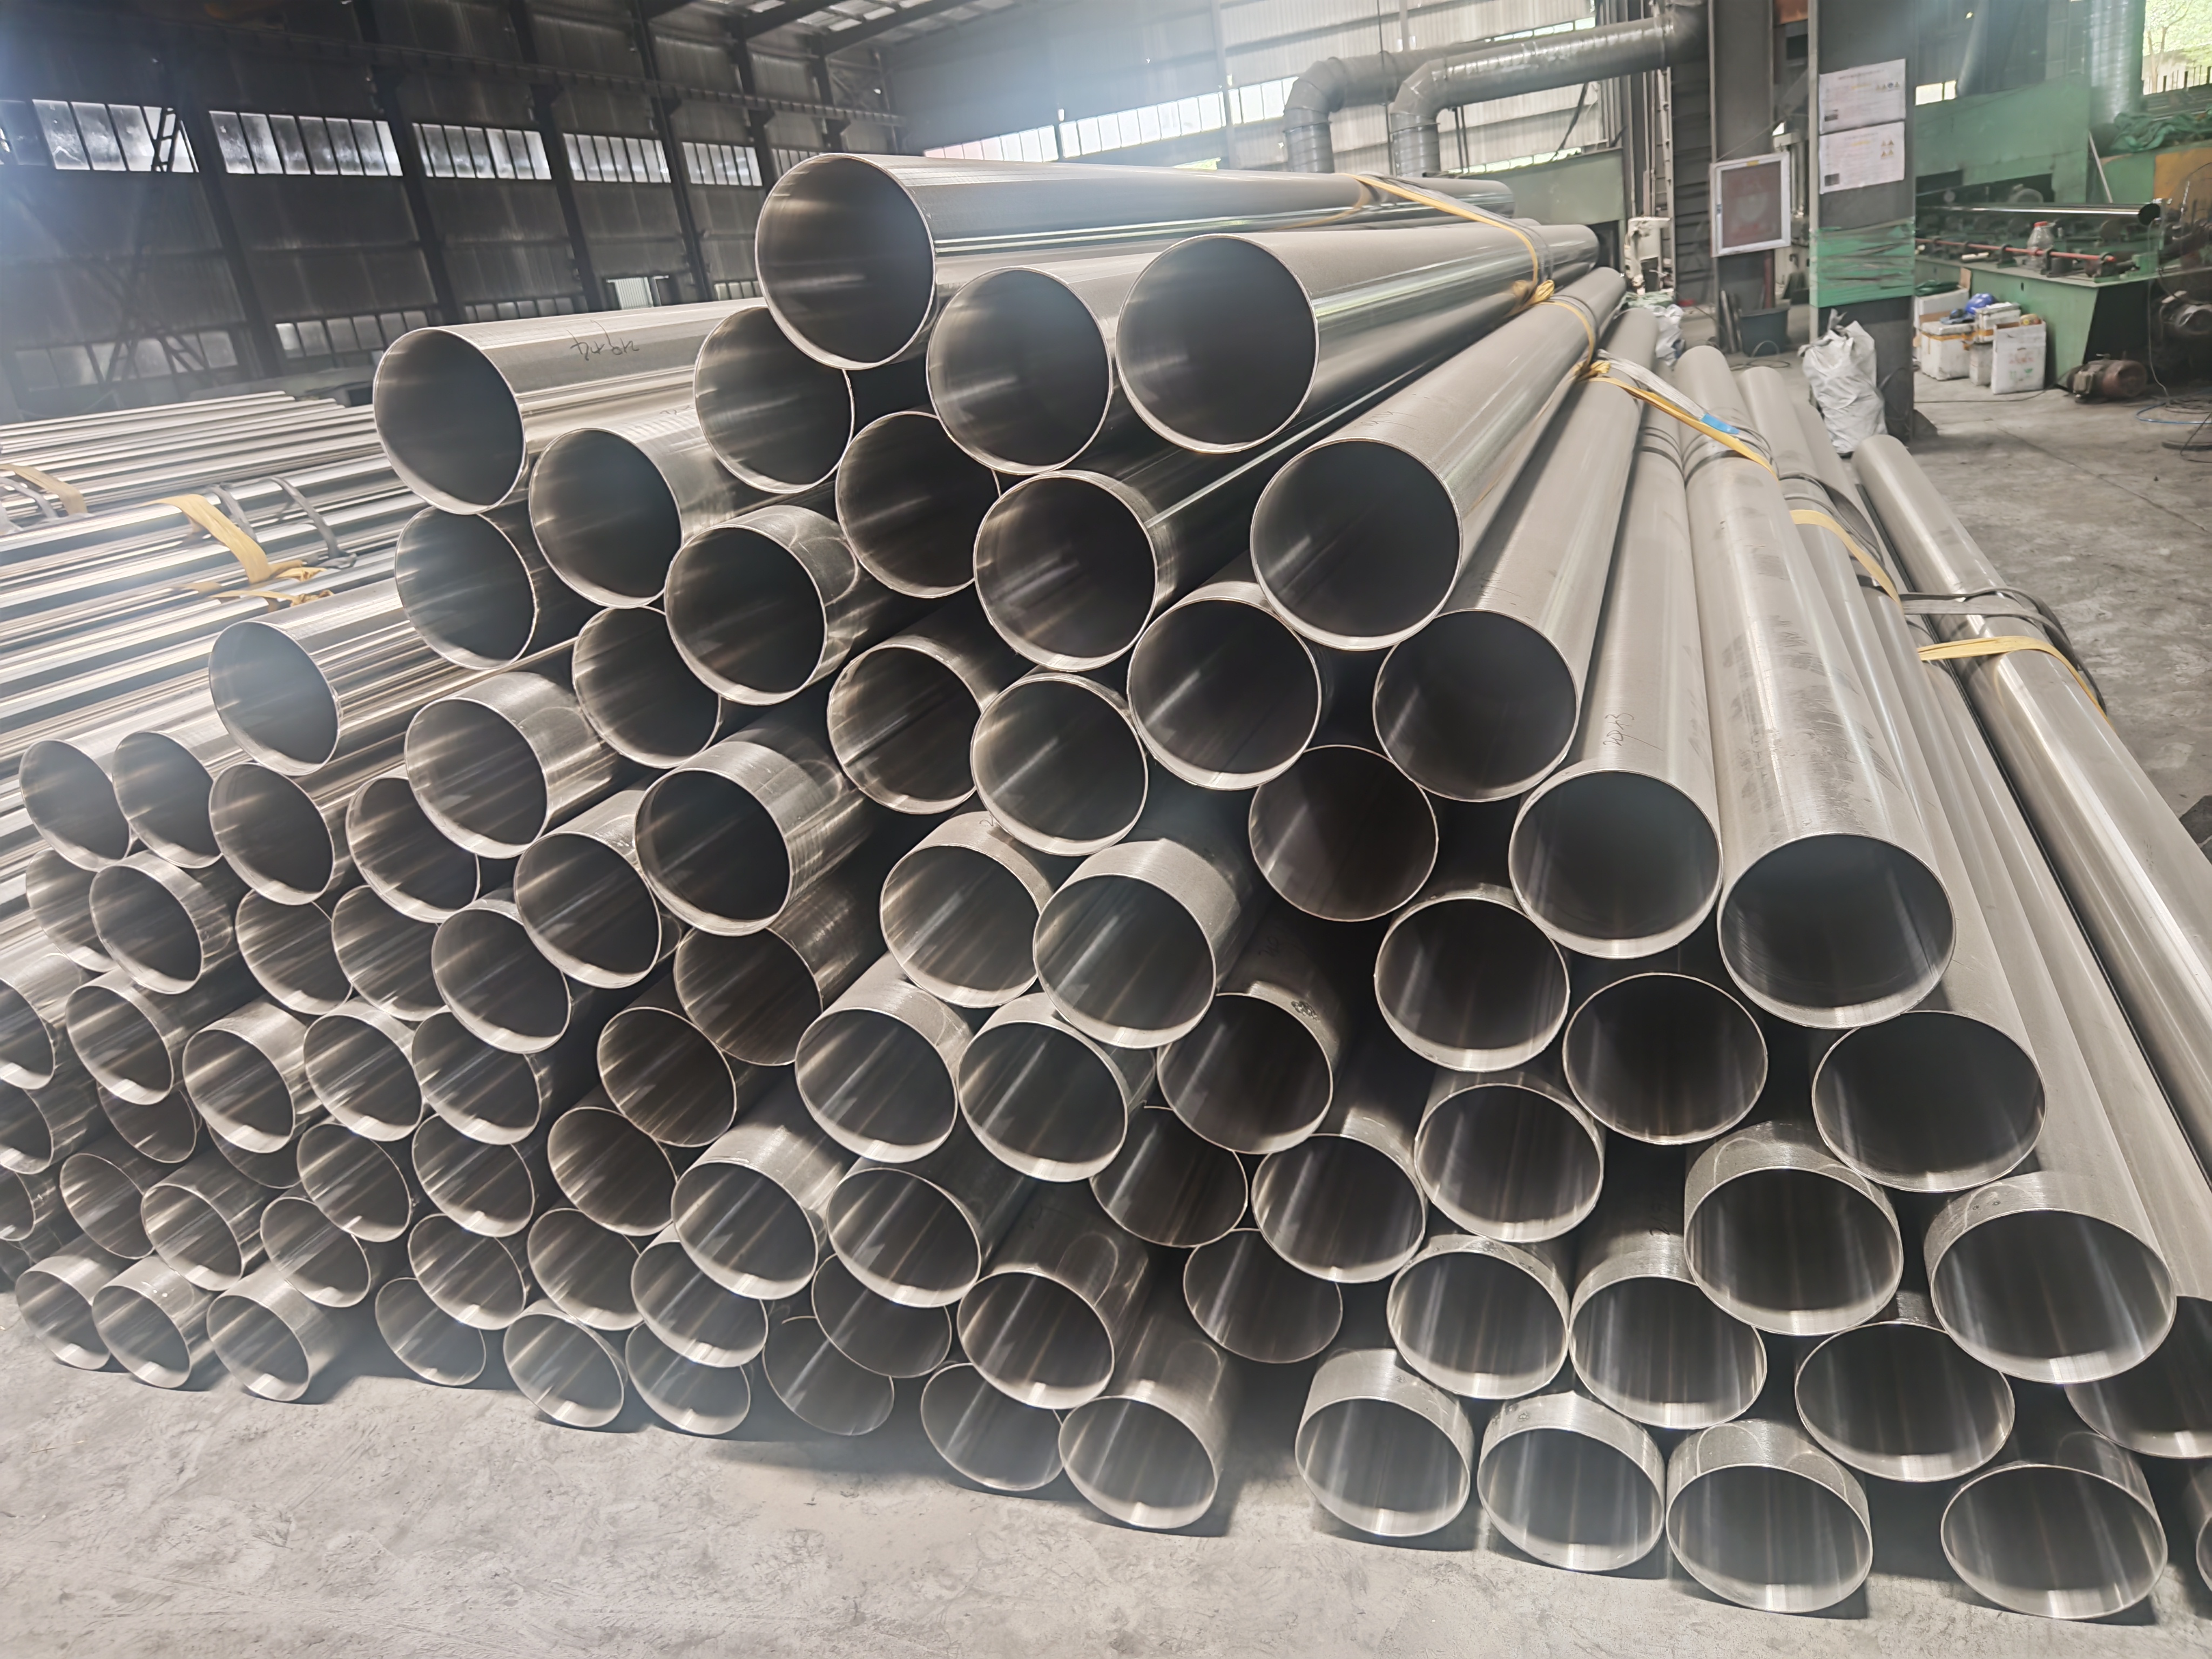
Kotlų vamzdžių suvirinimas yra vienas svarbiausių procesų, užtikrinančių garo sistemų ilgalaikį patikimumą ir saugą pramonės taikymuose. Teisingai atlikus kotlų vamzdžių suvirinimą, sukuriami stiprūs, nesilaužiantys sąnariai, kurie atlaiko ekstremalią slėgio apkrovą, temperatūros svyravimus ir šiluminį ciklinį apkrovoje veikimą. Supratimas, kaip kotlų vamzdžių suvirinimas padidina tvirtumą, tiesiogiai veikia eksploatacinį efektyvumą, techninės priežiūros išlaidas ir sistemos tarnavimo trukmę elektros energijos gamyboje, naftos cheminėje pramonėje bei gamybos aplinkoje.

Garo sistemų vientisumas pagrindžiamas vamzdžių, kolektorius ir komponentų jungčių kokybe. Kotlų vamzdžių suvirinimas sukuria nuolatines jungtis, kurios daug geriau atlaiko susidėvėjimą nei mechaniniai tvirtinamieji elementai arba vario lydymo būdu sujungtos jungtys. Pasirinkus tinkamas suvirinimo technologijas, medžiagas ir tikrinimo protokolus, eksploatuotojai gali žymiai padidinti kotlų vamzdžių komplektų tarnavimo trukmę ir tuo pačiu sumažinti katastrofiškų versijų riziką.
Kotlo vamzdžių suvirinimo vaidmuo slėgio išlaikyme
Konstrukcinis vientisumas ekstremaliomis sąlygomis
Kotlo vamzdžių suvirinimas tiesiogiai padidina garo sistemų konstrukcinę vientisumą, sukuriant metalurgiškai sujungtus mazgus, kurių stiprumas atitinka arba viršija pagrindinės medžiagos stiprumą. Garo sistemos veikia esant slėgiui nuo 100 iki 3000 svarų kvadratiniame colyje ir temperatūroms, pasiekiančioms 1000 laipsnių pagal Farenheitą ar aukščiau. Kotlo vamzdžių suvirinimas užtikrina, kad šie mazgai išlaikytų savo vientisumą tūkstančius šilumos ciklų be įtrūkimų, plonėjimo ar mikroįtrūkimų, kurie galėtų sukelti netikėtus nutekėjimus.
Kotlo vamzdžių suvirinimo kokybė tiesiogiai susijusi su sąnario gebėjimu atlaikyti tiek statinį įtempimą, tiek dinaminį apkrovimą. Kai kotlo vamzdžiai suvirinami kvalifikuotų suvirintojų ir naudojant tinkamus parametrus, susidariusi šilumos paveikta zona lieka stabilioje būsenoje, o suvirintinė medžiaga pasiekia reikiamą tempimo stiprumą ir plastšumą. Tai neleidžia kietajam lūžimui, kuris dažnai pasireiškia netinkamai suvirintose jungtyse, veikiamose šiluminio įtempimo ir slėgio ciklų.
Korozijos ir erozijos kelių prevencija
Vienas svarbiausių katilų vamzdžių suvirinimo privalumų yra įtrūkimų ir paviršiaus nelygumų pašalinimas, kuriose gali prasidėti korozija ir erozija. Netinkamai priderinti sujungimai ar mechaniniai jungtys sukuria vietas, kur kaupiasi vandens nuosėdos, susidaro deguonies koncentracijos elementai ir lokalizuota korozija paspartėja. Katilų vamzdžių suvirinimas, kai jis atliekamas lygiai ir tinkamai išvalomas, pašalina šiuos korozijos kelius ir žymiai padidina vamzdžių medžiagos veiksmingą tarnavimo trukmę.
Katilų vamzdžių suvirinimu pasiekiamą korozijos atsparumą lemia po suvirinimo valymo ir pasyvinimo procedūros, ypač naudojant nerūdijančiąją plieną. Tinkama katilų vamzdžių suvirinimo technika neleidžia anglies užteršti suvirinimo zonos, kas kitu atveju galėtų sukurti galvanines poras, skatinančias lokalizuotą duobutinę koroziją. Šis dėmesys smulkmenoms katilų vamzdžių suvirinimo procedūrose yra būtinas sistemoms, kuriose apdorojamas aukštos grynumo vanduo, sočioji garas arba korozinės pašarinės vandens sąlygos.
Medžiagų pasirinkimas ir katilų vamzdžių suvirinimo suderinamumas
Vamzdžių medžiagos pritaikymas prie suvirinimo parametrų
Katilų vamzdžių suvirinimo sėkmė labai priklauso nuo to, ar parenkamos tinkamos papildomosios medžiagos ir suvirinimo parametrai, kurie atitinka pagrindinio vamzdzio sudėtį. anglies plieno vamzdžiams reikia kitokių katilų vamzdžių suvirinimo metodų nei lydinių plieno ar nerūdijančiojo plieno variantams. Virinant anglies plieno katilų vamzdžius, operatoriai turi kontroliuoti šilumos įvedimą ir aušinimo greitį, kad būtų išvengta kietumo problemų ir išlaikyta pageidaujama mikrostruktūra šilumos paveiktoje zonoje.
Aliuozinio plieno vamzdžiai, naudojami aukštos temperatūros garų sistemose, reikalauja specialių katilų vamzdelių suvirinimo medžiagų ir išankstinio įkaitinimo strategijų. Pavyzdžiui, chromo-molibdeno plienų katilų vamzdelių suvirinimas reikalauja specifinių pildomųjų metalų ir tarpinės temperatūros kontrolės, kad būtų išvengta vandenilio skilimų ir išlaikyta judėjimo atsparumas aukštoje temperatūroje. Pildomųjų metalų sudėties pritaikymas prie pagrindinės medžiagos užtikrina, kad katilų vamzdelių suvirinimo siūlės pasiektų suderinamą stiprumą, kietumą ir šiluminio išsiplėtimo charakteristikas.
Nerūdijančiojo plieno ir specialių vamzdelių suvirinimo metodai
Nerūdijančiųjų plienų vamzdžių katiluose suvirinimas kelia ypatingus iššūkius, susijusius su jautrumo padidėjimu, įtempimo korozija ir ferito kiekio kontrolė. Šiuolaikinės nerūdijančiųjų medžiagų katilų vamzdžių suvirinimo specifikacijos pabrėžia mažo anglies kiekio pildomųjų medžiagų naudojimą ir atsargų šilumos įvedimą, kad būtų išvengta karbido nuosėdų šilumos paveiktoje zonoje. Šis specializuotas katilų vamzdžių suvirinimo požiūris tiesiogiai pagerina ilgalaikę patikimumą, neleisdamas tarpgrandinės korozijos ir įtempimo korozijos pradžios.
Pasirinkimas katilų vamzdžių suvirinimas niobio lydinių vamzdžių parametrų nustatymas reikalauja supratimo apie lėtą deformavimąsi (krepavimą), oksidacinę atsparumą ir suvirintojo metalo sudėties stabilumą. Šios specialios medžiagos dažnai pasirenkamos dėl jų aukštesnio našumo veikiant ultraaukštų temperatūrų garo sistemoms, o katilų vamzdžių suvirinimas turi išsaugoti šias medžiagų savybes taikant atsargų techniką, tinkamą pildomųjų medžiagų parinkimą ir po suvirinimo šiluminį apdorojimą.
Kokybės kontrolė ir tikrinimas katilų vamzdžių suvirinime
Naikštantys ir neinaikštantys bandymų protokolai
Keturio vamzdelio suvirinimo patikimumas tikrinamas išsamiais tikrinimo protokolais, kurie apima tiek naikštančiuosius, tiek neinaikštančiuosius bandymų metodus. Rentgeno tyrimas aptinka vidines netolygumus, poras ir suvirinimo jungčių nepilną suvirinimą, kurie gali pakenkti keturio vamzdelio suvirinimo jungčių patikimumui. Ultragarsinis tyrimas nustato mažus defektus storasieniuose vamzdeliuose, kur rentgeno tyrimas gali būti mažiau jautrus, užtikrindamas, kad keturio vamzdelio suvirinimo kokybė atitinka arba viršija projektavimo specifikacijas.
Kotlo vamzdžių suvirinimo vizualinė apžiūra išlieka svarbiausiu pradiniu kokybės kontrolės etapu, nustatant paviršiaus įtrūkimus, poįpjovimą, iššokimus ir profilio netolygumus, kurie rodo netinkamą techniką. Dažiklio penetracinis bandymas atskleidžia paviršiaus trūkius kotlo vamzdžių suvirinime, kuriuos galima praleisti per vizualinę apžiūrą. Šios inspektavimo metodikos, kartu su mechaniniais bandymais naudojant mėginių pavyzdžius, patvirtina, kad kotlo vamzdžių suvirinimas atitinka stiprumo, plastumo ir kietumo reikalavimus, būtinus numatytiems eksploatavimo sąlygoms.
Po suvirinimo šiluminio apdorojimo poveikis ilgaamžiškumui
Po suvirinimo šiluminis apdorojimas dažnai yra būtinas, kad būtų maksimaliai padidintos katilų vamzdžių suvirinimo ilgaamžiškumo naudos, ypač lydinio plieno ir nerūdijančiojo plieno medžiagoms. Įtempimų nušalinimo šiluminis apdorojimas sumažina likutinius įtempimus katilų vamzdžių suvirinimo sujungimuose, kurie kitaip gali prisidėti prie įtempimų korozinio skilimo arba ankstyvo nuovargio sugadinimo. Kritinėms aplikacijoms visiškas kaitinimas po katilų vamzdžių suvirinimo gali atkurti pageidaujamas medžiagos savybes ir mikrostruktūros charakteristikas, kurios gali būti pakeistos dėl kaitinimo ir aušinimo ciklo.
Tinkamas po suvirinimo šiluminio apdorojimo temperatūros ir laiko kontrolė tiesiogiai lemia, ar katilo vamzdžių suvirinimas pasiekia numatytą ilgaamžiškumo pagerinimą. Nepakankamas po suvirinimo šiluminis apdorojimas palieka didelius liktinius įtempimus, kurie ciklinės apkrovos sąlygomis gali sukelti įtrūkimus, o per ilgas ar per aukštas šiluminio apdorojimo laikas bei temperatūra gali sukelti grūdelių augimą arba jautrinimo problemas. Po suvirinimo šiluminio apdorojimo procedūrų stebėjimas katilo vamzdžių suvirinime užtikrina, kad ilgaamžiškumo nauda pilnai pasireikštų eksploatacijos metu.
DUK
Koks yra pagrindinis katilo vamzdžių suvirinimo privalumas palyginti su mechaniniais sujungimo metodais?
Kotlo vamzdžių suvirinimas sukuria nuolatinius, metalurgiškai sujungtus siūlius, kurie atitinka pagrindinės medžiagos stiprumą ir pašalina plyšių vietas, kuriose prasideda korozija. Mechaniniai tvirtinimo elementai negali pasiekti tokio vientisumo lygio ir sukuria įtempimų koncentracijos taškus, kurie sumažina nuovargio gyvavimo trukmę. Kotlo vamzdžių suvirinimas užtikrina geriausią nutekėjimo prevenciją, ilgesnį eksploatavimo laiką ir geresnį veikimą šiluminės ciklinės apkrovos sąlygomis, todėl tai yra pageidautina aukšto slėgio garo sistemų montavimo metodika.
Kaip netinkamas kotlo vamzdžių suvirinimas veikia garo sistemos ilgaamžiškumą?
Defektinis kotlo vamzdžių suvirinimas gali sukelti poras, įtrūkimus ir silpnas vietas, kurios tampa įtempimų koncentracijos taškais ir inicijuoja korozijos kelius. Šie defektai lemia progresuojantį gedimą, nutekėjimus ir galiausiai plyšimą veikimo slėgio bei temperatūros sąlygomis. Netinkamas kotlo vamzdžių suvirinimas taip pat sukuria liktinius įtempimus, kurie pagreitina įtempimų korozijos įtrūkimus, žymiai sumažindami faktinę tarnavimo trukmę palyginti su tinkamai atliktomis jungtimis.
Kokie medžiagų pildymo metalai dažniausiai naudojami katilų vamzdžių suvirinimo taikymuose?
Katilų vamzdžių suvirinimui naudojami pildymo metalai parenkami taip, kad atitiktų pagrindinės medžiagos sudėtį ir savybes, įskaitant anglies plieno strypus, lydinių plieno strypus su chromo ir molibdeno turiniu bei austenitinio nerūdijančiojo plieno elektrodus. Teisingai pasirinkus pildymo metalą katilų vamzdžių suvirinimui užtikrinama suderinamumas su vamzdžių medžiaga, neleidžiama sluoksniuota plyšimo atsirasti ir išlaikoma korozijos bei šiluminio deformavimosi (creep) atsparumas eksploatacijos temperatūroje.