 EN

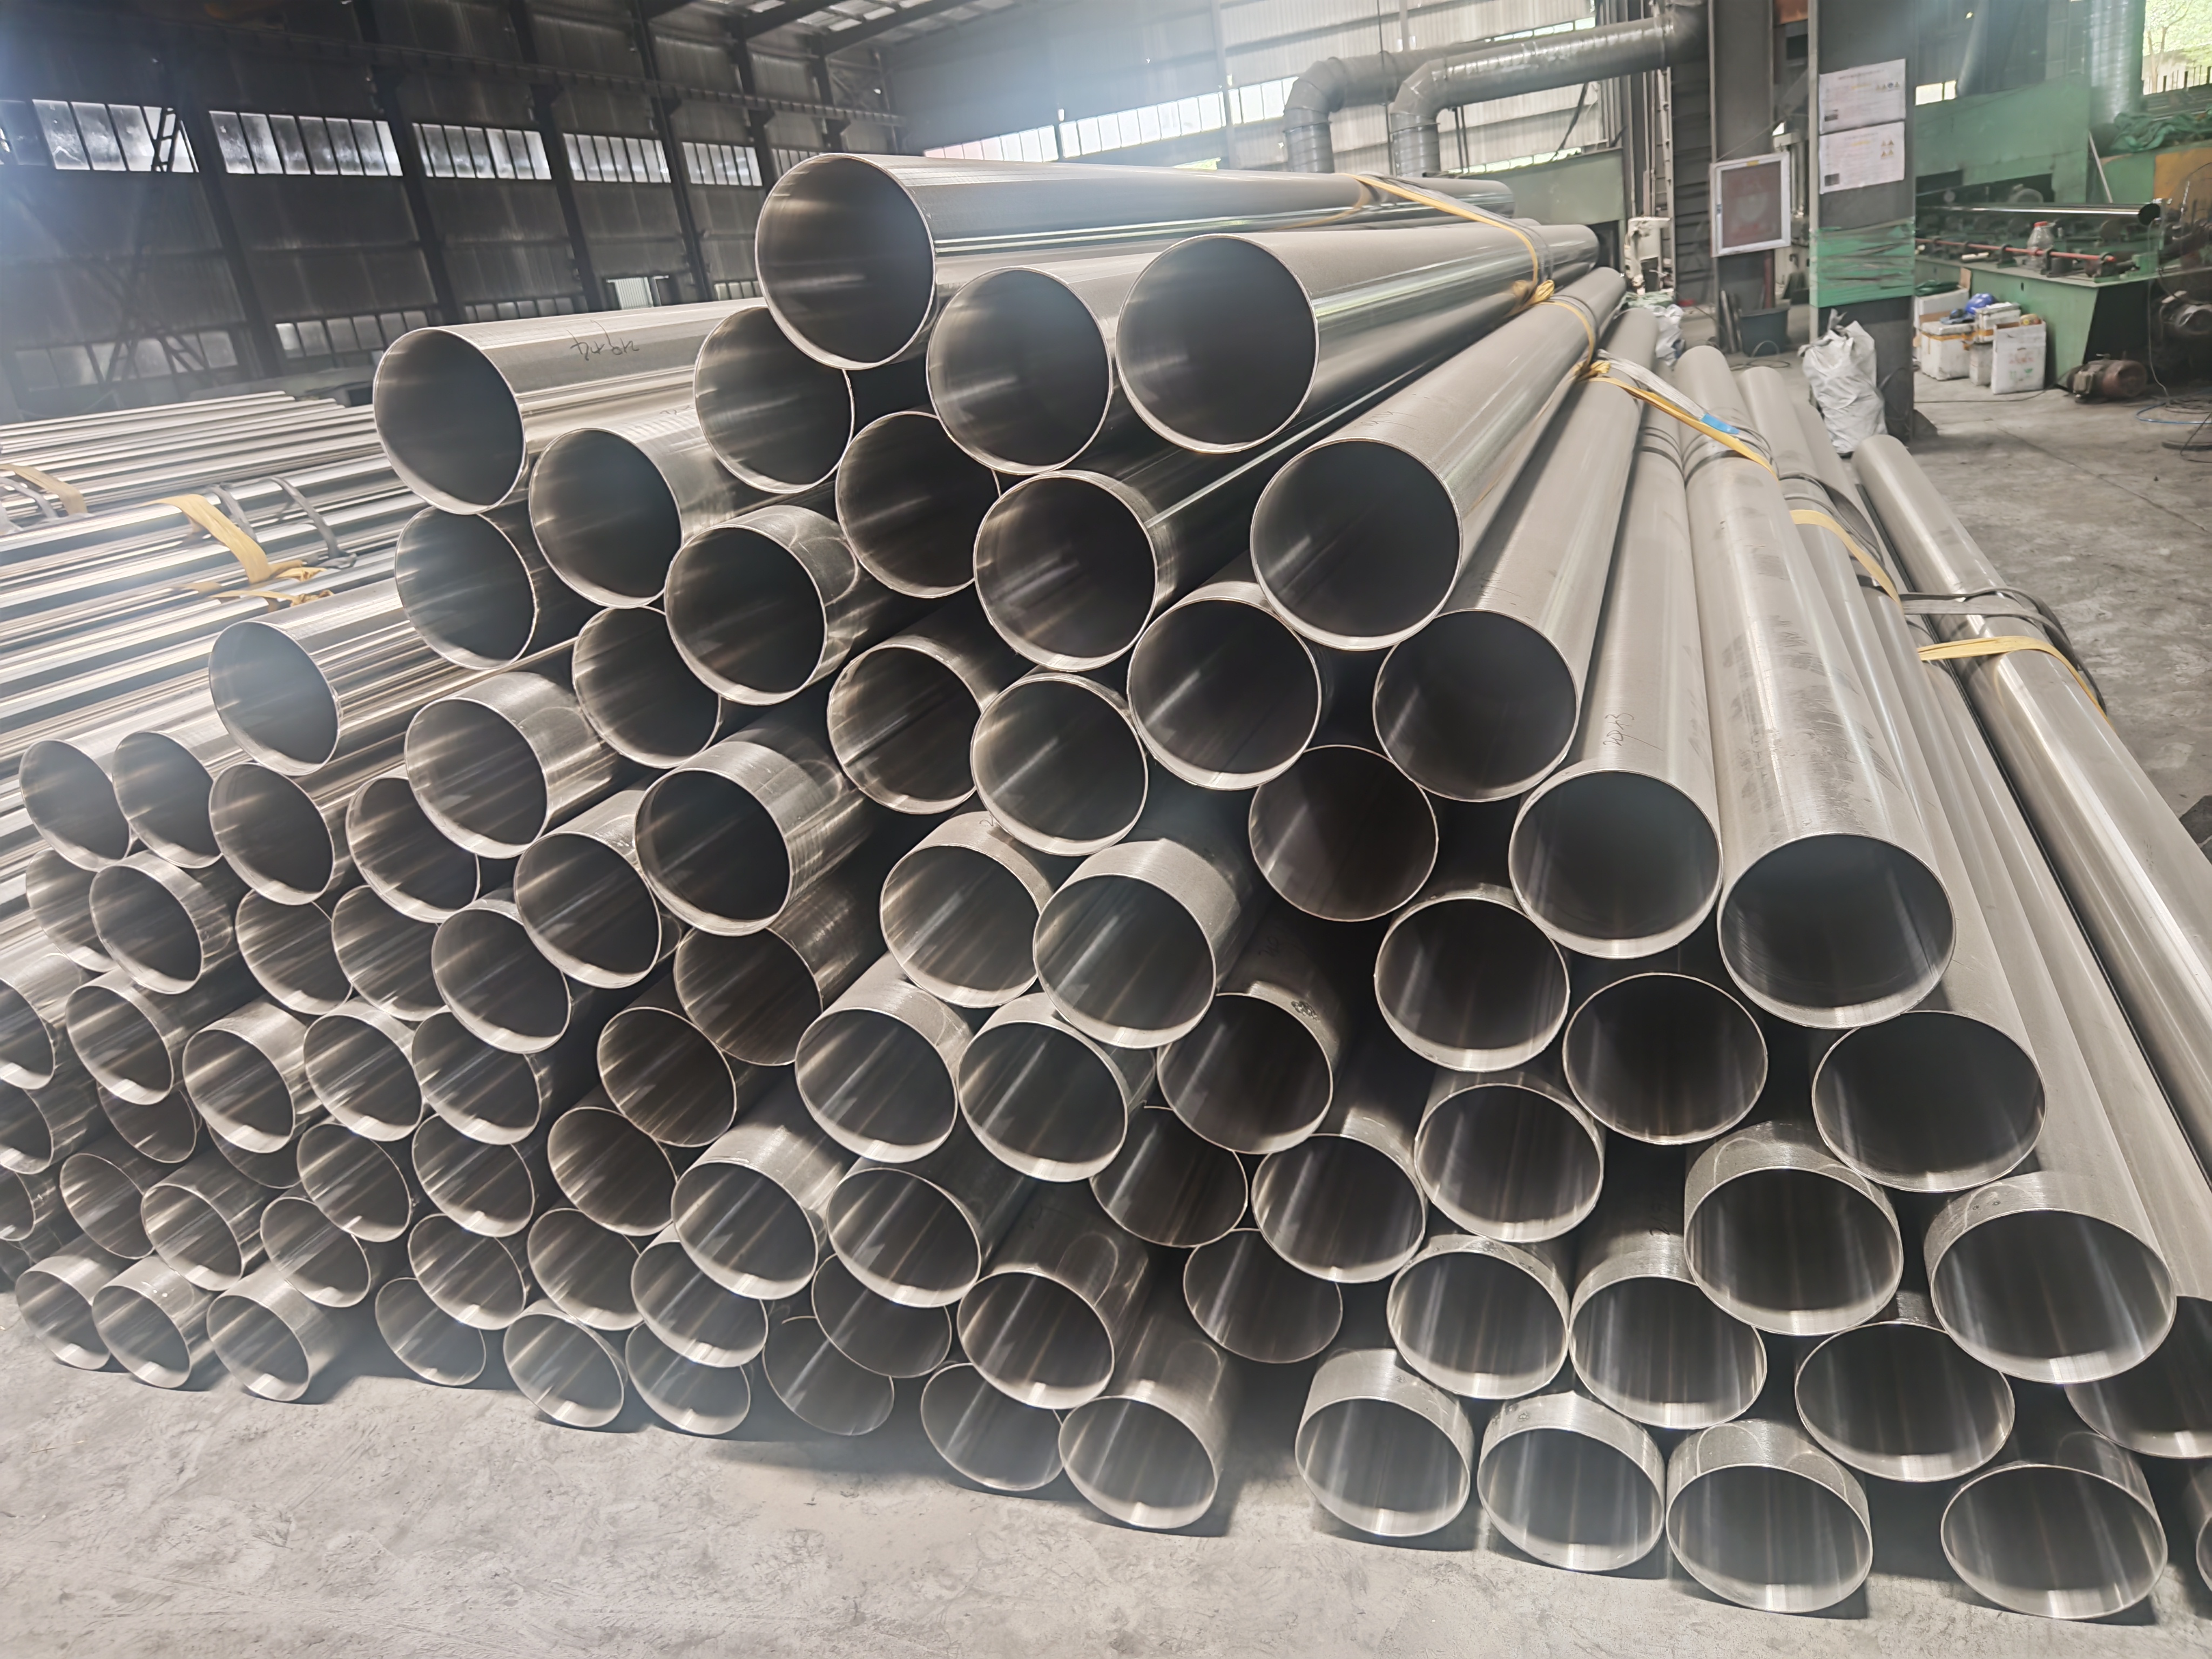
Zváranie kotlových rúr patrí medzi najdôležitejšie procesy zabezpečujúce dlhodobú spoľahlivosť a bezpečnosť parných systémov v priemyselných aplikáciách. Ak sa vykoná správne, vytvorí pevné, netiekuce spojenia odolné voči extrémnym tlakom, teplotným kolísaniam a tepelným cyklom. Porozumenie tomu, ako zváranie kotlových rúr zvyšuje trvanlivosť, má priamy vplyv na prevádzkovú účinnosť, náklady na údržbu a životnosť systému v oblastiach výroby elektrickej energie, petrochemickej výroby a výroby.

Integrita parných systémov závisí zásadne od kvality spojov medzi rúrkami, kolektormi a komponentmi. Zváranie kotlových rúrok vytvára trvalé spojenia, ktoré sú odolnejšie voči degradácii ako mechanické spojky alebo spájkované spojenia. Výber vhodných techník zvárania, materiálov a protokolov kontrol umožňuje prevádzkovateľom výrazne predĺžiť prevádzkovú životnosť zostáv kotlových rúrok a súčasne minimalizovať riziko katastrofálnych porúch.
Úloha zvárania kotlových rúrok pri udržiavaní tlaku
Štrukturálna pevnosť za extrémnych podmienok
Zváranie kotlových rúr priamo zvyšuje štruktúrnu celistvosť parných systémov vytvorením kovovo spojených spojov, ktoré majú pevnosť rovnakú alebo vyššiu ako základný materiál. Parné systémy pracujú za tlakov od 100 do 3000 libier na štvorcový palec a teplôt dosahujúcich 1000 stupňov Fahrenheita alebo vyšších. Zváranie kotlových rúr zabezpečuje, že tieto spoje udržia svoju celistvosť po tisíckach tepelných cyklov bez praskania, ztenčovania ani vzniku mikroprasklín, ktoré by mohli spôsobiť neočakávané úniky.
Kvalita zvárania kotlových rúr je priamo úmerná schopnosti spoja odolať statickému namáhaniu aj dynamickému zaťaženiu. Ak sa zváranie kotlových rúr vykonáva kvalifikovanými zváračmi a s použitím správnych parametrov, výsledná tepelne ovplyvnená zóna zostáva stabilná a zvárací kov dosahuje potrebnú pevnosť v ťahu a tažnosť. Tým sa zabráni krehkým poruchám, ktoré sa často vyskytujú pri nesprávne zváraných spojoch vystavených tepelnému namáhaniu a cyklickému zmenšovaniu tlaku.
Prevencia koróznych a eróznych ciest
Jednou z najvýznamnejších výhod zvárania kotlových rúr je odstránenie štrbín a nerovností povrchu, kde môže začať korózia a erózia. Zle prispôsobené spoje alebo mechanické spojenia vytvárajú oblasti, v ktorých sa hromadia usadeniny vody, vznikajú bunky s rozdielnou koncentráciou kyslíka a lokalizovaná korózia sa zrýchľuje. Zváranie kotlových rúr, ak je dokončené hladko a správne vyčistené, tieto korózne cesty odstraňuje a výrazne predlžuje efektívnu životnosť materiálu rúr.
Odolnosť voči korózii dosiahnutá zváraním kotleových rúr závisí od čistenia a pasivácie po zváraní, najmä pri použití nehrdzavejúcich ocelí. Správna technika zvárania kotleových rúr zabraňuje kontaminácii zvarovej oblasti uhlíkom, čo by inak mohlo vytvoriť galvanické články podporujúce lokálnu puklinovú koróziu. Táto pozornosť k detailom pri postupoch zvárania kotleových rúr je nevyhnutná pre systémy, ktoré manipulujú s vodou vysokého stupňa čistoty, nasýtenou parou alebo korozívnymi prívodnými vodami.
Výber materiálu a kompatibilita zvárania kotleových rúr
Prispôsobenie materiálu rúr parametrom zvárania
Úspech zvárania kotlových rúr závisí výrazne od výberu prídavných materiálov a zváracích parametrov, ktoré sú kompatibilné so zložením základnej rúry. Rúry z uhlíkovej ocele vyžadujú iné prístupy k zváraniu kotlových rúr ako rúry z ocele s prísadami alebo nehrdzavejúcej ocele. Pri zváraní kotlových rúr z uhlíkovej ocele musia operátori kontrolovať tepelný vstup a rýchlosť chladenia, aby sa vyhli problémom s tvrdosťou a zachovala sa požadovaná mikroštruktúra v zóne ovplyvnenej teplom.
Rúry z ocele s prísadami používané v systémoch vysokoteplotnej pary vyžadujú špeciálne prídavné materiály na zváranie kotlových rúr a stratégiu predohrievania. Napríklad zváranie kotlových rúr z chrómovo-molybdenových ocelí vyžaduje špecifické prídavné kovy a kontrolu teploty medzizvarových vrstiev, aby sa zabránilo vodíkovému trhlinám a zachovala sa odolnosť voči creepu pri zvýšených teplotách. Prispôsobenie zloženia prídavného kovu zloženiu základného materiálu zabezpečuje, že zvárané spoje kotlových rúr dosiahnu kompatibilnú pevnosť, tvrdosť a charakteristiky tepelnej rozťažnosti.
Prístupy k zváraniu rúr zo nehrdzavejúcej ocele a špeciálnych zliatin
Zváranie kotlových rúr zo nehrdzavejúcej ocele predstavuje špecifické výzvy súvisiace so senzibilizáciou, napäťovo koróznym praskaním a kontrolou obsahu feritu. Súčasné špecifikácie pre zváranie kotlových rúr z materiálov na báze nehrdzavejúcej ocele zdôrazňujú používanie prídavných materiálov s nízkym obsahom uhlíka a dôsledné riadenie tepelného vstupu, aby sa zabránilo vyzrážaniu karbidov v tepelne ovplyvnenej oblasti. Tento špecializovaný prístup k zváraniu kotlových rúr priamo zvyšuje dlhodobú trvanlivosť tým, že bráni vzniku medzikryštalickej korózie a iniciátorov napäťovo korózneho praskania.
Výber zváranie kotlových rúr parametre pre zváranie rúr z niklových zliatin vyžadujú pochopenie správania materiálu pri creepu, odolnosti voči oxidácii a stability zloženia zváracieho kovu. Tieto špeciálne materiály sa často volia pre ich vynikajúci výkon v systémoch pary pri ultra-vysokých teplotách a zváranie kotlových rúr musí tieto vlastnosti materiálu zachovať prostredníctvom dôslednej techniky, vhodného výberu prídavného materiálu a tepelnej úpravy po zváraní.
Kontrola kvality a inšpekcia pri zváraní rúrok pre kotly
Metódy deštruktívneho a nedestruktívneho testovania
Trvanlivosť zvárania rúrok pre kotly sa overuje komplexnými inšpekčnými protokolmi, ktoré zahŕňajú aj deštruktívne, aj nedestruktívne metódy testovania. Rentgenová inšpekcia odhaľuje vnútorné nesúvislosti, pórovitosť a chýbajúcu fúziu, ktoré by mohli ohroziť trvanlivosť zvarov rúrok pre kotly. Ultrazvukové testovanie identifikuje malé defekty v hrubostenných rúrok, kde rentgenová metóda môže mať nižšiu citlivosť, čím sa zabezpečuje, že kvalita zvárania rúrok pre kotly spĺňa alebo presahuje návrhové špecifikácie.
Vizuálna kontrola zvárania kotleových rúr stále predstavuje kritický prvý krok kontroly kvality, pri ktorom sa identifikujú povrchové trhliny, podrezanie, rozstrekovanie a nerovnosti profilu, ktoré svedčia o nesprávnej technike zvárania. Skúška penetráciou farbivom odhaľuje povrchové defekty zvárania kotleových rúr, ktoré by mohli uniknúť pri vizuálnej kontrole. Tieto metódy kontroly, v kombinácii so skúškami pevnosti vzoriek (tzv. coupon), potvrdzujú, že zváranie kotleových rúr spĺňa požiadavky na pevnosť, ťažnosť a húževnatosť potrebné pre plánované prevádzkové podmienky.
Vplyv tepelnej úpravy po zváraní na trvanlivosť
Žiarenie po zváraní je často nevyhnutné na maximalizáciu výhod trvanlivosti pri zváraní kotleových rúr, najmä pri zliatinových oceľových a nehrdzavejúcich materiáloch. Žiarenie na odstránenie napätia zníži zvyškové napätia v zvarových spojoch kotleových rúr, ktoré inak môžu prispieť k napäťovo koróznej trhlinovosti alebo predčasnému únavovému zlyhaniu. Pre kritické aplikácie môže úplné žiarenie po zváraní kotleových rúr obnoviť požadované vlastnosti materiálu a charakteristiky mikroštruktúry, ktoré mohli byť zmenené cyklom zahrievania a ochladzovania.
Správna kontrola teploty a času tepelnej úpravy po zváraní priamo určuje, či zváranie kotleových rúr dosiahne plánované zlepšenie trvanlivosti. Nedostatočná tepelná úprava po zváraní ponecháva vysoké reziduálne napätia, ktoré môžu spustiť trhliny pri cyklickom zaťažení, zatiaľ čo príliš dlhá doba alebo príliš vysoká teplota tepelnej úpravy po zváraní môžu spôsobiť rast zŕn alebo problémy s citlivosťou. Monitorovanie postupov tepelnej úpravy po zváraní pri zváraní kotleových rúr zabezpečuje, že zvýšenie trvanlivosti sa v prevádzke plne prejaví.
Často kladené otázky
Aká je hlavná výhoda zvárania kotleových rúr v porovnaní s mechanickými metódami spojovania?
Zváranie kotlových rúr vytvára trvalé, metalurgicky spojené zvary, ktoré majú pevnosť rovnakú ako základný materiál a odstraňujú medzery, v ktorých sa začína korózia. Mechanické spojovacie prvky nemôžu dosiahnuť takú úroveň integrity a vytvárajú miesta koncentrácie napätia, ktoré znížia životnosť pri únavovom namáhaní. Zváranie kotlových rúr poskytuje vynikajúcu ochranu proti únikom, dlhšiu životnosť a lepší výkon pri tepelnom cyklovaní, čo ho robí uprednostňovanou metódou pre systémy vysokotlakovej pary.
Ako nesprávne zváranie kotlových rúr ovplyvňuje trvanlivosť parného systému?
Chybné zváranie kotlových rúr môže spôsobiť pórovitosť, trhliny a slabé miesta, ktoré slúžia ako miesta koncentrácie napätia a spúšťajú cesty korózie. Tieto chyby vedú k postupnému zlyhaniu, únikom a nakoniec k prasknutiu pod prevádzkovým tlakom a teplotou. Nesprávne zváranie kotlových rúr tiež vytvára reziduálne napätia, ktoré urýchľujú napäťovo-korózne praskanie a výrazne skracujú skutočnú životnosť v porovnaní so správne vykonanými zvarmi.
Aké materiály sa zvyčajne používajú ako prídavné kovové materiály pri zváraní kotlových rúr?
Prídavné kovové materiály pre zváranie kotlových rúr sa vyberajú tak, aby zodpovedali zloženiu a vlastnostiam základného materiálu, vrátane tyčí z uhlíkovej ocele, tyčí z ocele s prísadou chrómu a molybdénu a elektrod z austenitickej nehrdzavej ocele. Výber správneho prídavného kovového materiálu pre zváranie kotlových rúr zabezpečuje kompatibilitu s materiálom rúry, zabraňuje vrstvenému trhaniu a udržiava odolnosť voči korózii a creepu pri prevádzkovej teplote.