 EN

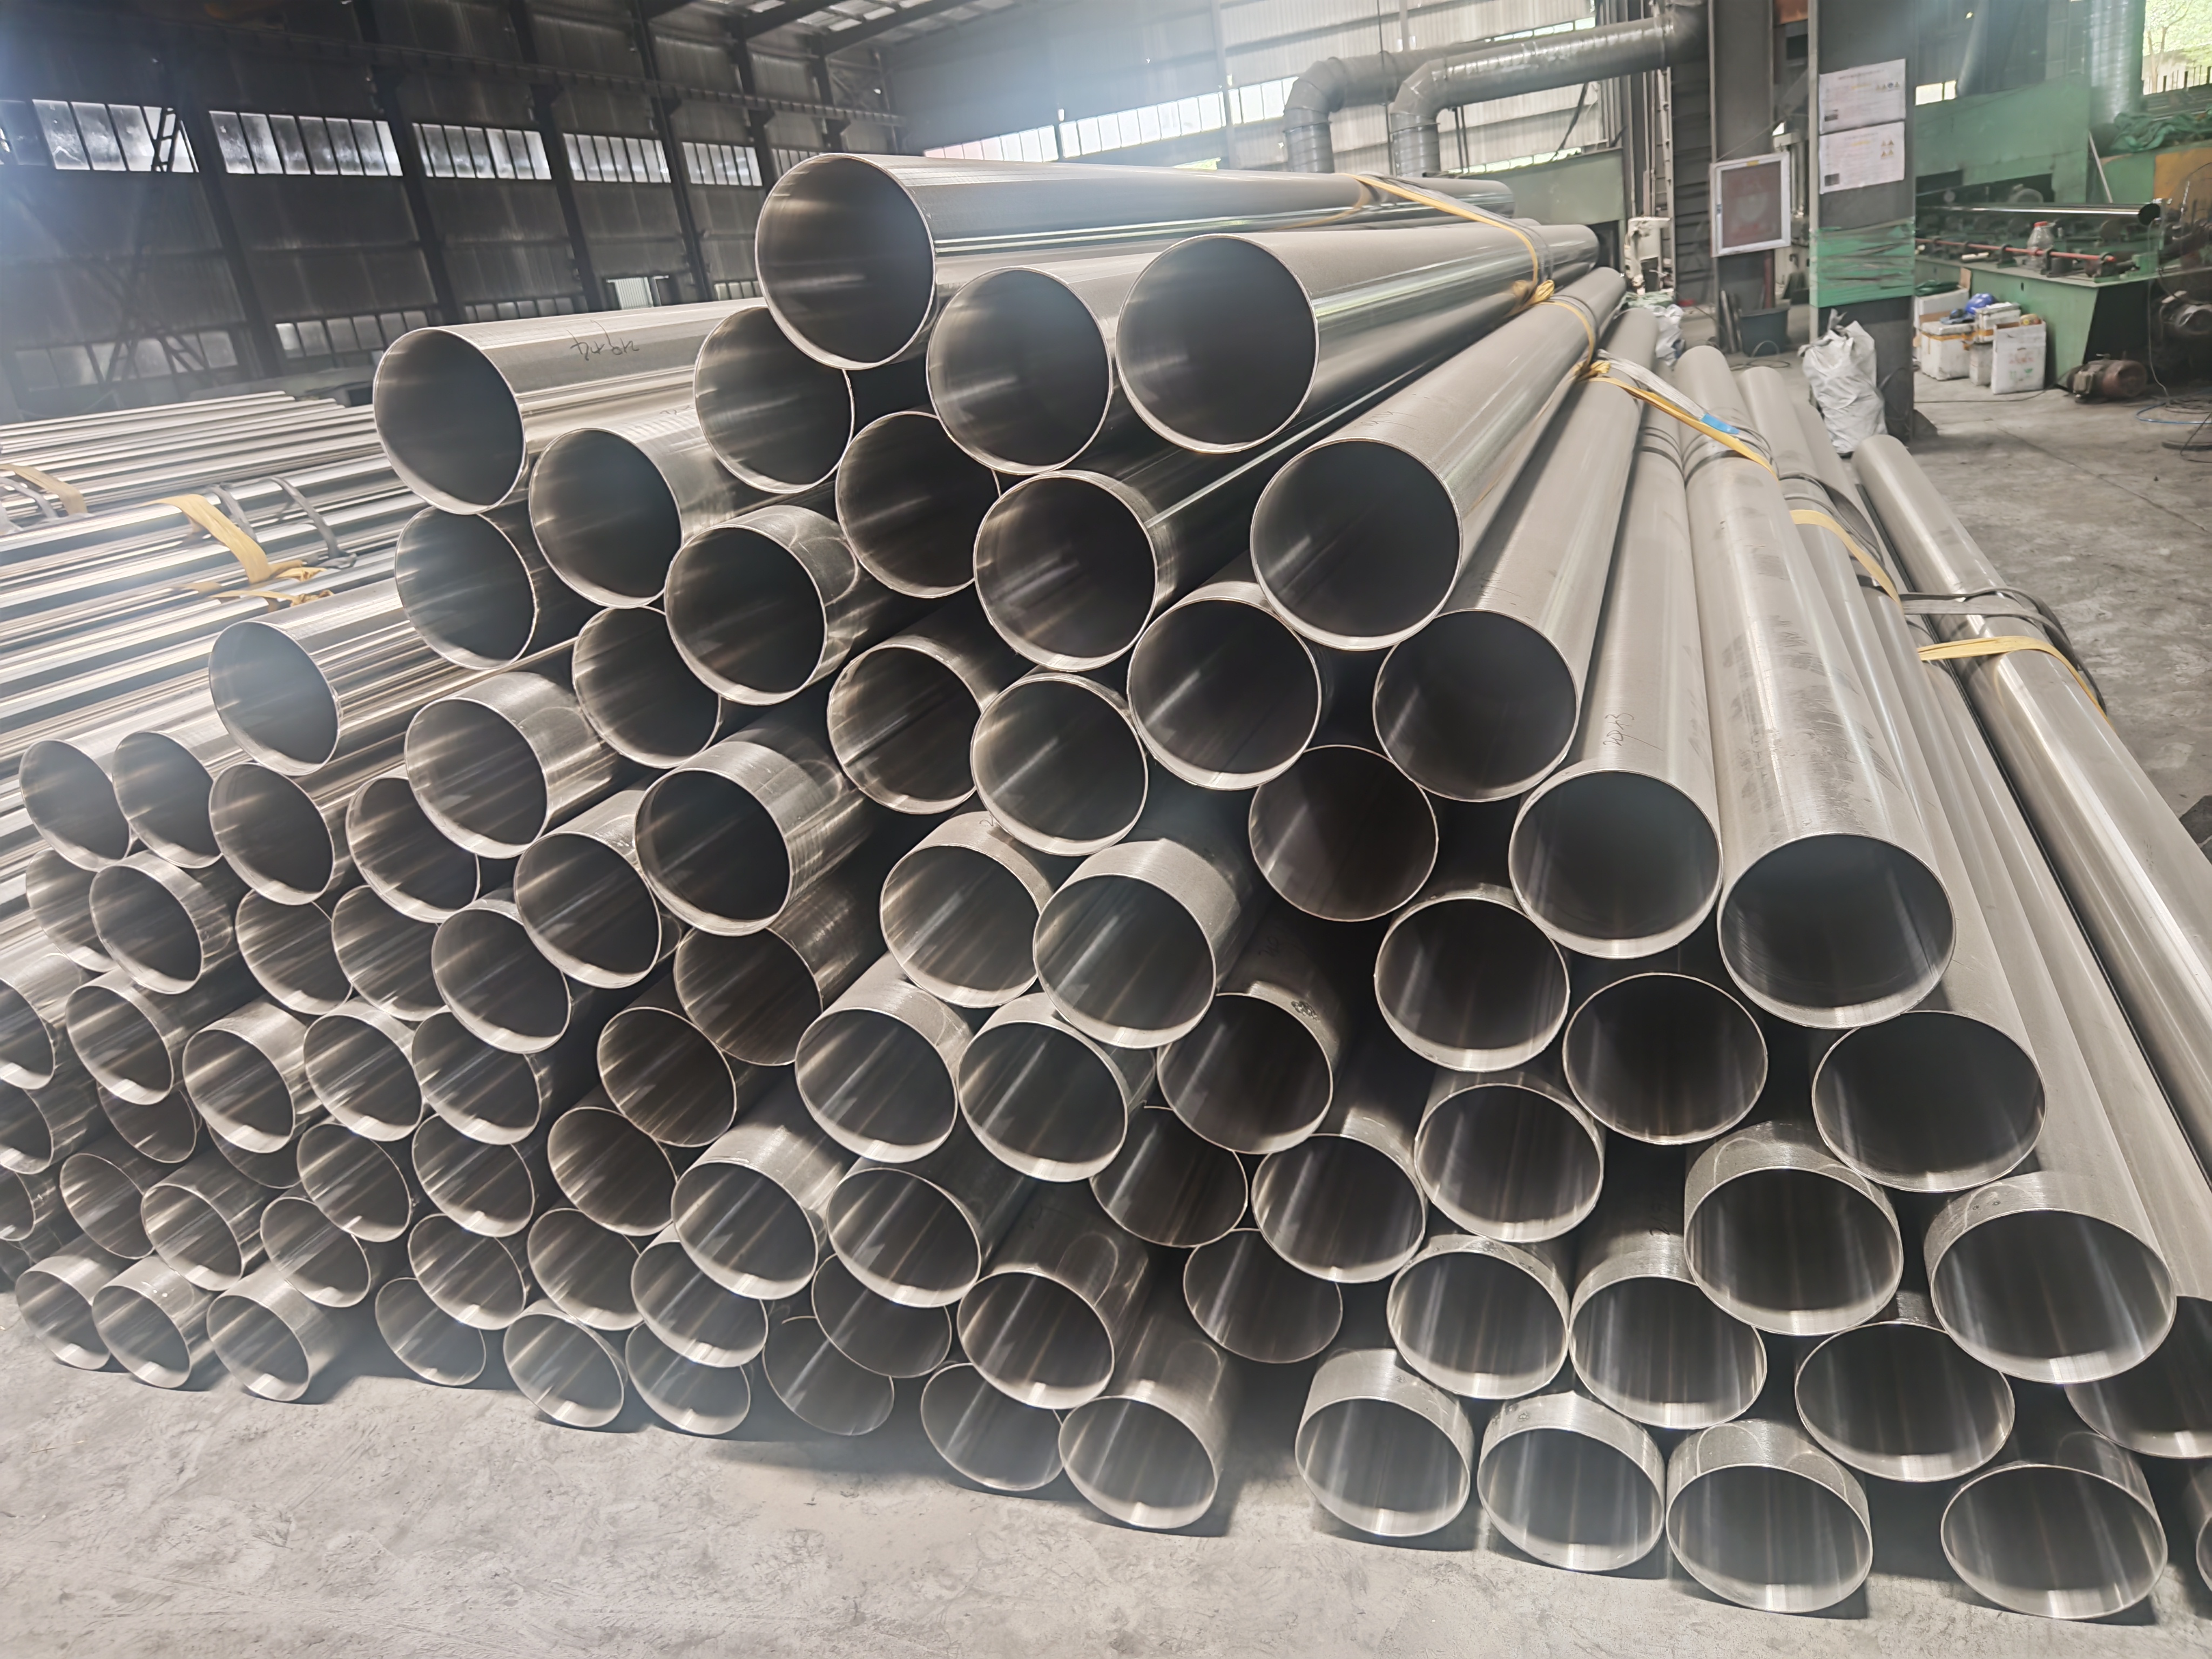
Varjenje cevi za kotle predstavlja eno najpomembnejših procesov za zagotavljanje dolgoročne zanesljivosti in varnosti parnih sistemov v industrijskih aplikacijah. Če se izvede pravilno, varjenje cevi za kotle ustvari trdne, neprepuščne spoje, ki zdržijo ekstremni tlak, nihanja temperature in toplotno cikliranje. Razumevanje tega, kako varjenje cevi za kotle izboljša trajnost, neposredno vpliva na obratno učinkovitost, stroške vzdrževanja in življenjsko dobo sistema v elektroenergetiki, petrokemijski industriji in proizvodnji.

Celostranskost parnih sistemov temelji na kakovosti povezav med cevmi, zbiralnimi cevmi in komponentami. Varjenje cevi za kotle ustvari trajne spoje, ki se razgradnji upirajo veliko bolje kot mehanski priključki ali spajkani spoji. Z izbiro primernih tehnologij varjenja, materialov in protokolov za pregled lahko obratovalci znatno podaljšajo življenjsko dobo sestavkov cevi za kotle ter hkrati zmanjšajo tveganje katastrofalnih odpovedi.
Vloga varjenja cevi kotlov pri ohranjanju tlaka
Konstrukcijska celovitost pri ekstremnih pogojih
Varjenje cevi kotlov neposredno izboljša strukturno trdnost parnih sistemov z ustvarjanjem kovinsko povezanih spojev, ki ujemajo ali presegajo trdnost osnovnega materiala. Parni sistemi delujejo pod tlaki od 100 do 3000 funtov na kvadratni palec in temperaturah do 1000 stopinj Fahrenheita ali višje. Varjenje cevi kotlov zagotavlja, da ti spoji ohranjajo svojo celovitost skozi tisoče toplotnih ciklov brez razpok, tanjšanja ali nastanka mikrorazpok, ki bi lahko povzročile nenadne uhajanja.
Kakovost varjenja cevi za kotle neposredno vpliva na zmožnost spoja, da zdrži tako statični napetostni kot dinamični obremenitveni vpliv. Če varjenje cevi za kotle izvedejo kvalificirani varilci z ustrezni parametri, ostane toplotno vplivana cona stabilna, varilni kovinski material pa doseže potrebno natezno trdnost in raztegljivost. S tem se preprečijo krhki načini odpovedi, ki se pogosto pojavijo pri neustreznih varjenih spojih, izpostavljenih termični napetosti in ciklom tlaka.
Preprečevanje poti za korozijo in erozijo
Ena izmed najpomembnejših prednosti varjenja cevi za kotle je odprava razpok in neravnosti na površini, kjer se lahko začne korozija in erozija. Slabo prilegajoči se spoji ali mehanski priključki ustvarjajo območja, na katerih se nabirajo vodni usedlini, nastajajo koncentracijske celice kisika in se pospešuje lokalna korozija. Varjenje cevi za kotle, ki je končano gladko in ustrezno očiščeno, odstrani te poti korozije in znatno podaljša učinkovito življenjsko dobo materiala cevi.
Odpornost proti koroziji, dosežena z varjenjem cevi za kotle, je odvisna od postvarilnih postopkov čiščenja in pasivacije, še posebej pri uporabi nerjavnega jekla. Pravilna tehnika varjenja cevi za kotle preprečuje kontaminacijo varilnega območja z ogljikom, kar bi sicer lahko povzročilo galvanske pare in pospešilo lokalno pikasto korozijo. Ta pozornost podrobnostim pri postopkih varjenja cevi za kotle je bistvena za sisteme, ki obratujejo z vodo visoke čistote, nasičeno paro ali korozivnimi napajalnimi vodnimi razmerami.
Izbira materiala in združljivost varjenja cevi za kotle
Prilagajanje materiala cevi parametrom varjenja
Uspešnost varjenja cevi za kotle je zelo odvisna od izbire polnilnih materialov in parametrov varjenja, ki ustrezajo sestavi osnovnega materiala cevi. Za cevi iz ogljikove jeklene zlitine so potrebni drugačni pristopi k varjenju kot za cevi iz zlitin jekla ali nerjavnega jekla. Pri varjenju cevi iz ogljikove jeklene zlitine je treba operaterjem nadzorovati vnos toplote in hitrost ohlajanja, da se izognejo težavam s trdoto in ohranijo željeno mikrostrukturo v toplotno vplivani coni.
Zlitinske jeklene cevi, ki se uporabljajo v sistemih visokotemperaturnega para, zahtevajo specializirane varilne materiale za kotlovne cevi in strategije predgreva. Na primer varjenje kotlovnih cevi iz krom-molibden jekla zahteva posebne polnilne kovine in nadzor temperature med prehodi, da se prepreči razpokanje zaradi vodika in ohrani odpornost proti počasnemu teku pri višjih temperaturah. Ujemanje sestave polnilne kovine z osnovnim materialom zagotavlja, da spoji pri varjenju kotlovnih cevi dosežejo združljivo trdnost, trdoto in lastnosti toplotnega raztezanja.
Pristopi k varjenju iz nerjavnega jekla in specialnih cevi
Varjenje cevi za kotle iz nerjavnega jekla predstavlja posebne izzive, povezane z občutljivostjo, napakami zaradi navorne korozije in nadzorom vsebine ferita. Sodobne specifikacije za varjenje cevi za kotle iz nerjavnih materialov poudarjajo uporabo polnilnih kovin z nizko vsebino ogljika ter previdno nadzorovanje toplotnega vhoda, da se prepreči nastanek karbidov v toplotno vplivani coni. Ta specializirani pristop k varjenju cevi za kotle neposredno izboljša dolgoročno trajnost tako, da preprečuje medzrnatno korozijo in začetke navorne korozije.
Izbira varjenje cevi za kotle parametri za cevi iz nikljevih zlitin zahtevajo razumevanje pojava počasne deformacije (creep), odpornosti proti oksidaciji in stabilnosti sestave varjenega kovinskega materiala. Te specialne materiale pogosto izbirajo zaradi njihove izjemne zmogljivosti v parnih sistemih z izjemno visoko temperaturo, zato mora varjenje cevi za kotle ohraniti te lastnosti materiala z natančno tehniko, ustrezno izbiro polnilnega materiala in toplotno obdelavo po varjenju.
Kontrola kakovosti in pregledi pri varjenju cevi za kotle
Protokoli za uničujoče in neuničujoče preskuse
Trajnost varjenja cevi za kotle preverjamo z izčrpno inspekcijsko metodologijo, ki vključuje tako uničujoče kot neuničujoče preskusne metode. Rentgenski pregled odkriva notranje prekinjenosti, poroznost in pomanjkanje spojitve, ki bi lahko ogrozile trajnost varjenih spojev cevi za kotle. Ultrazvočni pregled zaznava majhne napake v debelostenskih ceveh, kjer je rentgenski pregled manj občutljiv, kar zagotavlja, da kakovost varjenja cevi za kotle izpolnjuje ali celo presega načrtovane specifikacije.
Vizualni pregled varjenja cevi kotla ostaja ključna kakovostna kontrolna metoda prve stopnje, saj odkriva površinske razpoke, podrezovanje, razprške in nepravilnosti profila, ki kažejo na neustrezno tehniko varjenja. Preizkušanje z barvnim penetrantom odkrije površinske napake pri varjenju cevi kotla, ki jih lahko vizualni pregled spregleda. Te metode pregleda, v kombinaciji s preizkušanjem mehanskih lastnosti vzorčnih varilnih spojev, potrdijo, da varjenje cevi kotla izpolnjuje zahteve glede trdnosti, raztegljivosti in žilavosti, potrebne za predvidene obratovalne pogoje.
Vpliv toplotne obdelave po varjenju na trajnost
Tepelna obdelava po varjenju je pogosto bistvena za maksimiranje trajnosti pri varjenju cevi za kotle, zlasti pri zlitinah jekla in nerjavnih materialih. Toplotna obdelava za razbremenitev napetosti zmanjša ostanke napetosti v varjenih spojih cevi za kotle, ki sicer lahko povzročijo razpoke zaradi napetostne korozije ali predčasno utrujenostno odpoved. Za kritične aplikacije lahko popolna žaritev po varjenju cevi za kotle obnovi želene lastnosti materiala in mikrostrukturne značilnosti, ki jih lahko spremeni cikel segrevanja in ohlajanja.
Pravilno nadzorovanje temperature in časa toplotne obdelave po varjenju neposredno določa, ali varjenje cevi za kotle doseže želene izboljšave trdnosti. Nedostatna toplotna obdelava po varjenju pusti visoke ostankove napetosti, ki lahko povzročijo razpoke pri cikličnem obremenitvi, medtem ko prekomerna temperatura ali čas toplotne obdelave povzročita rast zrn ali problem sensitizacije. Nadzor postopkov toplotne obdelave po varjenju za cevi za kotle zagotavlja, da se izboljšave trdnosti v praksi popolnoma uresničijo.
Pogosta vprašanja
Kakšna je glavna prednost varjenja cevi za kotle v primerjavi z mehanskimi metodami spojev?
Varjenje cevi za kotle ustvarja trajne, kovinsko povezane spoje, ki imajo enako trdnost kot osnovni material in odpravljajo praznine, kjer se začne korozija. Mehanski priključki ne morejo doseči te ravni celovitosti in ustvarjajo točke koncentracije napetosti, ki zmanjšujejo življenjsko dobo zaradi utrujanja. Varjenje cevi za kotle zagotavlja izjemno preprečevanje uhajanja, daljšo življenjsko dobo ter boljšo zmogljivost pri termičnem cikliranju, zato je prednostna metoda za sisteme visokotlačne pare.
Kako nepravilno varjenje cevi za kotle vpliva na vzdržljivost sistema za paro?
Nepravilno varjenje cevi za kotle lahko povzroči poroznost, razpoke in šibke točke, ki delujejo kot točke koncentracije napetosti in sprožijo poti korozije. Te napake vodijo do postopnega odpovedovanja, uhajanja in končne razpoke pod obratovalnim tlakom in temperaturo. Nepravilno varjenje cevi za kotle ustvarja tudi ostankove napetosti, ki pospešujejo razpoke zaradi napetostne korozije in zelo zmanjšujejo dejansko življenjsko dobo v primerjavi z ustrezno izvedenimi spoji.
Kateri materiali se običajno uporabljajo kot polnilni kovinski materiali pri varjenju cevi za kotle?
Za varjenje cevi za kotle se izbirajo polnilni kovinski materiali, ki ustrezajo sestavi in lastnostim osnovnega materiala, vključno z oceljnimi palicami iz ogljikove jeklene, oceljnimi palicami iz zlitinske jeklene z vsebino kroma in molibdena ter avstenitnimi elektrodami iz nerjavnega jekla. Pravilna izbira polnilnega kovinskega materiala za varjenje cevi za kotle zagotavlja združljivost z materialom cevi, preprečuje plastno razpiranje in ohranja odpornost proti koroziji ter počasnemu teku pri obratovalni temperaturi.