 EN

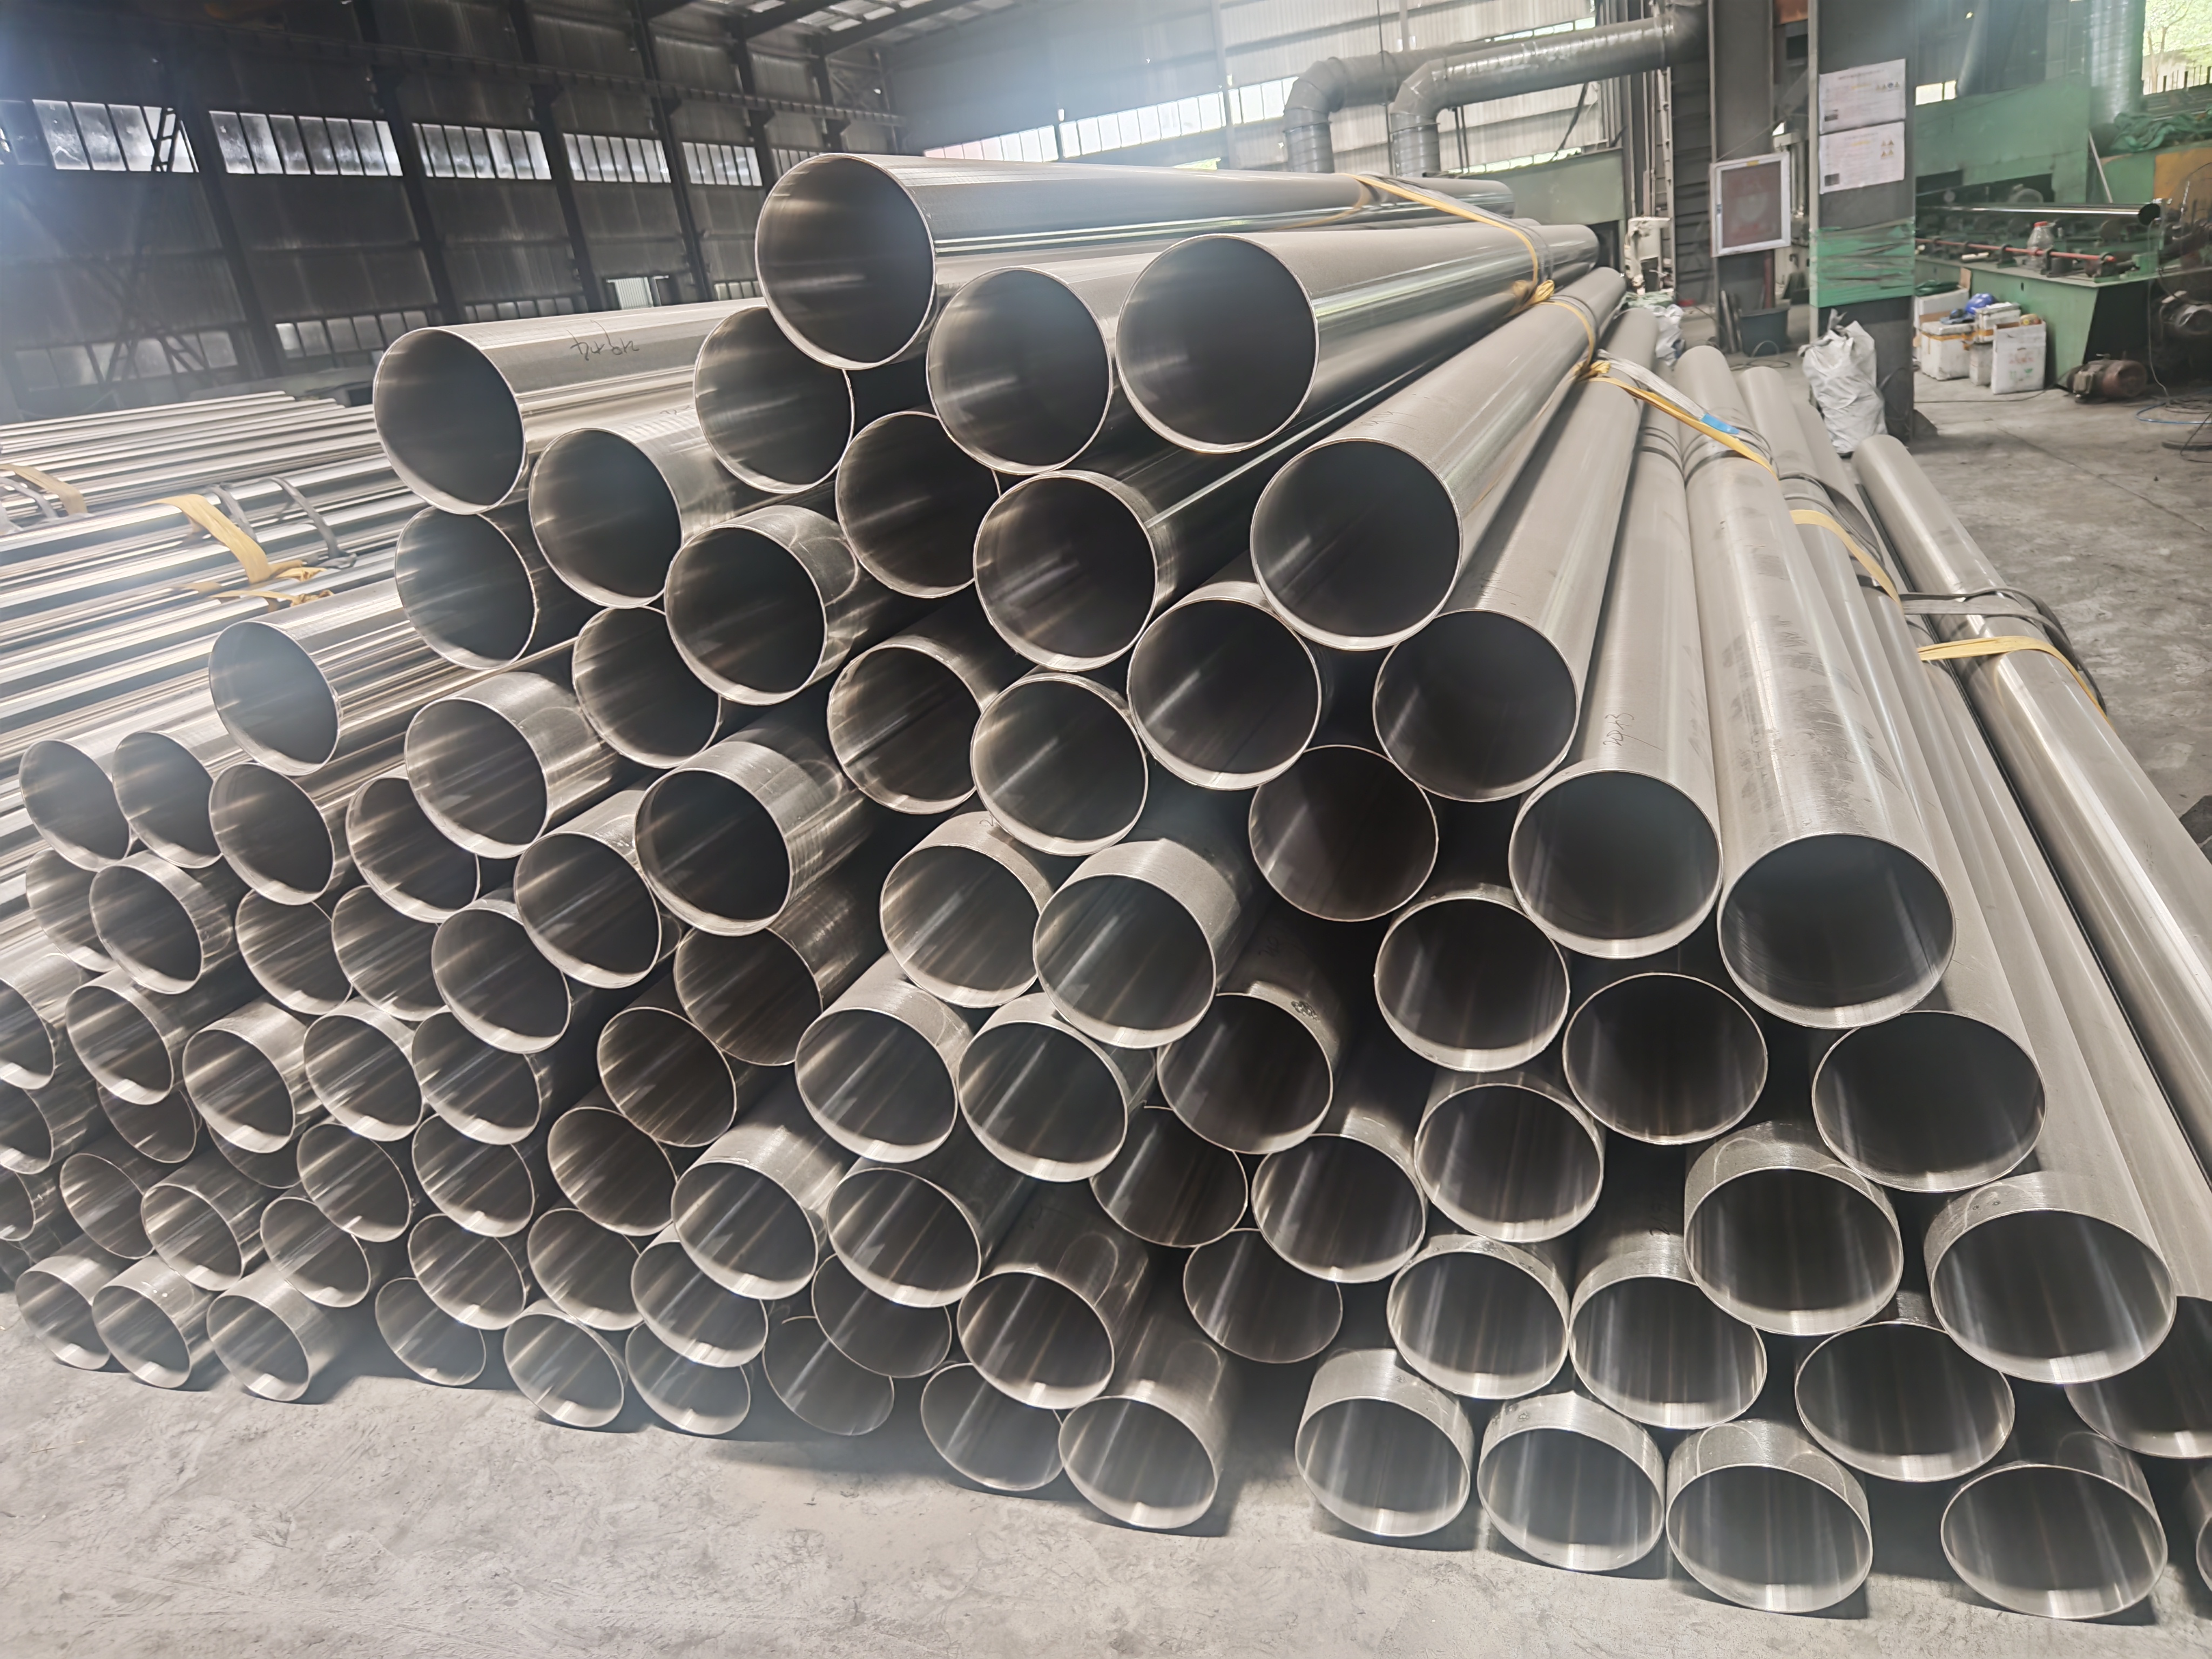
ボイラー管の溶接は、産業分野における蒸気システムの長期的な信頼性と安全性を確保する上で、最も重要な工程の一つです。適切に実施されたボイラー管の溶接は、極端な圧力、温度変動、熱サイクルに耐える強固で漏れのない継手を形成します。ボイラー管の溶接が耐久性をいかにして高めるかを理解することは、発電、石油化学、製造などの現場における運用効率、保守コスト、およびシステム寿命に直結します。

蒸気システムの信頼性は、管、集合管および各種部品間の接続品質に根本的に依存しています。ボイラー管の溶接は、機械的締結具やろう付け接合よりもはるかに劣化に強い永久的な継手を形成します。適切な溶接方法、材料および検査手順を選定することにより、運用者はボイラー管アセンブリの使用寿命を大幅に延長するとともに、重大な破損リスクを最小限に抑えることができます。
ボイラー管溶接が圧力保持に果たす役割
極限環境下における構造的完全性
ボイラー管の溶接は、母材と同等またはそれ以上の強度を有する金属結合部を形成することで、蒸気システムの構造的健全性を直接的に高めます。蒸気システムは、100~3000 psi(ポンド毎平方インチ)の圧力および華氏1000度(約538℃)以上の温度で運転されます。ボイラー管の溶接により、こうした継手は数千回に及ぶ熱サイクルにおいても亀裂、肉厚減少、微小亀裂などの劣化を起こさず、その健全性を維持できます。これらの劣化は予期せぬ漏れを引き起こす原因となります。
ボイラー管の溶接品質は、継手が静的応力および動的荷重に対して耐える能力と直接的に相関します。資格を持つ溶接作業者によって適切な溶接条件で施工された場合、熱影響部は安定し、溶接金属は所要の引張強さおよび延性を確保します。これにより、熱応力および圧力変動にさらされた不適切な溶接部でよく見られる脆性破壊を防止できます。
腐食および摩耗の進行経路の防止
ボイラー管の溶接の最も大きな利点の一つは、腐食や摩耗が発生しやすいすき間や表面の凹凸を解消できることです。密着性の悪い継手や機械的接合部では、水分が滞留し、酸素濃度差電池が形成され、局所的な腐食が加速します。ボイラー管の溶接は、仕上げ後に表面を滑らかにし、適切に清掃することで、こうした腐食経路を完全に除去し、管材の実用寿命を大幅に延長します。
ボイラー管の溶接によって得られる耐食性は、特にステンレス鋼を用いる場合において、溶接後の洗浄およびパッシベーション処理に大きく依存します。適切なボイラー管溶接技術を用いることで、溶接部への炭素汚染を防ぎ、局所的なピッティングを促進する電気化学的腐食(ギャルバニック・カップル)の発生を未然に防止できます。高純度水、飽和蒸気、あるいは腐食性の給水環境を扱うシステムでは、こうしたボイラー管溶接工程における細心の注意が不可欠です。
材料選定とボイラー管溶接との適合性
管材と溶接条件のマッチング
ボイラー管の溶接成功は、母材の管の組成に合った溶接材および溶接条件を選定することに大きく依存します。炭素鋼管のボイラー管溶接には、合金鋼やステンレス鋼のものとは異なるアプローチが必要です。炭素鋼管を溶接する際には、硬度の問題を回避し、熱影響部の所望の組織を維持するために、熱入力および冷却速度を厳密に制御する必要があります。
高温蒸気系で使用される合金鋼管のボイラー管溶接には、専用の溶接材料および予熱戦略が求められます。例えば、クロムモリブデン鋼のボイラー管溶接では、水素割れを防止し、高温でのクリープ抵抗性を確保するために、特定の溶接材およびパス間温度管理が不可欠です。溶接材の組成を母材と一致させることで、ボイラー管溶接継手は、強度・硬度・熱膨張特性において互換性のある性能を実現できます。
ステンレス鋼および特殊管の溶接手法
ステンレス鋼管のボイラー管溶接では、感応化、応力腐食割れ、フェライト量の制御といった特有の課題が生じます。現代のステンレス鋼材向けボイラー管溶接仕様では、炭素含有量の低い溶接材の使用と、熱影響部における炭化物析出を防ぐための入熱管理が重視されています。このようなボイラー管溶接に特化した手法は、粒界腐食および応力腐食割れの発生要因を抑制することで、長期的な耐久性を直接向上させます。
選択する ボイラー管の溶接 ニッケル合金管の溶接条件を設定するには、クリープ挙動、酸化抵抗性、溶接金属組成の安定性を理解する必要があります。これらの特殊材料は、超高温度蒸気システムにおいて優れた性能を発揮することから選定されることが多く、ボイラー管溶接では、適切な溶接技術・溶接材選定・溶接後熱処理によって、こうした材料特性を確実に維持する必要があります。
ボイラー管溶接の品質管理および検査
破壊検査および非破壊検査の手順
ボイラー管の溶接耐久性は、破壊検査および非破壊検査を含む包括的な検査手順によって確認されます。放射線検査では、溶接継手の内部に存在する割れ、気孔、未融合などの欠陥を検出し、ボイラー管溶接部の耐久性を損なう可能性のある問題を特定します。超音波検査は、放射線検査の感度がやや低下する厚肉管においても微小な欠陥を検出でき、ボイラー管溶接の品質が設計仕様を満たすか、あるいはそれを上回ることを保証します。
ボイラー管の溶接部に対する目視検査は、表面亀裂、アンダーカット、スパッタ、形状の不規則性など、不適切な溶接技術を示す欠陥を検出するための重要な初期品質管理工程です。浸透探傷試験(PT)は、目視検査では見落とされがちな溶接部の表面開口性欠陥を明らかにします。これらの検査手法を、試験片による機械的試験と併用することで、ボイラー管の溶接部が、想定される運転条件に応じた強度、延性および靭性の要件を満たしていることを確認できます。
溶接後熱処理が耐久性に与える影響
ボイラー管の溶接後熱処理は、特に合金鋼およびステンレス鋼などの材質において、耐久性向上の恩恵を最大限に引き出すためにしばしば不可欠です。応力除去熱処理により、ボイラー管の溶接部に残留する応力を低減できます。この残留応力が放置されると、応力腐食割れや早期疲労破壊を引き起こす可能性があります。重要な用途では、ボイラー管の溶接後に完全焼鈍を行うことで、溶接時の加熱・冷却サイクルによって変化した材質特性や微細組織を所望の状態に回復させることができます。
溶接後の熱処理の温度および時間の適切な制御は、ボイラー管の溶接が意図した耐久性向上を達成できるかどうかを直接左右します。溶接後の熱処理が不十分だと残留応力が高まり、繰返し荷重下で亀裂が発生する原因となります。一方、熱処理の温度や時間が過剰になると、結晶粒の粗大化や感応化などの問題が生じます。ボイラー管の溶接における溶接後熱処理の手順を確実に監視・管理することで、実際に使用中に耐久性の向上効果を十分に発揮させることができます。
よくある質問
ボイラー管の溶接と機械的接合法とを比較した場合、その主な利点は何ですか?
ボイラー管の溶接は、母材と同等の強度を持つ金属的に結合された永久的な継手を形成し、腐食が発生する起点となるすき間(クリービス)を完全に排除します。機械的締結具では、このような高レベルの信頼性を達成できず、疲労寿命を短縮させる応力集中部も生じます。ボイラー管の溶接は、優れた漏れ防止性能、長い使用寿命、および熱サイクル下での高い耐久性を実現するため、高圧蒸気システムにおいて最も推奨される接合方法です。
不適切なボイラー管溶接は、蒸気システムの耐久性にどのような影響を与えますか?
不良なボイラー管溶接は、気孔、亀裂、弱い部分といった欠陥を生じさせ、これらは応力集中部となり、腐食進行の経路を誘発します。こうした欠陥は、運転中の圧力および温度条件下で段階的に劣化を進め、漏れや最終的には破裂へと至ります。また、不適切な溶接によって残留応力が生じ、応力腐食割れを加速させ、適正に施工された継手と比較して実際の使用寿命が著しく短縮されます。
ボイラー管の溶接に通常使用される溶接材(フィラー金属)は何ですか?
ボイラー管の溶接では、母材の化学組成および特性に合致する溶接材が選定されます。これには、炭素鋼棒、クロム・モリブデンを含む合金鋼棒、オーステナイト系ステンレス鋼電極などが含まれます。適切な溶接材を選定することで、管材との適合性が確保され、層状破断が防止され、運転温度における耐食性およびクリープ強度が維持されます。