 EN

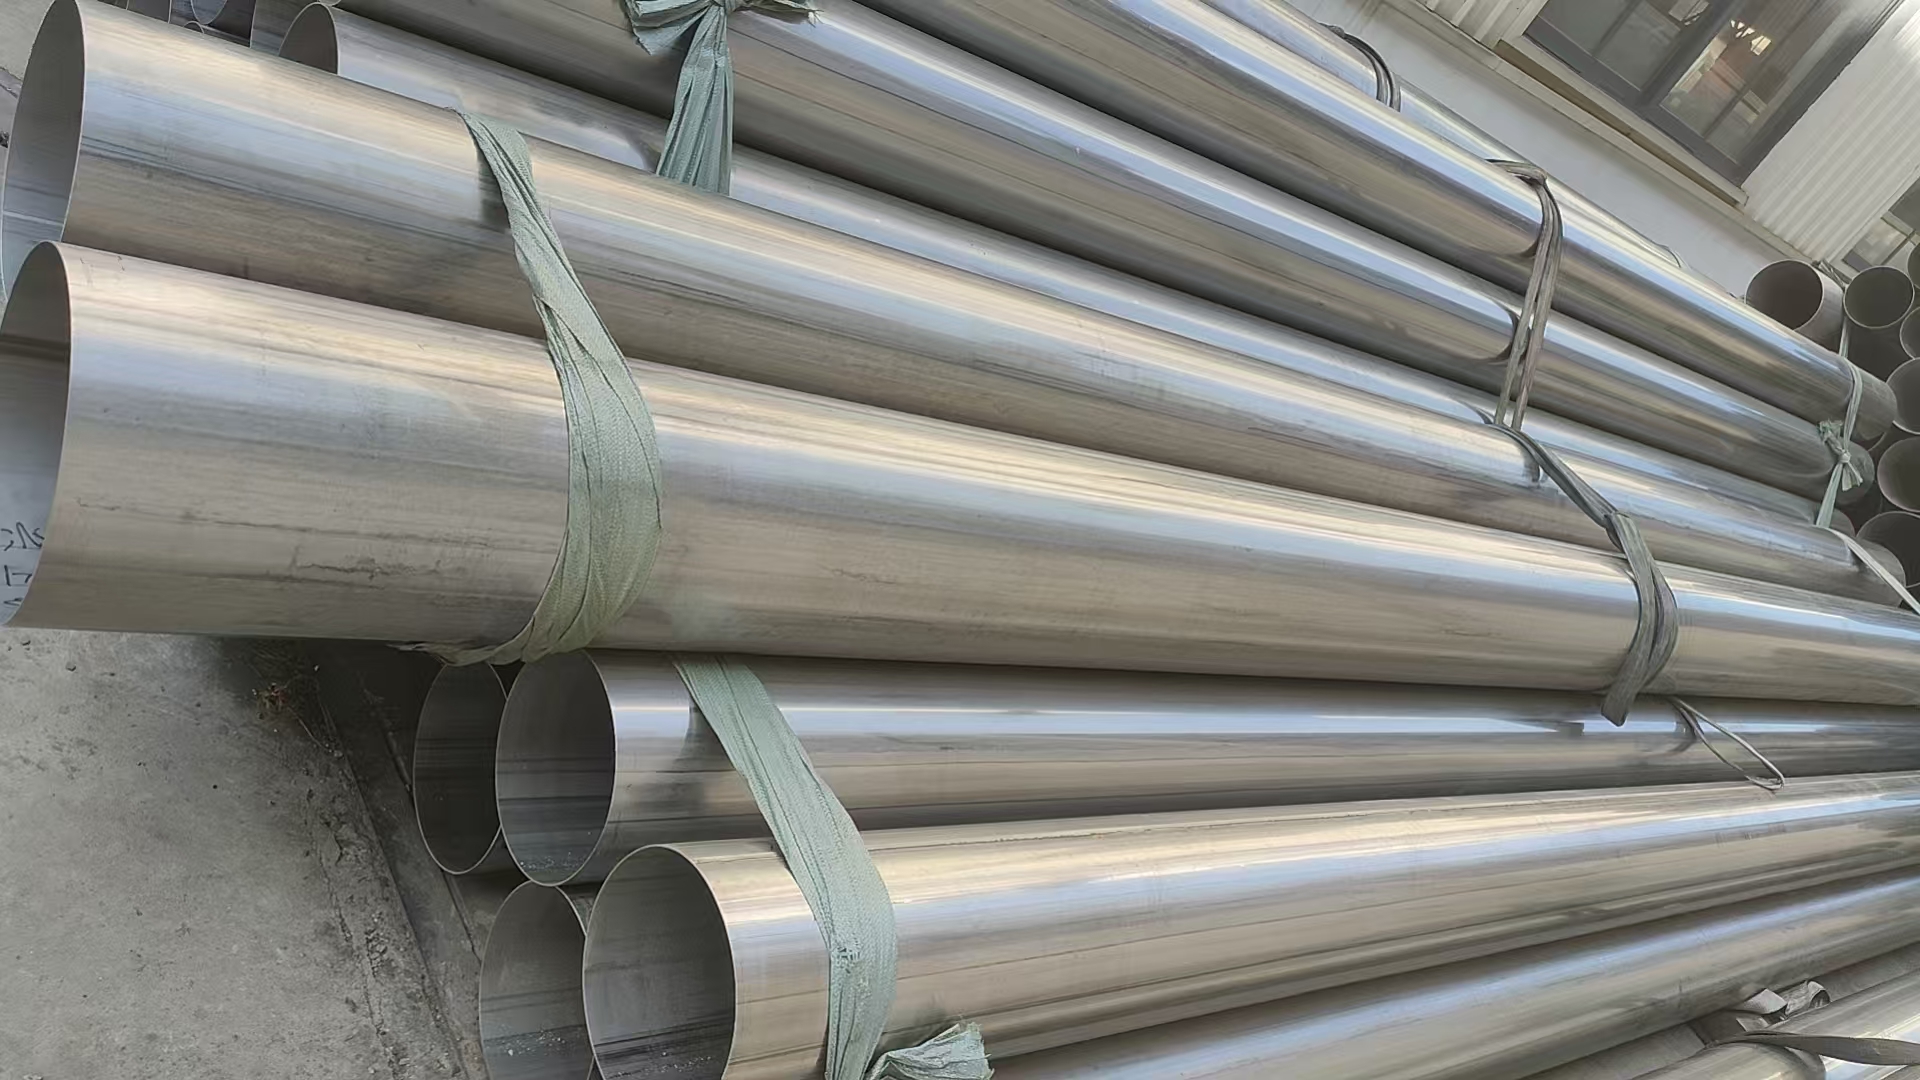
La soldadura longitudinal representa un element estructural crític que determina directament com es comporten les canonades sota pressió, cicles de temperatura i ambients corrosius. Comprendre aquesta relació entre el disseny de la soldadura longitudinal i el rendiment de les canonades és essencial per als enginyers, gestors d’instal·lacions i professionals de compres que especifiquen o mantenen sistemes de canonades en aplicacions industrials exigents. La soldadura longitudinal discorre paral·lela a l’eix de la canonada i suporta tensions axials importants durant el funcionament, pel que la seva qualitat i integritat són fonamentals per a la fiabilitat global del sistema.

Els operadors de canonades es troben sota una pressió creixent per maximitzar la vida útil del servei, alhora que minimitzen els costos de manteniment i els riscos per a la seguretat. La soldadura longitudinal desempenya un paper fonamental en aquest equilibri, ja que suporta l’esforç anular més elevat i les càrregues longitudinals transmeses a través de la paret de la canonada. Una soldadura longitudinal ben dissenyada i correctament executada millora el confinament de la pressió, allarga la vida útil dels actius i redueix el risc de fallada catastròfica, que podria provocar danys mediambientals, aturades de la producció o incidents de seguretat.
Distribució de les càrregues estructurals i geometria de la soldadura longitudinal
Distribució de la pressió al llarg de la soldadura longitudinal
Quan la pressió interna augmenta dins d’una canonada, l’esforç es distribueix de forma desigual a través de la paret de la canonada, segons la posició i la construcció de la soldadura longitudinal. La soldadura longitudinal experimenta una tensió axial, és a dir, forces de tracció que intenten separar la soldadura al llarg de la seva longitud. En canvi, les soldadures circumferencials experimenten una tensió anular, que normalment és d’una magnitud superior. No obstant això, la soldadura longitudinal continua sent molt sensible a la fatiga i a l’esforç cíclic, ja que les canonades rarament funcionen a pressió constant; experimenten cicles durant l’engegada, l’aturada i les variacions de càrrega. Aquesta càrrega cíclica acumula danys a la soldadura longitudinal al llarg de mesos i anys, podent provocar la iniciació de fissures si la qualitat de la soldadura és deficient o si el material adjacent a la soldadura longitudinal presenta una tenacitat reduïda.
Variació de les propietats del material a prop de la soldadura longitudinal
La zona que envolta la soldadura longitudinal experimenta canvis tèrmics i metal·lúrgics que alteren les propietats mecàniques. La zona afectada tèrmicament a prop de la soldadura longitudinal pot esdevenir fràgil o suavitzar-se, segons el tipus d'acer i la velocitat de refredament. Els acers d'alta resistència són especialment sensibles a aquest efecte; una entrada de calor mal controlada durant la soldadura crea una zona dura i fràgil adjunta a la soldadura longitudinal. Quan es combina amb càrregues cícliques de pressió, aquestes zones debilitades a prop de la soldadura longitudinal es converteixen en concentradors de tensió on les fissures s'inicien preferentment. Els enginyers han de seleccionar procediments de soldadura i materials base que minimitzin aquesta degradació de propietats al voltant de la soldadura longitudinal per garantir la fiabilitat a llarg termini.
Qualitat de la soldadura, defectes i impacte sobre el rendiment
Defectes habituals dins la soldadura longitudinal
Les variacions en el procés de fabricació i soldadura introdueixen defectes com la porositat, les inclusions, la penetració incompleta i les fissures superficials directament a la soldadura longitudinal. La porositat dins la soldadura longitudinal crea buits que redueixen la superfície portant de càrrega i concentren l’esforç al voltant del perímetre de la cavitat. Les inclusions —partícules no metàl·liques atrapades a la soldadura longitudinal—actuen com a concentradors d’esforç que promouen la propagació de fissures sota càrrega cíclica. La penetració incompleta a la soldadura longitudinal significa que la soldadura no es fusiona totalment amb la superfície interior del tub, reduint l’escorça efectiva i creant una concentració d’esforç que accelera el creixement de fissures per fatiga. Aquests defectes a la soldadura longitudinal sovint són invisibles a simple vista i requereixen proves radiogràfiques, inspecció ultrasònica o altres mètodes avançats d’avaluació no destructiva per ser detectats.
Normes d’inspecció i criteris d’acceptació
Els estàndards industrials com l’ASME, l’API i l’ISO estableixen criteris d’acceptació que defineixen la mida màxima de defecte admissible a la soldadura longitudinal per a diferents classes de pressió i condicions de servei. Cal inspeccionar la soldadura longitudinal per verificar que les dimensions dels defectes romanen per sota d’aquests llindars. Els defectes més grans a la soldadura longitudinal redueixen la marxa de seguretat i escurcen la vida útil prevista, de vegades de forma espectacular. Els protocols d’inspecció més estrictes aplicats a la soldadura longitudinal durant la fabricació detecten els defectes de manera precoç, cosa que permet la seva reparació o rebutjament abans que la canonada entri en servei. Les inspeccions periòdiques en servei de la soldadura longitudinal monitoritzen la progressió de les fissures i ajuden a predir la vida útil restant de la canonada, el que permet programar manteniments de forma proactiva.
Condicions operatives i vulnerabilitat de la soldadura longitudinal
Cicles tèrmics i fatiga de la soldadura
Les canonades que funcionen en entorns de cicle tèrmic —com ara serveis criogènics, aplicacions de recuperació de calor o sistemes amb fluctuacions estacionals de la demanda— imposen tensions tèrmiques repetides a la soldadura longitudinal. Cada canvi de temperatura provoca una expansió i contracció diferencial entre el metall de soldadura i el material base, generant una deformació cíclica que s’acumula al llarg de milers de cicles. La soldadura longitudinal es va debilitant progressivament a mesura que s’acumulen aquests cicles de fatiga tèrmica, fins que finalment es produeix la iniciació de fissures. Els serveis d’hidrogen a alta pressió comporten un risc addicional, ja que l’hidrogen pot difondre’s dins de la microestructura de la soldadura longitudinal, provocant fissuració assistida per hidrogen mitjançant un procés conegut com a embrittlement per hidrogen. Un tractament tèrmic post-soldadura adequat i una selecció apropiada de materials redueixen aquesta vulnerabilitat de la soldadura longitudinal.
Corrosió i degradació de la soldadura longitudinal
La composició química i la microestructura de la soldadura longitudinal sovint difereixen del material base, creant un parell galvànic que accelera la corrosió a la interfície de la soldadura. Els fluids corrosius —com les barreges de gas àcid, l’aigua de mar o les solucions àcides— ataquen preferentment la soldadura longitudinal, reduint-ne el gruix de la paret i generant concentracions de tensió. La fissuració per corrosió sota tensió (SCC) es produeix quan la soldadura longitudinal està exposada simultàniament a una tensió de tracció i a un medi corrosiu, provocant una fallada sobtana i fràgil sense advertiment previ. La selecció d’aliatges resistents a la corrosió, l’aplicació de revestiments protectors i la gestió dels nivells de tensió operatius ajuden a minimitzar els danys per corrosió a la soldadura longitudinal. Els sistemes de protecció catòdica i els inhibidors de corrosió allarguen encara més la vida útil de la soldadura longitudinal en ambients químics agressius.
Optimització del disseny i millora del rendiment
Especificació i control del procediment de soldadura
Optimitzar la soldadura longitudinal comença amb una especificació detallada del procediment de soldadura (WPS) que controla la calor introduïda, la velocitat de refredament, la composició del metall d’afegit i la temperatura de preescalfament. El procediment per a la soldadura longitudinal ha d’equilibrar els requisits de penetració i fusió amb la necessitat de minimitzar la duresa de la zona afectada tèrmicament i garantir una tenacitat suficient. La soldadura en múltiples passes de la soldadura longitudinal permet un millor control del cicle tèrmic, però augmenta els costos de mà d’obra. Els processos de soldadura automatitzats aplicats a la soldadura longitudinal sovint produeixen resultats més constants que els mètodes manuals, reduint la probabilitat de defectes. Els soldadors qualificats i el compliment rigorós dels procediments són essencials, ja que la qualitat de la soldadura longitudinal es tradueix directament en la fiabilitat de la canonada i els marges de seguretat.
Selecció de materials i compatibilitat
Triebs de triar el material del tub i el metall d’afegit adequats afecta el rendiment de la soldadura longitudinal en condicions de servei. L’acer de menor resistència sol mostrar una millor soldabilitat i tenacitat a la soldadura longitudinal, mentre que l’acer d’alta resistència requereix un control rigorós per evitar zones fràgils a prop de la soldadura longitudinal. Ajustar la composició del metall d’afegit al material base assegura que la soldadura longitudinal tingui propietats compatibles amb el tub, minimitzant els efectes de corrosió galvànica i de concentració de tensions. Les acer inoxidables duplex i les aleacions de níquel ofereixen una resistència a la corrosió superior, millorant la durada de la soldadura longitudinal en entorns químics agressius, tot i que amb un cost de material més elevat. Realitzar proves de materials i consultar enginyers especialitzats en soldadura ajuda a identificar la combinació òptima de materials per a cada aplicació de soldadura longitudinal.
PMF
Quina és la funció principal d’una soldadura longitudinal en sistemes de canonades?
La soldadura longitudinal uneix les dues vores del cos del tub al llarg de la seva longitud i és responsable de contenir la pressió interna i de transmetre les càrregues axials. La soldadura longitudinal discorre paral·lela a l’eix del tub i ha de suportar tant l’esforç circumferencial durant la pressurització interna com la tracció longitudinal durant l’expansió tèrmica i les càrregues externes. La seva integritat és fonamental per a la contenció de pressió i la fiabilitat estructural durant tota la vida útil de la canonada.
Com afecten els defectes de la soldadura longitudinal la seguretat de la canonada?
Els defectes com la porositat, les fissures o la penetració incompleta a la soldadura longitudinal creen concentracions de tensió que redueixen l’àrea efectiva de suport de càrrega i acceleren el creixement de fissures per fatiga. Sota càrregues cícliques de pressió, aquests defectes s’expandiran i es propagaran, podent provocar una ruptura sobtana sense advertiment. La inspecció periòdica de la soldadura longitudinal i el compliment dels estàndards d’acceptació de defectes són essencials per mantenir operacions segures i prevenir fallades catastròfiques.
La manteniment periòdic pot millorar el rendiment de la soldadura longitudinal en canonades envejades?
Sí, el manteniment proactiu, que inclou la monitorització de la corrosió, la inspecció en servei de la soldadura longitudinal i l’aplicació de revestiments protectors o inhibidors, pot allargar la vida útil de les canonades envejades. La identificació i documentació de l’evolució de defectes existents a la soldadura longitudinal permet als operadors planificar reparacions o substitucions abans que es produeixi una fallada. Els tractaments per a la relaxació de tensions i els sistemes de protecció catòdica contribueixen, a més, a preservar la integritat de la soldadura longitudinal durant dècades d’operació.