 EN

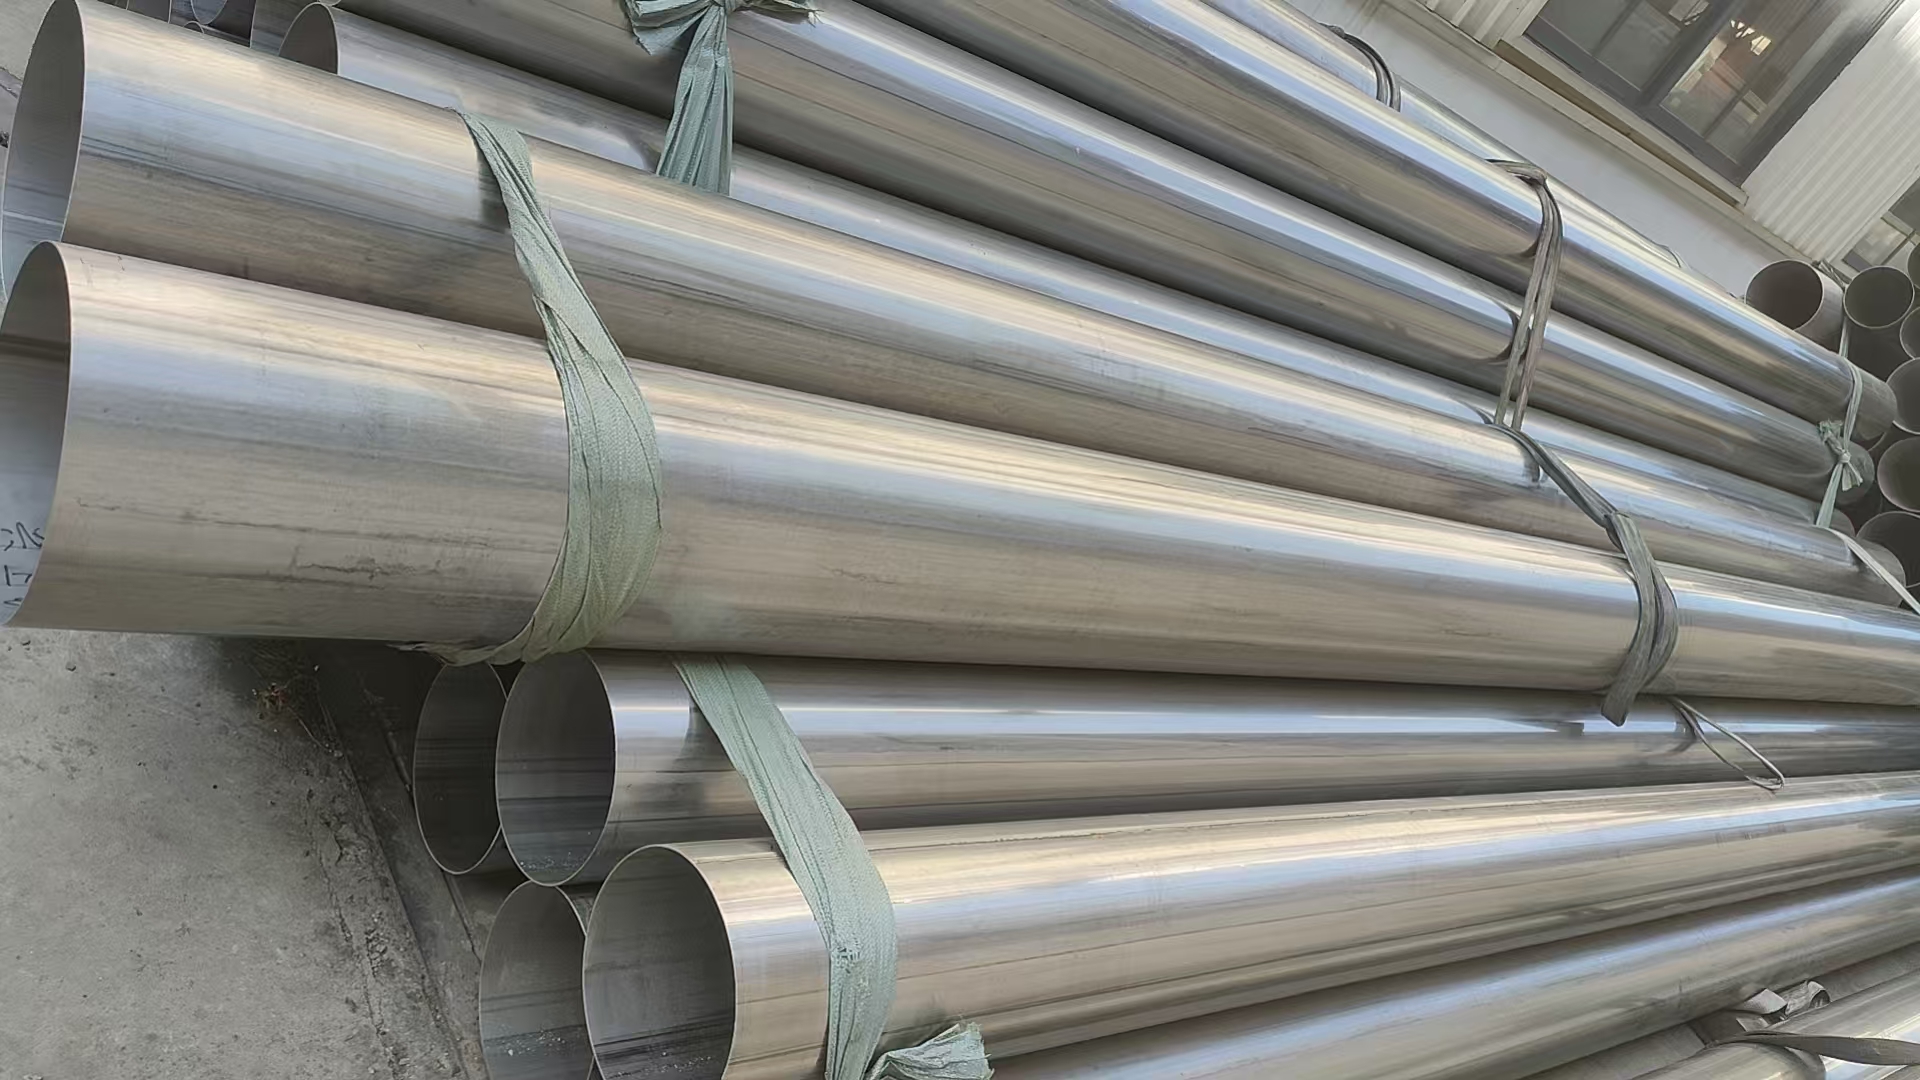
U skladu s člankom dugački svarkivni šov predstavlja kritičan strukturni element koji izravno određuje kako cevovod funkcionira pod pritiskom, temperaturnim ciklusima i korozivnim okolišima. Razumijevanje ove veze između dizajna uzdužnog šavova za zavarivanje i performansi cijevi od suštinskog je značaja za inženjere, upravitelje objekata i stručnjake za nabavku koji određuju ili održavaju sustave cijevi u zahtjevnim industrijskim primjenama. U skladu s člankom 3. stavkom 2. točkom (a) ovog članka, za sve proizvode koji se upotrebljavaju u proizvodnji električne energije, za koje se primjenjuje točka (b) ovog članka, za koje se primjenjuje točka (c) ovog članka, za koje se primjenjuje točka (d) ovog članka, za koje se

Operatori plinovoda suočavaju se s sve većim pritiskom da maksimalno povećaju svoj radni vijek, istovremeno smanjujući troškove održavanja i sigurnosne rizike. U ovom je ravnoteži ključnu ulogu dužnog šavova, jer se oni nose s najvećim napetostima i dužnim opterećenjima koje se prenose kroz zid cijevi. Dobro dizajnirani i pravilno izvedeni uzdužni šav povećava otpornost na pritisak, produžava životni vijek sredstva i smanjuje rizik od katastrofalnih kvarova koji bi mogli rezultirati štetom okolišu, prekidima proizvodnje ili sigurnosnim incidentima.
Structuralna raspodjela opterećenja i longitudinalna geometrija šavova zavarivača
Pritisak se raspoređuje duž uzduž uzduž žlijezda
Kada se unutar cijevi stvara unutarnji pritisak, stres se neravnomjerno raspoređuje po zidu cijevi ovisno o tome kako je uzdužni šav za zavarivanje postavljen i konstruiran. Udužinski šav zavarivanja doživljava aksijalnu napetosttjesaknuće sile koje pokušavaju odvojiti zavarivanje duž njegove dužine. Nasuprot tome, okružni zavari doživljavaju opasanje obruča, koje je obično veće u veličini. Međutim, uzdužni šav za zavarivanje ostaje vrlo osjetljiv na umor i ciklični stres jer cevovod rijetko radi pod stalnim pritiskom; oni kruže tijekom pokretanja, isključivanja i promjena opterećenja. U slučaju da se u slučaju izloženosti izloženosti ne može primijeniti određeno mjerenje, potrebno je utvrditi da je materijal koji se nalazi u blizini uzdužnog spoja oštećen.
U slučaju da se ne primjenjuje, to se može koristiti za određivanje vrijednosti.
U slučaju da se u skladu s člankom 3. stavkom 2. točkom (a) ovog članka ne primjenjuje, to se može smatrati da je u skladu s člankom 3. točkom (a) ovog članka. U skladu s razredom čelika i brzinom hlađenja, zona koja je pod utjecajem topline u blizini uzdužnog šavova za zavarivanje može postati krhka ili se omekšati. Visokočvrstog čelika posebno je osjetljiv na ovaj učinak; loše kontrolirana toplina tijekom zavarivanja stvara tvrdu, krhka regiju susjednu uzdužnom šovu zavarivanja. U kombinaciji s cikličnim pritiskom, ova oslabljena područja u blizini uzdužnog šavova za zavarivanje postaju koncentracije napona gdje se preferentno pokreću pukotine. Inženjeri moraju odabrati postupke zavarivanja i osnovne materijale koji će smanjiti degradaciju svojstava oko uzdužnog šavova zavarivanja kako bi se osigurala dugoročna pouzdanost.
Kvalitet, nedostatci i utjecaj na rad
Česti nedostaci u dužnom šovu zavarivanja
Proces proizvodnje i variranja uvodi nedostatke kao što su poroznost, uključenosti, nepotpun prodor i površinske pukotine izravno u uzdužni šav. Poroznost unutar uzdužnog šavova zavarivanja stvara praznine koje smanjuju nosnu površinu i koncentrišu stres oko perimetra šupljine. Uključivanje nemetalne čestice zarobljene u uzdužnom šovu zavarivanja djeluju kao podizatelji napetosti koji potiču širenje pukotina pod cikličkim opterećenjem. Nepotpun prodor u uzdužni šav zavarivanja znači da se zavarivanje ne potpuno spaja s unutarnjom površinom cijevi, smanjujući djelotvornu debljinu zida i stvarajući koncentraciju napona koja ubrzava rast trene. Ti nedostaci u uzdužnom šovu često su nevidljivi golim okom, a za njihovo otkrivanje potrebno je radiografsko ispitivanje, ultrazvučno ispitivanje ili druge napredne metode nedestruktivne procjene.
U skladu s člankom 4. stavkom 2.
Industrijski standardi kao što su ASME, API i ISO utvrđuju kriterije prihvaćanja koji definiraju maksimalnu dopuštenu veličinu nedostatka unutar uzdužnog šavova za varenje za različite klase pritiska i uvjete rada. U slučaju da je to moguće, mora se provjeriti da li je u skladu s tim kriterijima za utvrđivanje vrijednosti u skladu s člankom 6. stavkom 2. Veći nedostaci u uzdužnom šovu zavarivanja smanjuju sigurnosnu maržu i skraćuju očekivani životni vijek, ponekad dramatično. Strogiji protokoli inspekcije primijenjeni na uzdužni šav za zavarivanje tijekom proizvodnje rano hvataju nedostatke, omogućavajući popravak ili odbacivanje prije nego cev ulazi u rad. Redovito provjeravanje uzdužnog spoja tijekom rada prati rast pukotina i pomaže u predviđanju preostalih godina trajanja cijevi, omogućavajući proaktivno planiranje održavanja.
U slučaju da se ne primjenjuje, ispitni postupak se može provesti u skladu s člankom 6. stavkom 2.
U slučaju toplinske topline, u slučaju toplinske topline, u slučaju toplinske topline, u slučaju toplinske topline, u slučaju toplinske topline, u slučaju toplinske topline, u slučaju toplinske topline, u slučaju toplinske topline, u slučaju toplinske topline, u slučaju toplinske topline, u slučaju toplinske topline, u
U slučaju da se u sustavu radi o proizvodnji električne energije, potrebno je utvrditi razine toplotne energije koje se koriste za proizvodnju električne energije. Svaka promjena temperature uzrokuje diferencijalno širenje i kontrakciju između metalnog i osnovnog materijala, stvarajući cikličnu napetost koja se nakuplja tijekom tisuća ciklusa. U slučaju da se u slučaju izloženosti ne može primijeniti primjena, to znači da se ne može primijeniti. U slučaju da se proizvodnja vode ne provodi u skladu s člankom 6. stavkom 1. točkom (a) ovog članka, to znači da se proizvodnja vodika ne može provesti u skladu s člankom 6. točkom (a) ovog članka. U slučaju da se u slučaju izloženosti izloženosti ne provede ispit, ispitni postupak može se provesti na temelju odgovarajućih metoda.
Korrozija i degradacija dužnosnog šavova zavarivanja
Longitudinalna kemija i mikrostruktura šavova za varenje često se razlikuju od osnovnog materijala, stvarajući galvanski par koji ubrzava koroziju na sučelje zavarivanja. Korodirajuće tekućinemiješavine kiselog plina, morske vode ili kiselog rastvorapreferentno napadaju uzdužni šav zavarivanja, tanje zid i stvaraju koncentracije napona. U slučaju da se u slučaju izloženosti u skladu s člankom 3. točkom (a) ovog članka, u slučaju izloženosti u skladu s člankom 3. točkom (b) ovog članka, u slučaju izloženosti u skladu s člankom 3. točkom (c) ovog članka, u slučaju izloženosti u skladu s člankom 3. točkom Izbor legura otpornih na koroziju, primjena zaštitnih premaza i upravljanje razinama radnog napora pomažu ublažiti oštećenje od korozije uzdužnog šavova zavarivanja. Katodski zaštitni sustavi i inhibitori korozije dodatno produžavaju radni vijek uzdužnog šavova za zavarivanje u agresivnim kemijskim okolišima.
Optimizacija dizajna i poboljšanje performansi
Specifikacije i kontrola postupka zavarivanja
Optimizacija uzdužnog šavova za zavarivanje počinje detaljnim specifikacijama postupka zavarivanja (WPS) koje kontroliraju ulazak toplote, brzinu hlađenja, sastav metala punjenja i temperaturu zagrijavanja. U slučaju da se u slučaju izloženosti izloženosti ne provede ispitivanje, ispitivanje se provodi u skladu s postupkom izloženosti izloženosti. U slučaju da se u slučaju izloženosti u slučaju izloženosti u slučaju izloženosti u slučaju izloženosti u slučaju izloženosti u slučaju izloženosti u slučaju izloženosti u slučaju izloženosti u slučaju izloženosti u slučaju izloženosti u slučaju izloženosti u slučaju izloženosti u slučaju Automatski postupci zavarivanja koji se primjenjuju na uzdužni šav zavarivanja često daju dosljednije rezultate od ručnih metoda, smanjujući vjerojatnost defekta. Kvalificirani zavarivači i strogo poštovanje postupaka su ključni jer se kvaliteta uzdužnog šavova zavarivanja izravno prerađuje na pouzdanost cijevi i sigurnosne marže.
Izbor materijala i kompatibilnost
Izbor ispravnog materijala cijevi i metala za punjenje utječe na to koliko dobro se dužnosni šav za zavarivanje izvodi u uslovima rada. Uobičajeno, čelikovi manje čvrstoće imaju bolju zavarivost i čvrstoću u uzdužnom šovu za zavarivanje, dok čelikovi visoke čvrstoće zahtijevaju pažljivu kontrolu kako bi se izbjegle krhke zone u blizini uzdužnog šova za zavarivanje. U skladu s člankom 3. stavkom 2. točkom (a) ovog članka, za sve vrste proizvoda, koji se upotrebljavaju u proizvodnji, proizvodnji i prodaji, potrebno je utvrditi: Dupleksni nehrđajući čelik i legure nikla nude superiornu otpornost na koroziju, povećavajući izdržljivost uzdužnog šavova zavarivanja u teškim kemijskim uvjetima, iako s većom troškovom materijala. Provoditi testiranje materijala i savjetovati se s inženjerima zavarivača pomaže u utvrđivanju optimalne kombinacije materijala za svaku primjenu uzdužnog šavova zavarivanja.
Često se javljaju pitanja
Koja je glavna funkcija uzdužnog varnog šavova u vodovodnim sustavima?
U skladu s člankom 3. stavkom 2. točkom (a) ovog članka, u skladu s člankom 3. točkom (b) ovog članka, u skladu s člankom 3. točkom (c) ovog članka, u skladu s člankom 3. točkom (c) ovog članka, za sve vrste vozila, u skladu s člankom 4. točkom (c) ovog članka, U slučaju da je u skladu s člankom 3. stavkom 2. točkom (a) ovog članka, u skladu s člankom 3. stavkom 2. točkom (b) ovog članka, u skladu s člankom 3. točkom (c) ovog članka, u skladu s člankom 3. točkom (c) ovog članka, u skladu s člankom 3. točkom (c) ovog Njegova cjelovitost je ključna za ograničavanje pritiska i pouzdanost strukture tijekom cijelog životnog vijeka cevovoda.
Kako defekti u uzdužnom šovu za zavarivanje utječu na sigurnost cijevovoda?
U slučaju da se u vezi s sudarenjem ne radi o ispitivanju, potrebno je utvrditi razinu i razinu otpora. Pod cikličkim pritiskom, ovi defekti se šire i šire, što može dovesti do iznenadne pukotine bez upozorenja. Redovito provjeravanje uzdužnog šavova za zavarivanje i pridržavanje standarda prihvaćanja mana ključni su za održavanje sigurnih radova i sprečavanje katastrofalnih kvarova.
Može li redovito održavanje poboljšati performanse uzdužnih šavova za zavarivanje u starim cijevovodima?
Da, proaktivno održavanje, uključujući praćenje korozije, inspekciju uzdužnog šavova zavarivanja u toku rada te zaštitni premaz ili primjena inhibitora može produžiti radni vijek starenja cijevi. U skladu s člankom 3. stavkom 2. točkom (a) ovog članka, za sve vrste vozila, koji su u skladu s člankom 3. stavkom 3. točkom (a) ovog članka, za koje se primjenjuje točka (b) ovog članka, za koje se primjenjuje točka (c) ovog članka, za koje se primjenjuje točka ( Tretmani za ublažavanje stresa i katodični zaštitni sustavi dodatno pomažu u očuvanju integriteta uzdužnog šavova za zavarivanje tijekom desetljeća rada.
Sadržaj
- Structuralna raspodjela opterećenja i longitudinalna geometrija šavova zavarivača
- Kvalitet, nedostatci i utjecaj na rad
-
U slučaju da se ne primjenjuje, ispitni postupak se može provesti u skladu s člankom 6. stavkom 2.
- U slučaju toplinske topline, u slučaju toplinske topline, u slučaju toplinske topline, u slučaju toplinske topline, u slučaju toplinske topline, u slučaju toplinske topline, u slučaju toplinske topline, u slučaju toplinske topline, u slučaju toplinske topline, u slučaju toplinske topline, u slučaju toplinske topline, u
- Korrozija i degradacija dužnosnog šavova zavarivanja
- Optimizacija dizajna i poboljšanje performansi
- Često se javljaju pitanja