 EN

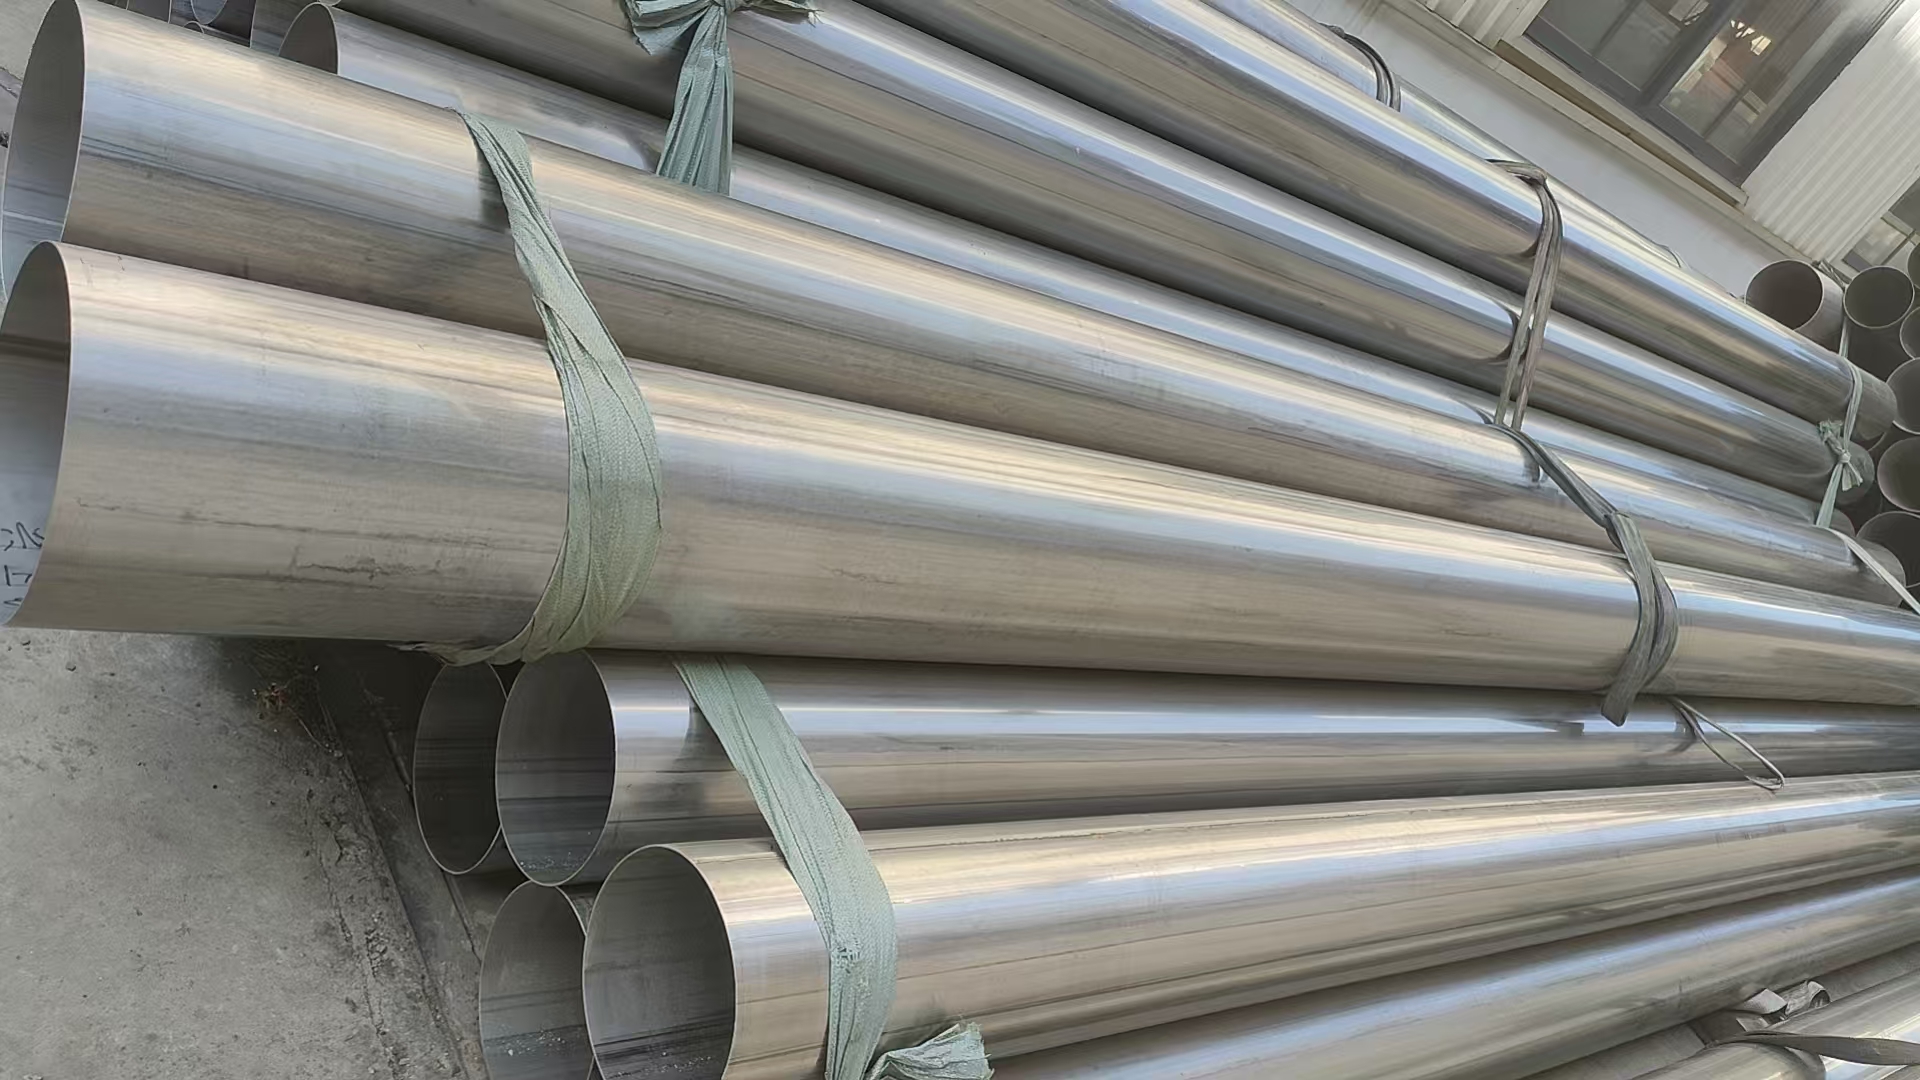
Markedet lodret søm udgør et kritisk konstruktionselement, der direkte afgør, hvordan rørledninger yder under tryk, temperaturcykler og korrosive miljøer. At forstå denne sammenhæng mellem design af længderet svejsesøm og rørledningers ydeevne er afgørende for ingeniører, anlægschefer og indkøbsansatte, der specificerer eller vedligeholder rørledningssystemer i krævende industrielle anvendelser. Den længderette svejsesøm løber parallelt med rørets akse og bærer betydelige aksiale spændinger under driften, hvilket gør dens kvalitet og integritet grundlæggende for det samlede systems pålidelighed.

Rørledningsoperatører står over for stigende pres for at maksimere levetiden, samtidig med at vedligeholdelsesomkostningerne og sikkerhedsrisici reduceres. Den længderettede svejsesøm spiller en afgørende rolle for denne balance, fordi den påtager sig den største omgivende spænding og de længderettede belastninger, der overføres gennem rørvæggen. En veludformet og korrekt udført længderettede svejsesøm forbedrer trykfastheden, forlænger aktiverne levetid og reducerer risikoen for katastrofale fejl, som kan føre til miljøskade, produktionsstop eller sikkerhedshændelser.
Strukturel lastfordeling og geometri af længderettede svejsesøm
Trykfordeling langs den længderettede svejsesøm
Når der opstår indre tryk i en rørledning, fordeler spændingen sig uregelmæssigt over rørvæggen, afhængigt af placeringen og konstruktionen af den længderettede svejsesøm. Den længderettede svejsesøm udsættes for aksial trækspænding – trækkraft, der forsøger at adskille svejsen langs dens længde. I modsætning hertil udsættes de cirkulære svejsesømme for ringformet spænding, som typisk er større i størrelse. Dog forbliver den længderettede svejsesøm meget følsom over for udmattelse og cyklisk spænding, fordi rørledninger sjældent opererer ved konstant tryk; de gennemgår cyklusser under start, stop og belastningsvariationer. Denne cykliske belastning akkumulerer skade i den længderettede svejsesøm over måneder og år og kan potentielt føre til revnedannelse, hvis svejsekvaliteten er nedsat eller hvis materialet ved siden af den længderettede svejsesøm har reduceret stødmodstand.
Variation i materialeegenskaber nær den længderettede svejsesøm
Området omkring den længderettede svejsesøm udsættes for termiske og metallurgiske ændringer, der ændrer de mekaniske egenskaber. Den varme-påvirkede zone nær den længderettede svejsesøm kan blive sprødt eller blødgøres, afhængigt af ståltypen og afkølingshastigheden. Højstyrkestål er særligt følsomt over for denne effekt; en dårligt kontrolleret varmetilførsel under svejsning skaber en hård, sprød zone ved siden af den længderettede svejsesøm. Når dette kombineres med cyklisk trykbelastning, bliver disse svækkede områder nær den længderettede svejsesøm spændingskoncentratorer, hvor revner foretrækkes at opstå. Ingeniører skal vælge svejseprocedurer og grundmaterialer, der minimerer denne nedbrydning af egenskaberne omkring den længderettede svejsesøm for at sikre langvarig pålidelighed.
Svejsekvalitet, fejl og ydelsespåvirkning
Almindelige fejl inden for den længderettede svejsesøm
Produktions- og svejseprocesvariationer introducerer fejl såsom porøsitet, inklusioner, ufuldstændig gennemsvejsning og overflade revner direkte i den længderettede svejsesøm. Porøsitet i den længderettede svejsesøm skaber tomrum, der reducerer bæredygtigt tværsnitsareal og koncentrerer spænding omkring hulrummets periferi. Inklusioner – ikke-metalliske partikler fanget i den længderettede svejsesøm – fungerer som spændingskoncentratorer, der fremmer revnedannelse under cyklisk belastning. Ufuldstændig gennemsvejsning i den længderettede svejsesøm betyder, at svejsen ikke fuldt ud fuser med rørets inderside, hvilket reducerer den effektive vægtykkelse og skaber en spændingskoncentration, der accelererer udmattelsesrevnedannelse. Disse fejl i den længderettede svejsesøm er ofte usynlige for det blotte øje og kræver derfor radiografisk testning, ultralydsinspektion eller andre avancerede metoder til ikke-destruktiv evaluering for påvisning.
Inspektionsstandarder og acceptkriterier
Branchestandarder såsom ASME, API og ISO fastsætter acceptkriterier, der definerer den maksimalt tilladte fejlstørrelse i den længderettede svejsning for forskellige trykklasser og driftsbetingelser. Den længderettede svejsning skal inspiceres for at sikre, at fejlens dimensioner forbliver under disse grænseværdier. Større fejl i den længderettede svejsning reducerer sikkerhedsmargenen og forkorter den forventede levetid – nogle gange markant. Strengere inspektionsprotokoller, der anvendes på den længderettede svejsning under fremstillingen, opdager fejl tidligt og giver mulighed for reparation eller afvisning, inden røret tages i brug. Regelmæssig inspektion af den længderettede svejsning under drift overvåger revnedannelse og hjælper med at forudsige resterende rørledningslevetid, hvilket muliggør proaktiv vedligeholdelsesplanlægning.
Driftsbetingelser og sårbarhed af den længderettede svejsning
Temperaturcykler og svejseudmattelse
Rørledninger, der opererer i termiske cyklusmiljøer – såsom kryogene tjenester, varmegenvindingsapplikationer eller systemer med sæsonbetingede efterspørgselsvariationer – udsætter den længderettede svejsning for gentagne termiske spændinger. Hver temperaturændring forårsager differentiel udvidelse og sammentrækning mellem svejsmetallet og grundmaterialet, hvilket genererer cyklisk spænding, der akkumuleres over tusindvis af cyklusser. Den længderettede svejsning bliver gradvist svagere, når disse termiske udmattelsescyklusser akkumuleres, og det fører til krakdannelse. Højtryksbrinttjenester indebærer yderligere risiko, fordi brint kan diffundere ind i mikrostrukturen i den længderettede svejsning og forårsage brinthjulpet krakdannelse via en proces kendt som brintembrittlement. Korrekt efter-svejse-varmebehandling og materialevalg reducerer denne sårbarhed i den længderettede svejsning.
Korrosion og nedbrydning af den længderettede svejsning
Den longitudinale svejsesøm-kemi og -mikrostruktur adskiller sig ofte fra grundmaterialet, hvilket skaber et galvanisk par, der accelererer korrosionen ved svejsesømmen. Korrosive væsker – som sur gas, havvand eller sure opløsninger – angriber foretrukket den longitudinale svejsesøm, hvilket medfører vægtykkelsesreduktion og skaber spændingskoncentrationer. Spændingskorrosionsrevner (SCC) opstår, når den longitudinale svejsesøm udsættes for trækspænding og en korrosiv miljø samtidigt, hvilket fører til pludselig, sprødt brud uden forudgående advarsel. Valg af korrosionsbestandige legeringer, anvendelse af beskyttende belægninger samt styring af driftsspændingsniveauer hjælper alle med at mindske korrosionsskade på den longitudinale svejsesøm. Katodisk beskyttelse og korrosionsinhibitorer udvider yderligere levetiden for den longitudinale svejsesøm i aggressive kemiske miljøer.
Designoptimering og ydelsesforbedring
Svejseprocedurspecifikation og -kontrol
Optimering af den længderettede svejsesøm begynder med en detaljeret svejseprocedurerapport (WPS), der styrer varmetilførslen, afkølingshastigheden, tilsværdens sammensætning og forvarmningstemperaturen. Proceduren for den længderettede svejsesøm skal afbalancere kravene til gennemtrængning og smeltning mod behovet for at minimere hårheden i den varmepåvirkede zone og sikre tilstrækkelig sejhed. Flere svejsepassager af den længderettede svejsesøm giver bedre kontrol over termisk cyklus, men øger arbejdskraftsomkostningerne. Automatiserede svejseprocesser anvendt på den længderettede svejsesøm giver ofte mere konsekvente resultater end manuelle metoder, hvilket reducerer sandsynligheden for fejl. Kvalificerede svejsere og streng overholdelse af procedurer er afgørende, da kvaliteten af den længderettede svejsesøm direkte påvirker rørledningens pålidelighed og sikkerhedsmarginer.
Vælgning af materiale og kompatibilitet
Valg af den rigtige rørmaterial og tilsvarende svejsemetal påvirker, hvor godt den længderettede svejsesøm yder under brugsforhold. Stål med lavere styrke udviser generelt bedre svejseegenskaber og bedre stødmodstand i den længderettede svejsesøm, mens stål med høj styrke kræver omhyggelig kontrol for at undgå sprøde zoner i nærheden af den længderettede svejsesøm. At vælge et svejsemetal, hvis sammensætning matcher grundmaterialet, sikrer, at den længderettede svejsesøm har egenskaber, der er kompatible med røret, og dermed minimeres effekterne af galvanisk korrosion og spændingskoncentration. Duplex rustfrit stål og nikkel-legeringer tilbyder fremragende korrosionsbestandighed, hvilket forbedrer holdbarheden af den længderettede svejsesøm i krævende kemiske miljøer, selvom materialet er dyrere. Udførelse af materialerprøvninger og rådgivning fra svejseingeniører hjælper med at identificere den optimale materialekombination til hver enkelt anvendelse af en længderettede svejsesøm.
Ofte stillede spørgsmål
Hvad er den primære funktion af en længderettede svejsesøm i rørledningssystemer?
Den længderettede svejsesøm forbinder to kanter af rørlegemet langs dets længde og er ansvarlig for at indeholde den indre trykbelastning samt at overføre aksiale kræfter. Den længderettede svejsesøm løber parallelt med rørets akse og skal kunne modstå både omgivende spænding under indre trykbelastning samt længderettede trækkræfter under termisk udvidelse og ydre belastning. Dens integritet er afgørende for trykindsættelse og strukturel pålidelighed gennem hele rørledningens levetid.
Hvordan påvirker fejl i den længderettede svejsesøm pipelinesikkerheden?
Fejl såsom porøsitet, revner eller ufuldstændig gennemsmeltning i længderet svejsning skaber spændingskoncentrationer, der reducerer den effektive bæredygtige areal og accelererer udmattelsesrevnedannelse. Under cyklisk trykbelastning udvider og udbreder disse fejl sig, hvilket potentielt kan føre til pludselig brud uden advarsel. Regelmæssig inspektion af længderet svejsning samt overholdelse af standarder for accept af fejl er afgørende for at sikre sikre driften og forhindre katastrofale fejl.
Kan regelmæssig vedligeholdelse forbedre ydeevnen af længderet svejsning i ældede rørledninger?
Ja, proaktiv vedligeholdelse – herunder korrosionsovervågning, inspektion af længderørføjen i drift samt anvendelse af beskyttende belægninger eller inhibitorer – kan forlænge levetiden for ældede rørledninger. Identificering og dokumentation af vækst i eksisterende fejl i længderørføjen giver operatører mulighed for at planlægge reparationer eller udskiftning, inden der opstår svigt. Spændingsaflastningsbehandlinger og katodisk beskyttelse hjælper yderligere med at bevare integriteten af længderørføjen i årtier af drift.