 EN

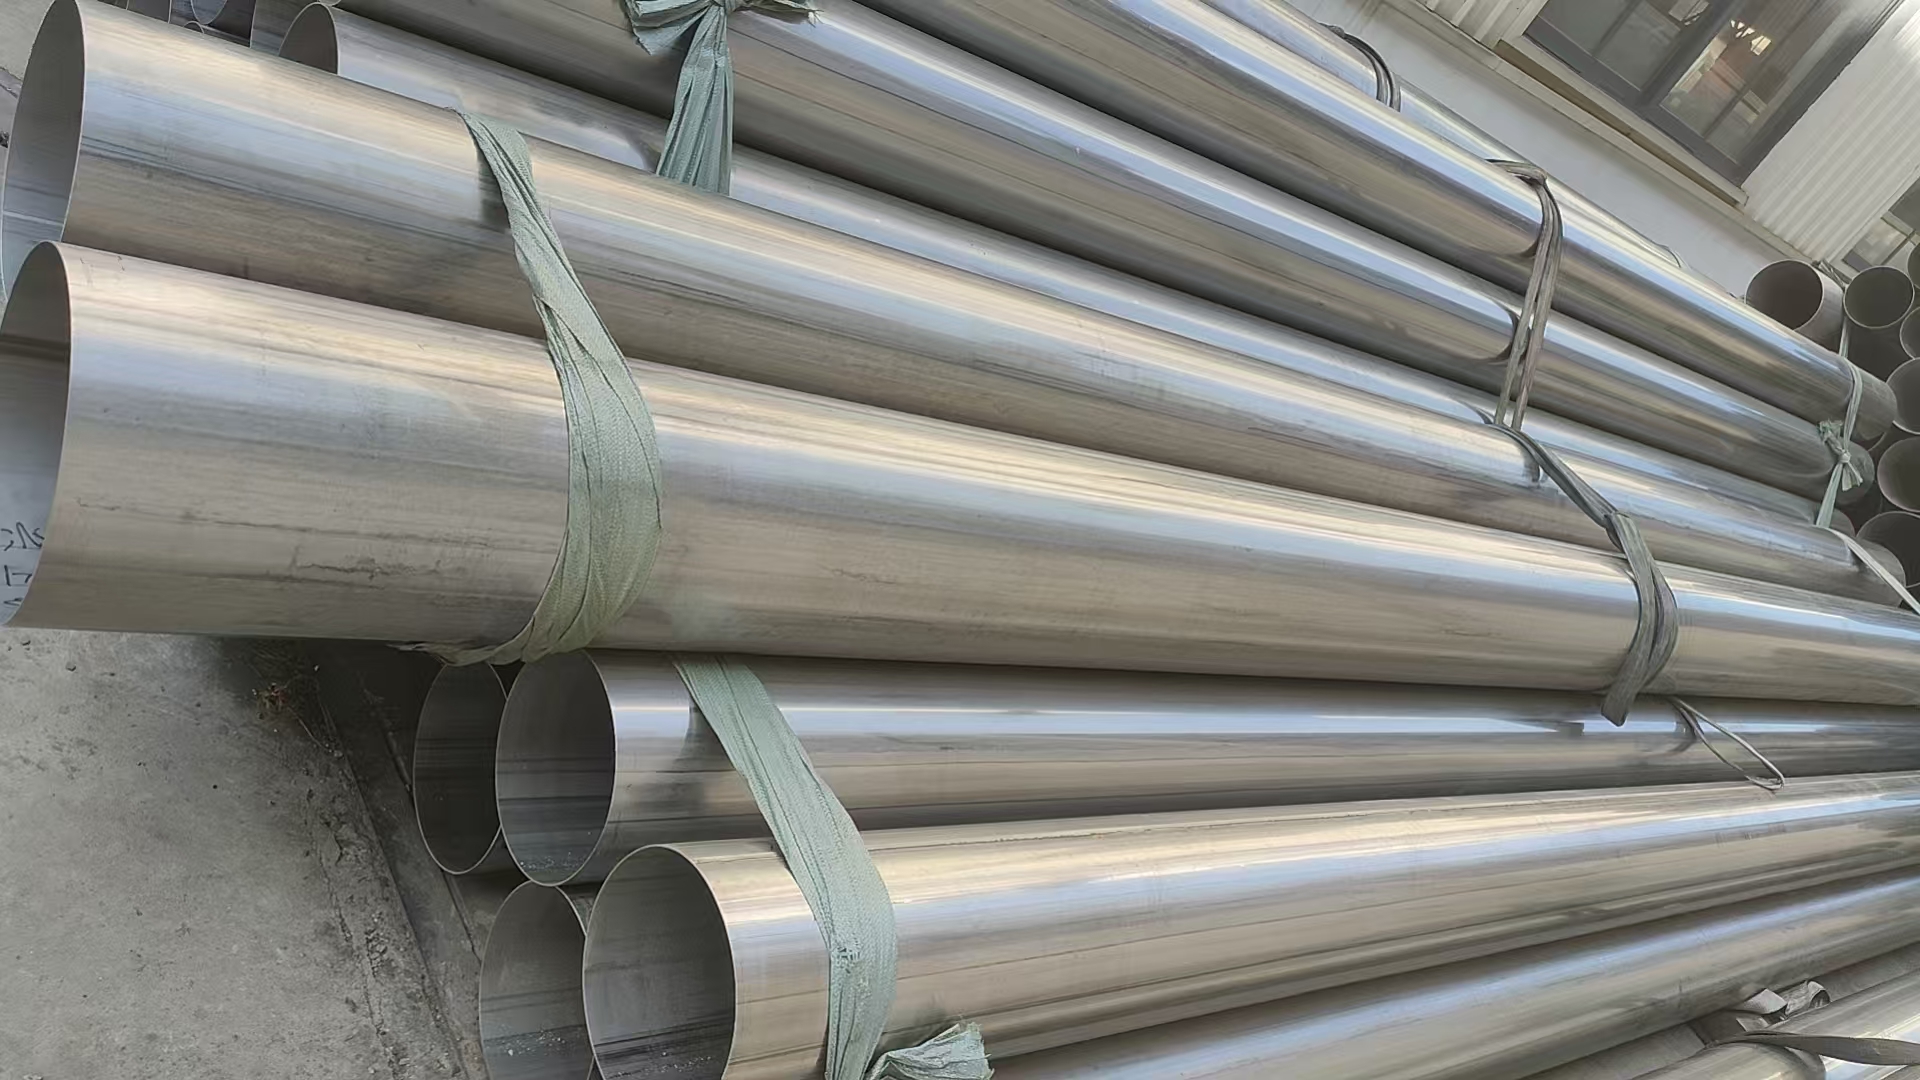
Der längsschweissnaht stellt ein kritisches strukturelles Element dar, das unmittelbar bestimmt, wie Rohrleitungen unter Druck, Temperaturwechsel und korrosiven Umgebungen funktionieren. Das Verständnis dieses Zusammenhangs zwischen der Gestaltung der Längsschweißnaht und der Leistung von Rohrleitungen ist entscheidend für Ingenieure, Anlagenmanager und Einkaufsfachleute, die Rohrleitungssysteme für anspruchsvolle industrielle Anwendungen spezifizieren oder warten. Die Längsschweißnaht verläuft parallel zur Rohrachse und übernimmt während des Betriebs erhebliche axiale Spannungen, wodurch ihre Qualität und Integrität grundlegend für die Zuverlässigkeit des gesamten Systems sind.

Rohrleitungsoperator stehen zunehmend unter Druck, die Nutzungsdauer zu maximieren und gleichzeitig Wartungskosten sowie Sicherheitsrisiken zu minimieren. Die Längsschweißnaht spielt dabei eine zentrale Rolle, da sie die höchste Ringspannung und die längs durch die Rohrwand übertragenen Lasten aufnimmt. Eine gut konzipierte und fachgerecht ausgeführte Längsschweißnaht verbessert die Druckfestigkeit, verlängert die Lebensdauer der Anlage und verringert das Risiko eines katastrophalen Versagens, das zu Umweltschäden, Produktionsausfällen oder Sicherheitsvorfällen führen könnte.
Verteilung struktureller Lasten und Geometrie der Längsschweißnaht
Druckverteilung entlang der Längsschweißnaht
Wenn sich innerer Druck in einer Rohrleitung aufbaut, verteilt sich die Spannung ungleichmäßig über die Rohrwand, abhängig von Lage und Ausführung der Längsschweißnaht. Die Längsschweißnaht erfährt eine axiale Zugspannung – Zugkräfte, die versuchen, die Naht entlang ihrer Länge auseinanderzuziehen. Im Gegensatz dazu erfahren die Umfangsschweißnähte eine Ringspannung, die in der Regel höher ist. Dennoch bleibt die Längsschweißnaht besonders anfällig für Ermüdung und zyklische Spannungen, da Rohrleitungen selten bei konstantem Druck betrieben werden; vielmehr durchlaufen sie Zyklen beim Anfahren, Abschalten und bei Lastschwankungen. Diese zyklische Belastung führt über Monate und Jahre hinweg zu schrittweisem Schadensaufbau an der Längsschweißnaht und kann zur Rissbildung führen, falls die Schweißqualität beeinträchtigt ist oder das Material neben der Längsschweißnaht eine verminderte Zähigkeit aufweist.
Schwankungen der Werkstoffeigenschaften in der Nähe der Längsschweißnaht
Die Zone um die Längsnaht erfährt thermische und metallurgische Veränderungen, die die mechanischen Eigenschaften beeinflussen. Die wärmeeinflusste Zone in der Nähe der Längsnaht kann je nach Stahlsorte und Abkühlgeschwindigkeit spröde werden oder weicher werden. Hochfeste Stähle sind besonders empfindlich gegenüber diesem Effekt; eine schlecht kontrollierte Wärmezufuhr beim Schweißen erzeugt eine harte, spröde Region neben der Längsnaht. In Kombination mit zyklischer Druckbelastung werden diese geschwächten Bereiche in der Nähe der Längsnaht zu Spannungskonzentratoren, an denen Risse bevorzugt entstehen. Ingenieure müssen Schweißverfahren und Grundwerkstoffe auswählen, die diesen Eigenschaftsabbau im Bereich der Längsnaht minimieren, um eine langfristige Zuverlässigkeit sicherzustellen.
Schweißqualität, Fehler und Leistungseinfluss
Häufige Fehler innerhalb der Längsnaht
Herstellungs- und Schweißprozessvariationen führen direkt in der Längsschweißnaht zu Fehlern wie Porosität, Einschlüssen, unvollständiger Durchschmelzung und Oberflächenrissen. Die Porosität innerhalb der Längsschweißnaht erzeugt Hohlräume, die die tragfähige Fläche verringern und die Spannung am Rand der Hohlräume konzentrieren. Einschlüsse – nichtmetallische Partikel, die in der Längsschweißnaht eingeschlossen sind – wirken als Spannungskonzentratoren und fördern unter zyklischer Belastung die Rissausbreitung. Eine unvollständige Durchschmelzung in der Längsschweißnaht bedeutet, dass die Schweißverbindung nicht vollständig mit der Innenfläche des Rohrs verschmilzt; dies reduziert die effektive Wandstärke und erzeugt eine Spannungskonzentration, die das Ermüdungsrisswachstum beschleunigt. Diese Fehler in der Längsschweißnaht sind oft mit bloßem Auge nicht sichtbar und erfordern daher Röntgenprüfung, Ultraschallprüfung oder andere fortschrittliche zerstörungsfreie Prüfverfahren zur Erkennung.
Prüfnormen und Annahmekriterien
Branchenstandards wie ASME, API und ISO legen Annahmekriterien fest, die die maximal zulässige Defektgröße innerhalb der Längsschweißnaht für verschiedene Druckklassen und Einsatzbedingungen definieren. Die Längsschweißnaht muss geprüft werden, um sicherzustellen, dass die Abmessungen von Defekten unter diesen Schwellenwerten bleiben. Größere Defekte in der Längsschweißnaht verringern die Sicherheitsreserve und verkürzen die erwartete Betriebslebensdauer, manchmal drastisch. Strengere Prüfprotokolle für die Längsschweißnaht während der Fertigung ermöglichen es, Defekte frühzeitig zu erkennen und Reparaturen vorzunehmen oder das Rohr vor Inbetriebnahme auszusortieren. Regelmäßige Prüfungen der Längsschweißnaht im Betrieb überwachen das Risswachstum und unterstützen die Vorhersage der verbleibenden Lebensdauer der Pipeline, wodurch eine proaktive Wartungsplanung möglich wird.
Betriebsbedingungen und Anfälligkeit der Längsschweißnaht
Temperaturwechsel und Schweißnahtermüdung
Rohrleitungen, die in Umgebungen mit thermischem Wechselbetrieb arbeiten – beispielsweise bei kryogenen Anwendungen, in Wärmerückgewinnungssystemen oder in Anlagen mit saisonalen Lastschwankungen – erzeugen wiederholte thermische Spannungen entlang der Längsschweissnaht. Jede Temperaturänderung führt zu unterschiedlicher Ausdehnung und Kontraktion zwischen Schweissmetall und Grundwerkstoff, wodurch zyklische Dehnung entsteht, die sich über Tausende von Zyklen hinweg akkumuliert. Die Längsschweissnaht wird schrittweise schwächer, je mehr thermische Ermüdungszyklen auftreten; letztlich kann dies zur Rissbildung führen. Hochdruck-Wasserstoffanwendungen bergen ein zusätzliches Risiko, da Wasserstoff in die Mikrostruktur der Längsschweissnaht eindringen kann und so wasserstoffunterstützte Rissbildung verursacht – ein Vorgang, der als Wasserstoffversprödung bekannt ist. Eine geeignete Nachwärmbehandlung nach dem Schweissen sowie eine sorgfältige Werkstoffauswahl verringern diese Anfälligkeit der Längsschweissnaht.
Korrosion und Verschlechterung der Längsschweissnaht
Die chemische Zusammensetzung und Mikrostruktur der Längsschweissnaht unterscheiden sich oft vom Grundwerkstoff, wodurch ein galvanisches Element entsteht, das die Korrosion an der Schweissnahtgrenzfläche beschleunigt. Korrosive Fluide – etwa saure Gasgemische, Meerwasser oder saure Lösungen – greifen bevorzugt die Längsschweissnaht an, wodurch die Wanddicke abnimmt und Spannungskonzentrationen entstehen. Spannungsrisskorrosion (SCC) tritt auf, wenn die Längsschweissnaht gleichzeitig Zugspannungen und einer korrosiven Umgebung ausgesetzt ist; dies führt zu einem plötzlichen, spröden Versagen ohne vorherige Warnung. Die Auswahl korrosionsbeständiger Legierungen, das Aufbringen schützender Beschichtungen sowie die Steuerung der betrieblichen Spannungsniveaus tragen alle dazu bei, Korrosionsschäden an der Längsschweissnaht einzudämmen. Kathodische Schutzsysteme und Korrosionsinhibitoren verlängern zudem die Einsatzdauer der Längsschweissnaht in aggressiven chemischen Umgebungen.
Designoptimierung und Leistungssteigerung
Schweissverfahrensspezifikation und -kontrolle
Die Optimierung der Längsschweissnaht beginnt mit einer detaillierten Schweissverfahrensspezifikation (WPS), die die Wärmeeinbringung, Abkühlgeschwindigkeit, Zusatzwerkstoffzusammensetzung und Vorwärmtemperatur steuert. Das Verfahren für die Längsschweissnaht muss Penetrations- und Verschmelzungsanforderungen mit der Notwendigkeit in Einklang bringen, die Härte der wärmeeinflussten Zone zu minimieren und ausreichende Zähigkeit sicherzustellen. Das Mehrlagenschweissen der Längsschweissnaht ermöglicht eine bessere Kontrolle des thermischen Zyklus, erhöht jedoch die Arbeitskosten. Automatisierte Schweissverfahren für die Längsschweissnaht erzielen oft konsistentere Ergebnisse als manuelle Methoden und verringern so die Wahrscheinlichkeit von Fehlern. Qualifizierte Schweisser sowie strikte Einhaltung der Verfahrensvorgaben sind unerlässlich, da die Qualität der Längsschweissnaht sich direkt auf Zuverlässigkeit und Sicherheitsreserven der Pipeline auswirkt.
Materialauswahl und Kompatibilität
Die Wahl des richtigen Rohrwerkstoffs und des Zusatzwerkstoffs beeinflusst die Leistung der Längsnaht unter Betriebsbedingungen. Werkstoffe mit geringerer Festigkeit weisen im Allgemeinen eine bessere Schweißbarkeit und Zähigkeit in der Längsnaht auf, während hochfeste Stähle sorgfältig gesteuert werden müssen, um spröde Bereiche in der Nähe der Längsnaht zu vermeiden. Die Anpassung der Zusatzwerkstoffzusammensetzung an das Grundmaterial stellt sicher, dass die Längsnaht Eigenschaften aufweist, die mit denen des Rohrs kompatibel sind, wodurch galvanische Korrosion und Spannungskonzentrationseffekte minimiert werden. Duplex-Edelstähle und Nickellegierungen bieten eine überlegene Korrosionsbeständigkeit und erhöhen so die Haltbarkeit der Längsnaht in aggressiven chemischen Umgebungen – allerdings zu höheren Materialkosten. Durch Werkstoffprüfungen und die Konsultation von Schweißingenieuren lässt sich die optimale Werkstoffkombination für jede Anwendung der Längsnaht ermitteln.
FAQ
Was ist die Hauptfunktion einer Längsnaht in Rohrleitungssystemen?
Die Längsschweißnaht verbindet zwei Kanten des Rohrkörpers entlang seiner Länge und ist für die Aufnahme des Innendrucks sowie die Übertragung axialer Lasten verantwortlich. Die Längsschweißnaht verläuft parallel zur Rohrachse und muss sowohl die Umfangsspannung während der Innendruckbelastung als auch die Längszugspannung während der thermischen Ausdehnung und bei äußeren Belastungen aushalten. Ihre Integrität ist grundlegend für die Druckdichtheit und die strukturelle Zuverlässigkeit während der gesamten Betriebszeit der Pipeline.
Wie beeinflussen Fehler in der Längsschweißnaht die Sicherheit der Pipeline?
Fehler wie Porosität, Risse oder unvollständige Durchschweißung in der Längsschweißnaht erzeugen Spannungskonzentrationen, die die effektive tragfähige Querschnittsfläche verringern und das Ermüdungsrisswachstum beschleunigen. Unter zyklischer Druckbelastung weiten sich diese Fehler aus und breiten sich aus, was möglicherweise zu einem plötzlichen Bruch ohne Vorwarnung führt. Regelmäßige Inspektion der Längsschweißnaht sowie die Einhaltung von Fehlerakzeptanzstandards sind entscheidend, um einen sicheren Betrieb aufrechtzuerhalten und katastrophale Ausfälle zu verhindern.
Kann eine regelmäßige Wartung die Leistung der Längsschweißnaht in alternden Rohrleitungen verbessern?
Ja, eine proaktive Wartung – einschließlich Korrosionsüberwachung, In-Service-Inspektion der Längsschweißnaht sowie Auftragen von Schutzbeschichtungen oder Inhibitoren – kann die Nutzungsdauer alternder Pipelines verlängern. Die Identifizierung und Dokumentation des Wachstums bestehender Fehler innerhalb der Längsschweißnaht ermöglicht es Betreibern, Reparaturen oder den Austausch zu planen, bevor ein Versagen eintritt. Entspannungsbehandlungen und kathodische Schutzsysteme tragen zudem dazu bei, die Integrität der Längsschweißnaht über Jahrzehnte des Betriebs zu bewahren.