 EN

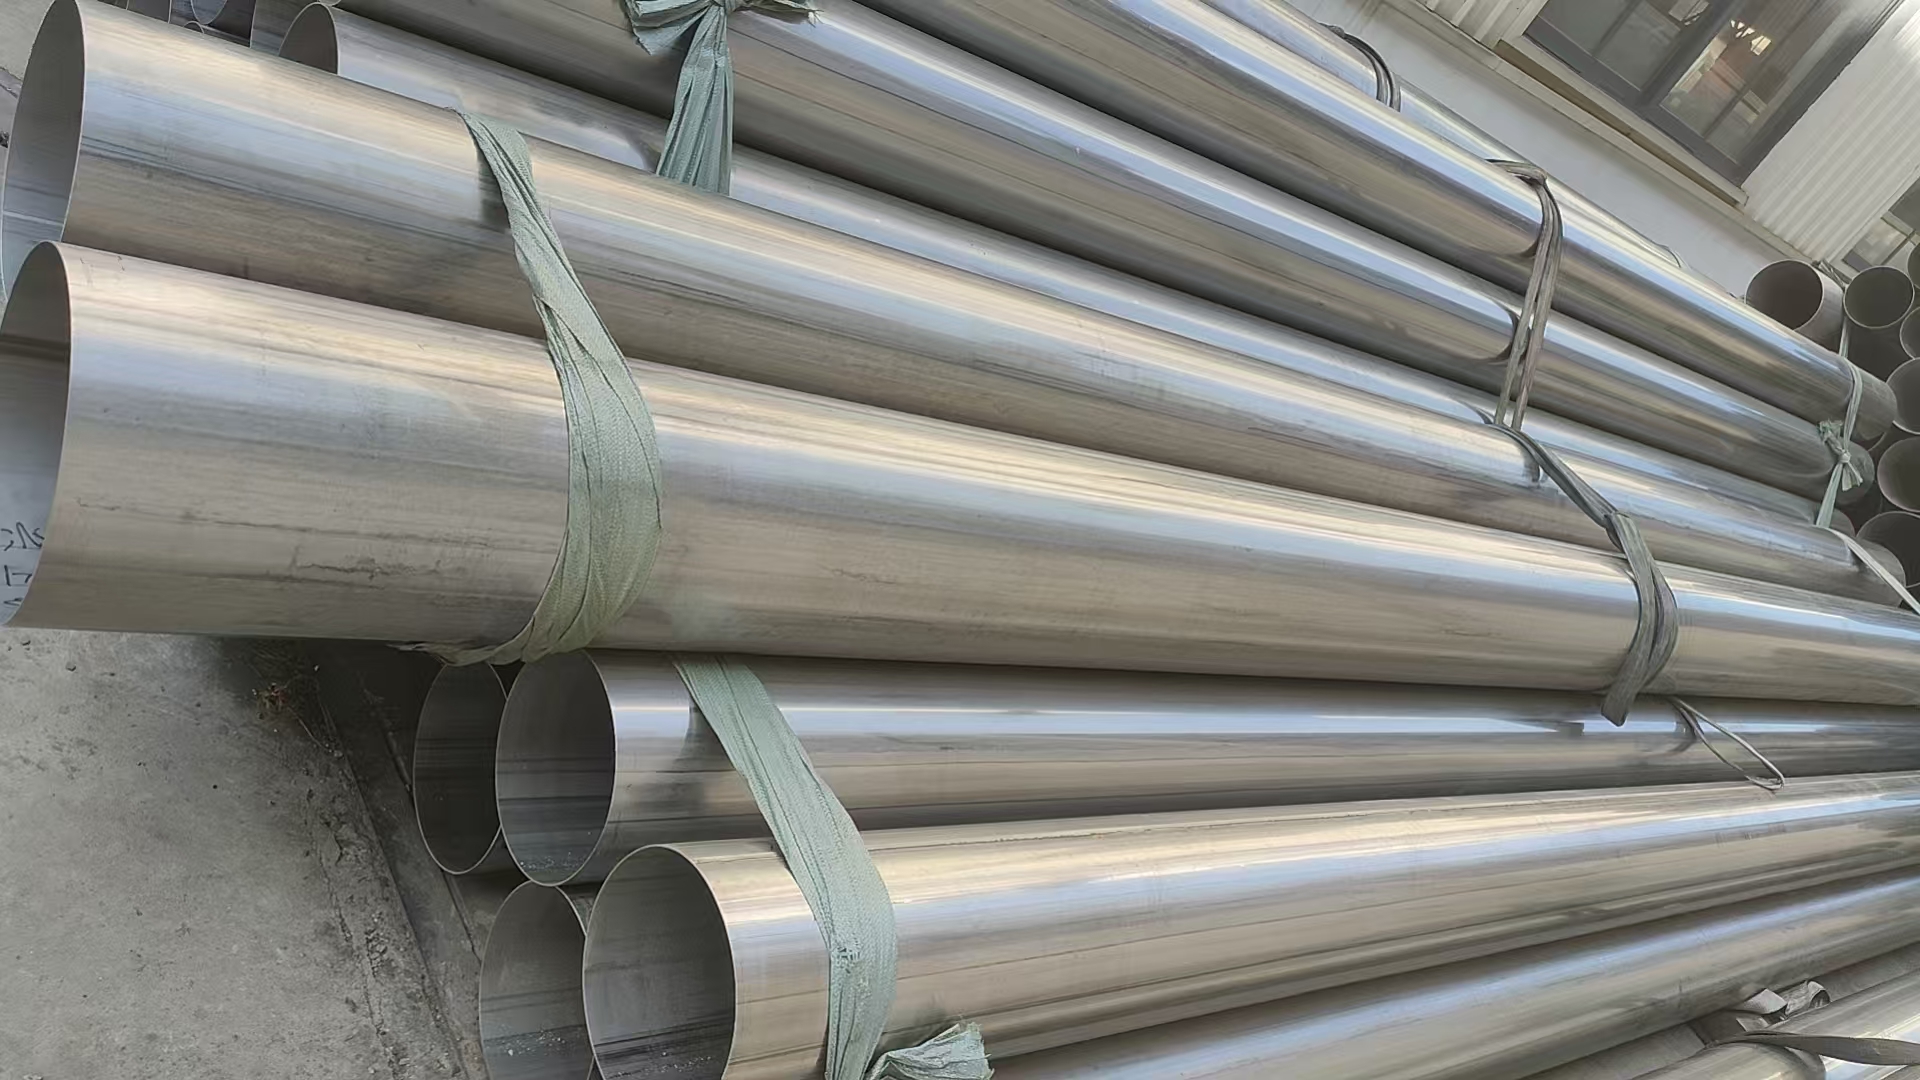
Markedet långitudinell veldningsnaad utgjør et kritisk strukturelt element som direkte avgjør hvordan rørledninger yter under trykk, temperatursykler og korrosive miljøer. Å forstå denne sammenhengen mellom utforming av lengdeveise sveiseskjøt og rørledningens ytelse er avgjørende for ingeniører, anleggsansvarlige og innkjøpsansvarlige som spesifiserer eller vedlikeholder rørledningssystemer i krevende industrielle anvendelser. Lengdeveise sveiseskjøt løper parallelt med rørets akse og utsettes for betydelige aksialspenninger under drift, noe som gjør kvaliteten og integriteten til dette skjøtet grunnleggende for helhetlig systempålitelighet.

Rørledningsoperatører står overfor økende press for å maksimere levetiden til anlegget samtidig som vedlikeholdsutgiftene og sikkerhetsrisikoen minimeres. Den lengderettede sveisesømmen spiller en sentral rolle for denne balansen, siden den tar imot den høyeste ringformete spenningen og de lengderettede belastningene som overføres gjennom rørväggen. En godt utformet og korrekt utført lengderettede sveisesøm forbedrer trykkholdbarheten, forlenger anleggets levetid og reduserer risikoen for katastrofal svikt som kan føre til miljøskade, produksjonsnedleggelse eller sikkerhetsulykker.
Strukturell lastfordeling og geometri på lengderettede sveisesøm
Trykkfordeling langs den lengderettede sveisesømmen
Når indre trykk bygges opp i en rørledning, fordeler spenningen seg uregelmessig over rørvæggen, avhengig av hvordan den lengderettede sveiseskjøten er plassert og utført. Den lengderettede sveiseskjøten utsettes for aksial strekking – trekkkrefter som prøver å separere sveisen langs lengden. I motsetning til dette utsettes de sirkulære sveiseskjøtene for ringformede spenninger, som vanligvis er høyere i størrelse. Likevel er den lengderettede sveiseskjøten fortsatt svært utsatt for utmattelse og sykliske spenninger, fordi rørledninger sjelden opererer ved konstant trykk; de gjennomgår sykluser under oppstart, nedstengning og lastvariasjoner. Denne sykliske belastningen samler skade ved den lengderettede sveiseskjøten over måneder og år, noe som potensielt kan føre til sprekkdannelse dersom svekekvaliteten er dårlig eller dersom materialet ved siden av den lengderettede sveiseskjøten har redusert seighet.
Varians i materialegenskaper nær den lengderettede sveiseskjøten
Sonen rundt lengderørsveinsømmen gjennomgår termiske og metallurgiske endringer som endrer mekaniske egenskaper. Varmepåvirket sonen nær lengderørsveinsømmen kan bli skjør eller mykere, avhengig av stålsort og avkjølingshastighet. Høyfestegs stål er spesielt følsomt for denne effekten; dårlig regulert varmetilførsel under sveising skaper en hard, skjør region ved siden av lengderørsveinsømmen. Når dette kombineres med syklisk trykkbelastning, blir disse svakere områdene nær lengderørsveinsømmen spenningskonsentratorer der revner foretrekkes å starte. Ingeniører må velge sveiprosedyrer og grunnmaterialer som minimerer denne nedgangen i egenskaper rundt lengderørsveinsømmen for å sikre langvarig pålitelighet.
Sveikvalitet, feil og ytelsespåvirkning
Vanlige feil innenfor lengderørsveinsømmen
Fremstillings- og sveiseprosessvariasjoner fører til feil som porøsitet, innslag, ufullstendig gjennomsmelting og overflatekrepser direkte i lengderettsveisen. Porøsitet i lengderettsveisen skaper tomrom som reduserer bæreevnen og konsentrerer spenning rundt kavitetens periferi. Innslag – ikke-metalliske partikler fanget i lengderettsveisen – fungerer som spenningsforsterkere som fremmer sprekkutvikling under syklisk belastning. Ufullstendig gjennomsmelting i lengderettsveisen betyr at sveisen ikke smelter fullstendig sammen med rørets indre overflate, noe som reduserer den effektive veggtykkelsen og skaper en spenningskonsentrasjon som akselererer utviklingen av utmattelsessprekker. Disse feilene i lengderettsveisen er ofte usynlige for det blotte øyet og krever røntgenprøving, ultralydinspeksjon eller andre avanserte metoder for ikkje-destruktiv vurdering for å oppdages.
Inspeksjonsstandarder og godkjenningskriterier
Industriestandarder som ASME, API og ISO fastsetter akseptkriterier som definerer den maksimalt tillatte feilstørrelsen i den longitudinale sveisesømmen for ulike trykkklasser og driftsforhold. Den longitudinale sveisesømmen må inspiseres for å bekrefte at feilstørrelsene ligger under disse tersklene. Større feil i den longitudinale sveisesømmen reduserer sikkerhetsmarginen og forkorter den forventede levetiden, ofte kraftig. Strengere inspeksjonsprotokoller som anvendes på den longitudinale sveisesømmen under produksjon oppdager feil tidlig, slik at reparasjon eller avvisning kan skje før røret tas i bruk. Regelmessig inspeksjon av den longitudinale sveisesømmen under drift overvåker sprekkvekst og hjelper til å forutsi resterende levetid for rørledningen, noe som muliggjør proaktiv vedlikeholdsplanlegging.
Driftsforhold og sårbarhet i den longitudinale sveisesømmen
Temperatursykluser og sveifatigue
Rørledninger som opererer i miljøer med termisk syklisering—som kryogeniske tjenester, varmegjenvinningstjenester eller systemer med sesongbetingede etterspørselsendringer—utsetter den longitudinale sveiseskjøten for gjentatte termiske spenninger. Hver temperaturendring fører til ulik utvidelse og sammentrekning mellom sveise metall og grunnmateriale, noe som genererer syklisk deformasjon som akkumuleres over tusenvis av sykler. Den longitudinale sveiseskjøten blir gradvis svakere etter hvert som disse termiske utmattingssyklene akkumuleres, og det kan til slutt utløse sprekkdannelse. Høytrykkshydrogen-tjenester innebär ytterligare risiko, fordi hydrogen kan diffundere inn i mikrostrukturen i den longitudinale sveiseskjøten og føre til hydrogenassosiert sprekkdannelse via en prosess som kalles hydrogenembrittlement. Riktig etter-sveising-varmebehandling og riktig materialevalg reduserer denne sårbarheten i den longitudinale sveiseskjøten.
Korrosjon og nedbrytning av den longitudinale sveiseskjøten
Den longitudinale sveisesømmens kjemi og mikrostruktur avviker ofte fra grunnmaterialet, noe som skaper et galvanisk par som akselererer korrosjon ved sveiseovergangen. Korrosive væsker – sur gassblanding, sjøvann eller sure løsninger – angriper den longitudinale sveisesømmen prioritet, tynner veggtykkelsen og skaper spenningskonsentrasjoner. Spenningskorrosjonsrevning (SCC) oppstår når den longitudinale sveisesømmen samtidig utsettes for strekkspenning og en korrosiv miljø, noe som fører til plutselig, sprø svikt uten tidligere advarsel. Valg av korrosjonsbestandige legeringer, påføring av beskyttende belegg og styring av driftsspenninger hjelper alle med å redusere korrosjonsskade på den longitudinale sveisesømmen. Katodisk beskyttelse og korrosjonsinhibitorer utvider ytterligere levetiden til den longitudinale sveisesømmen i aggressive kjemiske miljøer.
Designoptimalisering og ytelsesforbedring
Sveisespesifikasjon og -kontroll
Optimalisering av den longitudinale sveisesømmen starter med en detaljert sveiseprosedyrespesifikasjon (WPS) som styrer varmetilførsel, avkjølingshastighet, fyllmetallssammensetning og forvarmingstemperatur. Prosedyren for den longitudinale sveisesømmen må balansere kravene til gjennomtrengning og sveisefusjon mot behovet for å minimere hardheten i den varmepåvirkede sonen og sikre tilstrekkelig seighet. Flere sveisepass over den longitudinale sveisesømmen gir bedre kontroll over termisk syklisering, men øker arbeidskostnadene. Automatiserte sveiseprosesser brukt på den longitudinale sveisesømmen gir ofte mer konsekvente resultater enn manuelle metoder, noe som reduserer sannsynligheten for feil. Kvalifiserte sveiske og streng prosedyreforhold er avgjørende, fordi kvaliteten på den longitudinale sveisesømmen direkte påvirker rørledningens pålitelighet og sikkerhetsmarginer.
Materialval og forenkling
Valg av riktig rørmaterial og fyllmetall påvirker hvordan lengdeveien i sveiseskjøten fungerer under driftsforhold. Lavstyrkestål viser vanligvis bedre sveiebarhet og tøyeligheit i lengdeveien i sveiseskjøten, mens høystyrkestål krever nøyaktig kontroll for å unngå skjøre soner nær lengdeveien i sveiseskjøten. Å tilpasse sammensetningen av fyllmetallet til grunnmaterialet sikrer at lengdeveien i sveiseskjøten har egenskaper som er kompatible med røret, noe som minimerer galvanisk korrosjon og spenningskonsentrasjonseffekter. Duplex rustfritt stål og nikkel-legeringer gir overlegen korrosjonsmotstand, noe som øker holdbarheten til lengdeveien i sveiseskjøten i harde kjemiske miljøer, selv om materialkostnadene da blir høyere. Utføring av materialtester og råd fra sveisingsteknikere hjelper til å identifisere den optimale materialkombinasjonen for hver enkelt anvendelse av lengdevei i sveiseskjøt.
Ofte stilte spørsmål
Hva er hovedfunksjonen til en lengdevei i sveiseskjøt i rørledningssystemer?
Den longitudinale sveisesømmen binder sammen to kanter av rørkroppen langs hele lengden og er ansvarlig for å holde tilbake intern trykkbelastning og overføre aksiale belastninger. Den longitudinale sveisesømmen løper parallelt med rørets akse og må tåle både ringformet spenning under intern trykkpåvirkning og longitudinal strekkspenning under termisk utvidelse og ytre belastning. Integriteten til denne sveisesømmen er grunnleggende for trykkholdning og strukturell pålitelighet gjennom hele rørledningens levetid.
Hvordan påvirker feil i den longitudinale sveisesømmen sikkerheten til rørledningen?
Feil som porøsitet, sprekkar eller ufullstendig gjennomsmelting i lengderetningssveisesømmen skapar spenningskonsentrasjonar som reduserer den effektive bæreevna og akselererer utviklinga av utmattings-sprekkar. Under syklisk trykklast utvidast og spreidast desse feila, noko som potensielt kan føra til plutselig brist utan varsel. Regelleg inspeksjon av lengderetningssveisesømmen og etterlevelse av standardar for akseptable feil er avgjerande for å sikre trygge driftsforhold og unngå katastrofale svikter.
Kan regelmessig vedlikehald forbetre ytinga til lengderetningssveisesømmen i eldre rørleidingar?
Ja, proaktiv vedlikehold inkludert korrosjonsmonitorering, inspeksjon i drift av lengdesveisen og påføring av beskyttende belegg eller inhibitorer kan utvide levetiden til eldre rørledninger. Å identifisere og dokumentere vekst i eksisterende feil i lengdesveisen gir operatørene mulighet til å planlegge reparasjoner eller utskifting før svikt inntreffer. Stressavlastningsbehandlinger og katodisk beskyttelse bidrar ytterligere til å bevare integriteten til lengdesveisen gjennom flere tiår med drift.