 EN

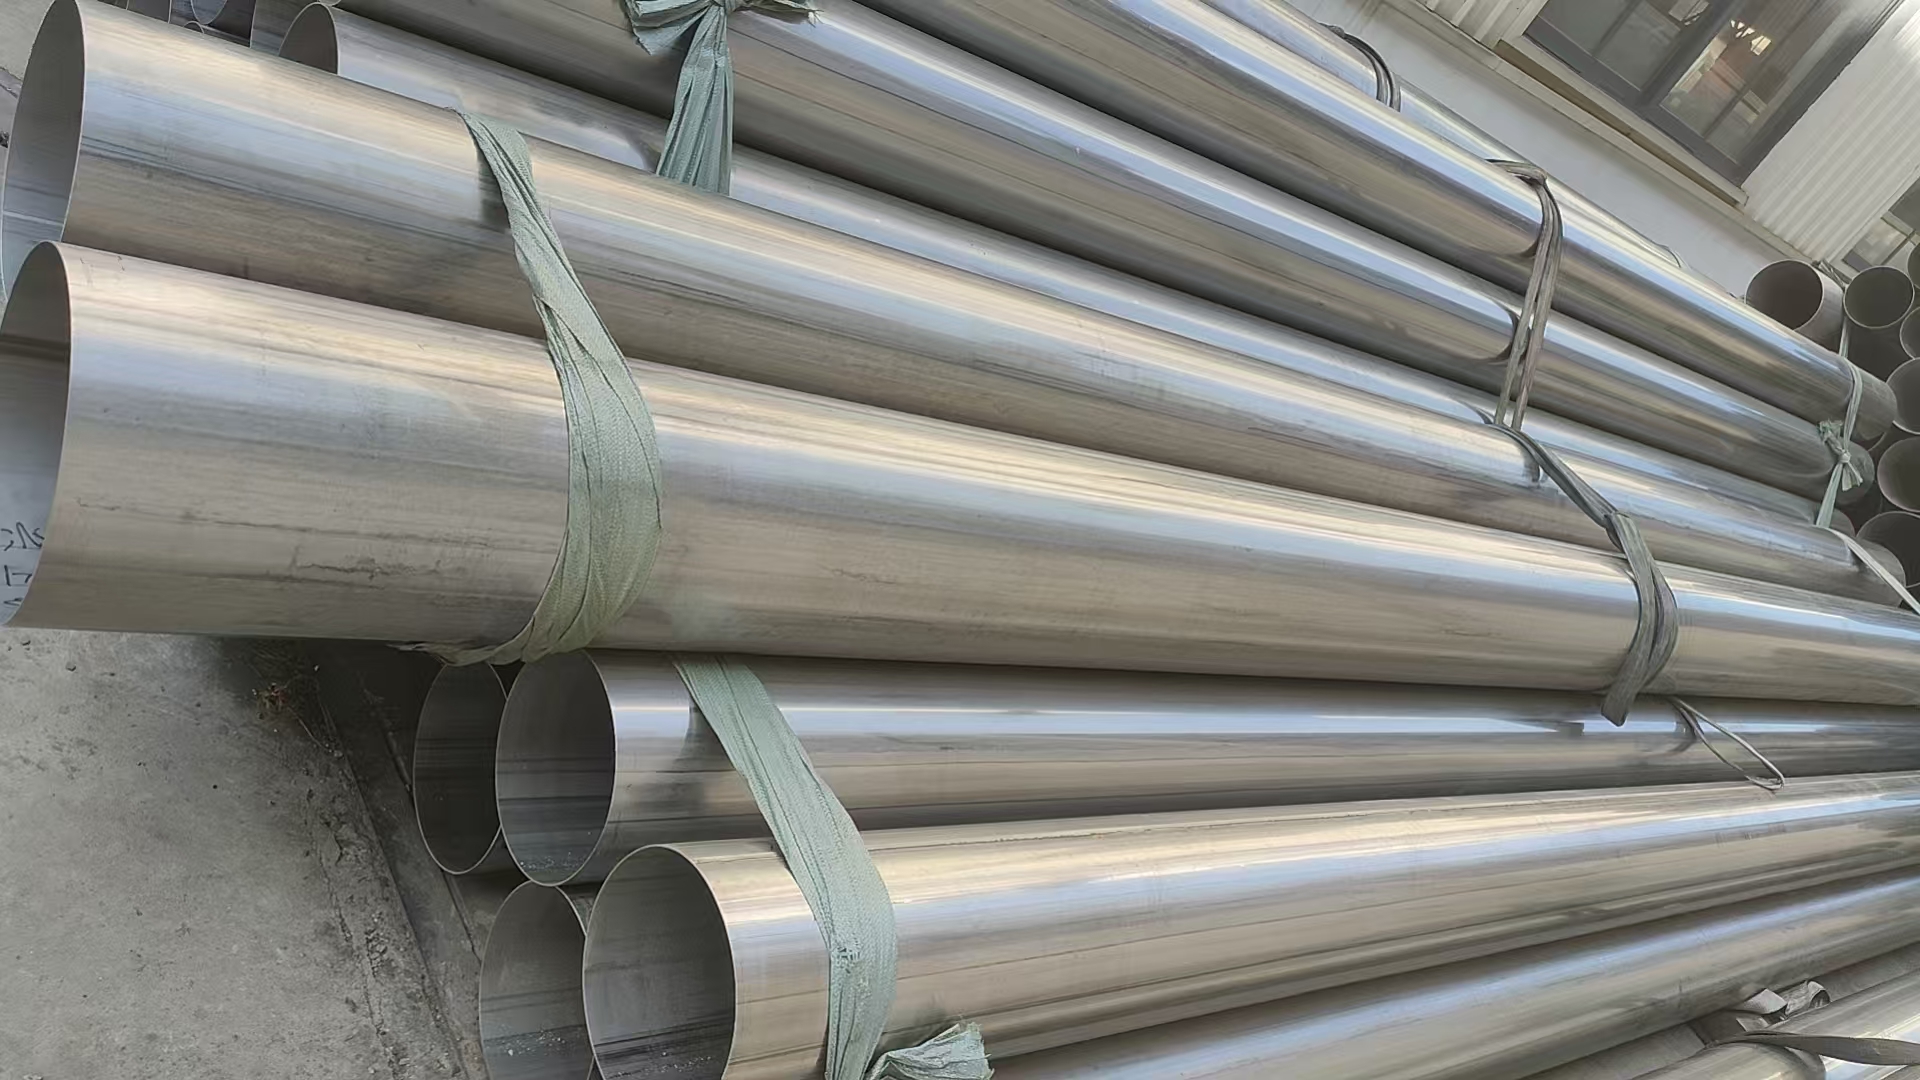
Marknaden längssvetsnaad utgör ett kritiskt strukturellt element som direkt avgör hur rörsystemen fungerar under tryck, temperaturcykling och korrosiva miljöer. Att förstå detta samband mellan konstruktionen av den längsgående svetsnähten och rörsystemens prestanda är avgörande för ingenjörer, anläggningsansvariga och inköpsansvariga som specificerar eller underhåller rörsystem i krävande industriella tillämpningar. Den längsgående svetsnähten löper parallellt med rörets axel och utsätts för betydande axiala spänningar under drift, vilket gör dess kvalitet och integritet grundläggande för hela systemets tillförlitlighet.

Rörledningsoperatörer står inför ökande tryck att maximera servicelivet samtidigt som underhållskostnaderna och säkerhetsriskerna minimeras. Den längsgående svetsnaden spelar en avgörande roll för denna balans eftersom den utsätts för den högsta ringformiga spänningen och de längsgående belastningarna som överförs genom rörets vägg. En väl utformad och korrekt utförd längsgående svetsnad förbättrar tryckhållningen, förlänger tillgångens livslängd och minskar risken för katastrofal fel som kan leda till miljöskador, produktionsstopp eller säkerhetsincidenter.
Strukturell lastfördelning och geometri för längsgående svetsnad
Tryckfördelning längs den längsgående svetsnaden
När inre tryck byggs upp i en ledning sprids spänningen ojämnt över rörets vägg beroende på hur den längsgående svetsnaden är placerad och konstruerad. Den längsgående svetsnaden utsätts för axial dragspänning – dragkrafter som försöker separera svetsen längs dess längd. I motsats till detta utsätts de cirkulära svetsnaderna för ringformad spänning, vilken vanligtvis är större i storlek. Den längsgående svetsnaden förblir dock mycket känslomotiv för utmattning och cyklisk spänning eftersom ledningar sällan drivs vid konstant tryck; de genomgår cykler vid start, stopp och lastvariationer. Denna cykliska belastning ackumulerar skada vid den längsgående svetsnaden under månader och år, vilket potentiellt kan leda till sprickinitiering om svetskvaliteten är försämrad eller om materialet intill den längsgående svetsnaden visar minskad seghet.
Variation i materialens egenskaper nära den längsgående svetsnaden
Området runt den längsgående svetsnaden utsätts för termiska och metallurgiska förändringar som påverkar mekaniska egenskaper. Värmepåverkade området nära den längsgående svetsnaden kan bli sprödt eller mjukna, beroende på stålsort och avsvalningshastighet. Högstarka stål är särskilt känslomässiga för denna effekt; en dåligt reglerad värmtillförsel under svetsning skapar en hård, spröd zon intill den längsgående svetsnaden. När detta kombineras med cyklisk tryklast blir dessa svagare områden nära den längsgående svetsnaden spänningskoncentratorer där sprickor föredrar att initieras. Ingenjörer måste välja svetsmetoder och grundmaterial som minimerar denna egenskapsförsvagning runt den längsgående svetsnaden för att säkerställa långsiktig tillförlitlighet.
Svetskvalitet, defekter och prestandapåverkan
Vanliga defekter i den längsgående svetsnaden
Tillverknings- och svetsprocessvariationer introducerar defekter såsom porositet, inklikningar, ofullständig genomsmältning och ytsprickor direkt i den längsgående svetsnaden. Porositet i den längsgående svetsnaden skapar tomrum som minskar bärytan och koncentrerar spänningen runt tomrummets periferi. Inklikningar – icke-metalliska partiklar som fastnat i den längsgående svetsnaden – fungerar som spänningskoncentratorer som främjar sprickutbredning vid cyklisk belastning. Ofullständig genomsmältning i den längsgående svetsnaden innebär att svetsen inte fullständigt smälter samman med rörets inre yta, vilket minskar den effektiva väggtjockleken och skapar en spänningskoncentration som accelererar utvecklingen av utmattningssprickor. Dessa defekter i den längsgående svetsnaden är ofta osynliga för blotta ögat och kräver därför radiografisk provning, ultraljudsinspektion eller andra avancerade icke-destruktiva utvärderingsmetoder för att upptäckas.
Inspektionsstandarder och godtagandekriterier
Branschstandarder såsom ASME, API och ISO fastställer godtagbarhetskriterier som definierar den maximalt tillåtna defektsstorleken inom längsgörd svetsnäht för olika tryckklasser och driftförhållanden. Längsgörda svetsnähter måste undersökas för att verifiera att defektstorlekarna förblir under dessa gränsvärden. Större defekter i längsgörda svetsnähter minskar säkerhetsmarginalen och förkortar den förväntade driftlivslängden, ibland kraftigt. Strängare inspektionsprotokoll som tillämpas på längsgörda svetsnähter under tillverkningen upptäcker defekter tidigt, vilket möjliggör reparation eller avvisande innan röret tas i drift. Regelbundna inspektioner av längsgörda svetsnähter under drift övervakar sprickutveckling och hjälper till att förutsäga återstående livslängd för rörledningen, vilket möjliggör proaktiv underhållsplanering.
Driftförhållanden och sårbarhet hos längsgörda svetsnähter
Temperaturcykling och svetsutmattning
Rörledningar som arbetar i miljöer med termisk cykling—till exempel kryogena applikationer, värmeåtervinning eller system med säsongbundna efterfrågefluktuationer—utsätter den längsgående svetsnaden fortlöpande för termiska spänningar. Varje temperaturändring orsakar differentiell utvidgning och sammandragning mellan svetsmetallen och grundmaterialet, vilket genererar cyklisk töjning som ackumuleras över tusentals cykler. Den längsgående svetsnaden blir successivt svagare ju fler termiska utmattningcykler som uppstår, vilket till slut utlöser sprickinitiering. Verkningar med högtryckshydrogen innebär ytterligare risk, eftersom vätgas kan diffundera in i mikrostrukturen i den längsgående svetsnaden och orsaka väteassisterad spräckning via en process som kallas väteembrittlement. Korrekt eftervärmebehandling och materialval minskar denna sårbarhet i den längsgående svetsnaden.
Korrosion och försämring av den längsgående svetsnaden
Den längsgående svetsnaden har ofta en annorlunda kemisk sammansättning och mikrostruktur jämfört med grundmaterialet, vilket skapar ett galvaniskt par som accelererar korrosionen vid svetsgränsen. Korrosiva vätskor – till exempel syrgasblandningar, havsvatten eller sura lösningar – angriper föredragsvis den längsgående svetsnaden, vilket leder till tunnare väggar och spänningskoncentrationer. Spänningskorrosions sprickbildning (SCC) uppstår när den längsgående svetsnaden samtidigt utsätts för dragspänning och en korrosiv miljö, vilket leder till plötslig, spröd brott utan tidigare varning. Att välja korrosionsbeständiga legeringar, applicera skyddande beläggningar och hantera driftspänningsnivåer hjälper alla till att minska korrosionsskador på den längsgående svetsnaden. Katodisk skyddssystem och korrosionsinhibitorer utökar ytterligare livslängden för den längsgående svetsnaden i aggressiva kemiska miljöer.
Designoptimering och prestandaförbättring
Svetsprocedursspecifikation och kontroll
Att optimera den längsgående svetsnaden börjar med en detaljerad svetsprocedurbeskrivning (WPS) som styr värmetillförseln, svalningshastigheten, fyllnadsmetallens sammansättning och förvärmningstemperaturen. Svetsprocedurer för den längsgående svetsnaden måste balansera kraven på genomsänkning och sammanfogning mot behovet av att minimera hårdheten i den värmeberörda zonen och säkerställa tillräcklig seghet. Flerradig svetsning av den längsgående svetsnaden möjliggör bättre kontroll över termiska cykler, men ökar arbetskostnaderna. Automatiserade svetsprocesser som tillämpas på den längsgående svetsnaden ger ofta mer konsekventa resultat än manuella metoder, vilket minskar sannolikheten för defekter. Kvalificerade svetsare och strikt efterlevnad av procedurer är avgörande, eftersom kvaliteten på den längsgående svetsnaden direkt påverkar rörsystemets tillförlitlighet och säkerhetsmarginaler.
Materialval och kompatibilitet
Valet av rätt rörmaterial och tillslagsmaterial påverkar hur väl den längsgående svetsnaden presterar under driftsförhållanden. Lägre hållfasthetsstål uppvisar i allmänhet bättre svetsbarhet och seghet i den längsgående svetsnaden, medan högre hållfasthetsstål kräver noggrann kontroll för att undvika spröda zoner nära den längsgående svetsnaden. Att anpassa tillslagsmaterialets sammansättning till grundmaterialet säkerställer att den längsgående svetsnaden har egenskaper som är kompatibla med röret, vilket minimerar galvanisk korrosion och spänningskoncentrations-effekter. Duplexrostfritt stål och nickel-legeringar erbjuder överlägsen korrosionsbeständighet, vilket förbättrar livslängden för den längsgående svetsnaden i hårda kemiska miljöer, även om materialkostnaderna är högre. Genom att utföra materialtester och konsultera svetstekniker kan den optimala materialkombinationen identifieras för varje tillämpning av längsgående svetsnadar.
Vanliga frågor
Vad är den primära funktionen för en längsgående svetsnad i rörsystem?
Den längsgående svetsnaden sammanfogar två kanter av rörkroppen längs dess längd och är ansvarig för att innesluta inre tryck samt överföra axiala belastningar. Den längsgående svetsnaden löper parallellt med rörets axel och måste tåla både ringsspänning vid inre påtryckning samt längdriktad dragspänning vid termisk utvidgning och yttre belastning. Dess integritet är grundläggande för tryckinneslutning och strukturell tillförlitlighet under hela rörsystemets livstid.
Hur påverkar defekter i den längsgående svetsnaden rörsystemets säkerhet?
Defekter såsom porositet, sprickor eller ofullständig genomsmältning i längsgörd svetsnäht skapar spänningskoncentrationer som minskar den effektiva bärförmågan och accelererar utvecklingen av utmattningssprickor. Under cyklisk trykbelastning utvidgas och sprider sig dessa defekter, vilket potentiellt kan leda till plötslig bristning utan varning. Regelbunden inspektion av längsgörda svetsnähter och efterlevnad av standarder för acceptabla defekter är avgörande för att säkerställa säkra driftsförhållanden och förhindra katastrofala fel.
Kan regelbunden underhållsverksamhet förbättra prestandan hos längsgörda svetsnähter i äldre rörledningar?
Ja, proaktiv underhåll inklusive korrosionsövervakning, inspektion av längssömmen under drift samt applicering av skyddande beläggning eller inhibitorer kan förlänga livslängden för äldre rörledningar. Att identifiera och dokumentera tillväxt av befintliga fel i längssömmen gör det möjligt för operatörer att planera reparationer eller utbyte innan ett fel uppstår. Spänningsavlastningsbehandlingar och katodiskt skyddssystem bidrar dessutom till att bevara integriteten i längssömmen under flera decennier av drift.