 EN

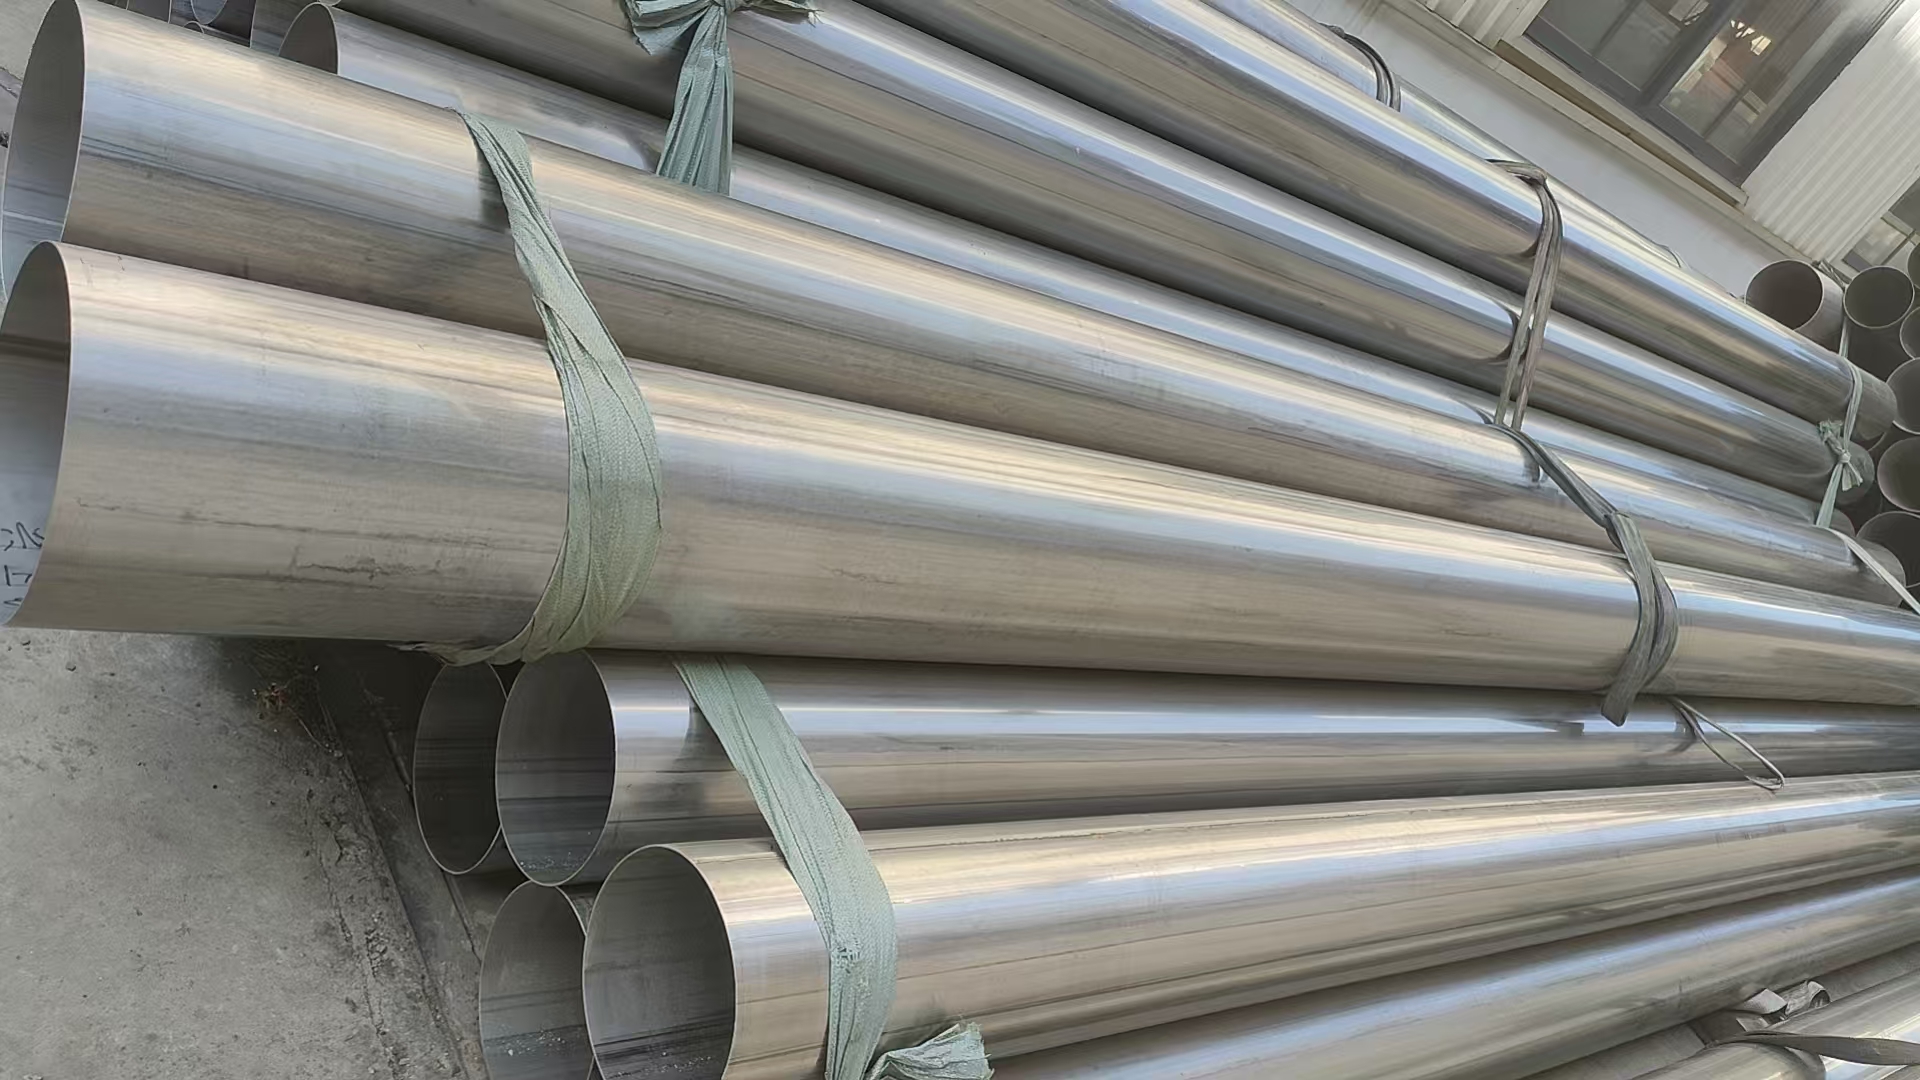
Thị trường seam hàn dọc là một yếu tố cấu trúc then chốt, trực tiếp quyết định cách thức đường ống vận hành dưới áp lực, chu kỳ nhiệt độ và môi trường ăn mòn. Việc hiểu rõ mối quan hệ giữa thiết kế đường hàn dọc và hiệu suất đường ống là điều thiết yếu đối với kỹ sư, quản lý cơ sở và chuyên viên mua sắm—những người xác định thông số kỹ thuật hoặc bảo trì hệ thống đường ống trong các ứng dụng công nghiệp khắt khe. Đường hàn dọc chạy song song với trục ống và chịu tải trọng ứng suất dọc trục đáng kể trong quá trình vận hành, do đó chất lượng và độ nguyên vẹn của nó là nền tảng cho độ tin cậy tổng thể của toàn bộ hệ thống.

Các nhà vận hành đường ống đối mặt với áp lực ngày càng tăng nhằm tối đa hóa tuổi thọ phục vụ đồng thời giảm thiểu chi phí bảo trì và rủi ro an toàn. Mối hàn dọc đóng vai trò then chốt trong sự cân bằng này vì nó chịu ứng suất vòng cao nhất cũng như tải trọng dọc truyền qua thành ống. Một mối hàn dọc được thiết kế tốt và thực hiện đúng cách sẽ nâng cao khả năng chứa áp suất, kéo dài tuổi thọ tài sản và giảm nguy cơ thất bại thảm khốc có thể dẫn đến thiệt hại môi trường, gián đoạn sản xuất hoặc sự cố an toàn.
Phân bố tải trọng kết cấu và hình học mối hàn dọc
Phân bố áp suất dọc theo mối hàn dọc
Khi áp lực bên trong tăng lên trong một đường ống, ứng suất phân bố không đều trên thành ống, tùy thuộc vào vị trí và cách thi công mối hàn dọc. Mối hàn dọc chịu lực kéo dọc trục—các lực kéo cố gắng tách rời mối hàn dọc theo chiều dài của nó. Ngược lại, các mối hàn vòng chịu ứng suất vòng, thường có độ lớn cao hơn. Tuy nhiên, mối hàn dọc vẫn rất dễ bị mỏi và ứng suất chu kỳ vì đường ống hiếm khi vận hành ở áp suất không đổi; chúng trải qua các chu kỳ khởi động, dừng và thay đổi tải. Việc tải chu kỳ này tích lũy hư hại tại mối hàn dọc trong nhiều tháng và nhiều năm, có thể dẫn đến sự hình thành vết nứt nếu chất lượng mối hàn kém hoặc nếu vật liệu liền kề với mối hàn dọc có độ dai giảm.
Sự biến thiên tính chất vật liệu gần mối hàn dọc
Vùng bao quanh mối hàn dọc chịu các thay đổi về nhiệt và kim loại học, dẫn đến sự thay đổi tính chất cơ học. Vùng ảnh hưởng bởi nhiệt gần mối hàn dọc có thể trở nên giòn hoặc mềm đi, tùy thuộc vào mác thép và tốc độ làm nguội. Thép cường độ cao đặc biệt nhạy cảm với hiện tượng này; việc kiểm soát không tốt lượng nhiệt đưa vào trong quá trình hàn sẽ tạo ra một vùng cứng và giòn ngay kề bên mối hàn dọc. Khi kết hợp với tải áp suất tuần hoàn, những vùng suy yếu này gần mối hàn dọc trở thành các điểm tập trung ứng suất, nơi các vết nứt ưu tiên hình thành. Các kỹ sư phải lựa chọn quy trình hàn và vật liệu nền sao cho giảm thiểu mức độ suy giảm tính chất xung quanh mối hàn dọc nhằm đảm bảo độ tin cậy lâu dài.
Chất lượng mối hàn, các khuyết tật và ảnh hưởng đến hiệu năng
Các khuyết tật phổ biến trong mối hàn dọc
Các biến đổi trong quy trình sản xuất và hàn gây ra các khuyết tật như rỗ khí, tạp chất, hàn không thấu và nứt bề mặt trực tiếp trên mối hàn dọc. Rỗ khí trong mối hàn dọc tạo ra các khoang rỗng làm giảm diện tích chịu tải và tập trung ứng suất quanh chu vi khoang. Tạp chất—các hạt phi kim loại bị mắc kẹt trong mối hàn dọc—đóng vai trò như các điểm tập trung ứng suất, thúc đẩy sự lan truyền vết nứt dưới tải trọng tuần hoàn. Hàn không thấu trong mối hàn dọc nghĩa là mối hàn không liên kết hoàn toàn với bề mặt bên trong của ống, làm giảm độ dày thành hiệu dụng và tạo ra điểm tập trung ứng suất, từ đó đẩy nhanh quá trình phát triển vết nứt mỏi. Các khuyết tật này trong mối hàn dọc thường không thể nhìn thấy bằng mắt thường, do đó cần sử dụng phương pháp kiểm tra bằng tia X, kiểm tra siêu âm hoặc các phương pháp đánh giá không phá hủy tiên tiến khác để phát hiện.
Tiêu chuẩn kiểm tra và tiêu chí chấp nhận
Các tiêu chuẩn ngành như ASME, API và ISO thiết lập các tiêu chí chấp nhận nhằm xác định kích thước khuyết tật tối đa cho phép trong mối hàn dọc đối với các cấp áp suất và điều kiện vận hành khác nhau. Mối hàn dọc phải được kiểm tra để đảm bảo kích thước khuyết tật vẫn nằm dưới ngưỡng quy định này. Các khuyết tật lớn hơn trong mối hàn dọc làm giảm biên an toàn và rút ngắn tuổi thọ sử dụng dự kiến, đôi khi một cách đáng kể. Việc áp dụng các quy trình kiểm tra nghiêm ngặt hơn đối với mối hàn dọc trong quá trình sản xuất giúp phát hiện sớm các khuyết tật, từ đó cho phép sửa chữa hoặc loại bỏ sản phẩm trước khi ống được đưa vào vận hành. Kiểm tra định kỳ trong quá trình vận hành đối với mối hàn dọc giúp theo dõi sự phát triển của vết nứt và hỗ trợ dự đoán tuổi thọ còn lại của đường ống, qua đó lên kế hoạch bảo trì chủ động.
Điều kiện vận hành và mức độ dễ bị tổn thương của mối hàn dọc
Chu kỳ thay đổi nhiệt độ và mỏi mối hàn
Các đường ống vận hành trong môi trường thay đổi nhiệt độ theo chu kỳ—chẳng hạn như dịch vụ cryogenic, ứng dụng thu hồi nhiệt hoặc các hệ thống có biến động nhu cầu theo mùa—gây ra ứng suất nhiệt lặp đi lặp lại lên mối hàn dọc. Mỗi lần thay đổi nhiệt độ đều dẫn đến sự giãn nở và co lại khác biệt giữa kim loại hàn và vật liệu cơ bản, tạo ra biến dạng chu kỳ tích tụ qua hàng ngàn chu kỳ. Mối hàn dọc ngày càng suy yếu dần khi số chu kỳ mỏi nhiệt tăng lên, cuối cùng dẫn đến khởi phát vết nứt. Dịch vụ hydro áp suất cao còn làm gia tăng rủi ro vì hydro có thể khuếch tán vào cấu trúc vi mô của mối hàn dọc, gây ra hiện tượng nứt do hydro thông qua quá trình gọi là giòn hóa do hydro. Xử lý nhiệt sau hàn phù hợp và lựa chọn vật liệu đúng cách giúp giảm thiểu nguy cơ này đối với mối hàn dọc.
Ăn mòn và suy giảm mối hàn dọc
Đường hàn dọc thường có thành phần hóa học và cấu trúc vi mô khác với vật liệu cơ bản, tạo thành một cặp điện hóa gây tăng tốc độ ăn mòn tại vùng giao diện hàn. Các chất lỏng ăn mòn—hỗn hợp khí chua, nước biển hoặc dung dịch axit—ưu tiên tấn công đường hàn dọc, làm mỏng thành ống và tạo ra các điểm tập trung ứng suất. Hiện tượng nứt do ăn mòn ứng suất (SCC) xảy ra khi đường hàn dọc đồng thời chịu ứng suất kéo và môi trường ăn mòn, dẫn đến sự phá hủy đột ngột, giòn và không có dấu hiệu cảnh báo trước. Việc lựa chọn các hợp kim chống ăn mòn, áp dụng lớp phủ bảo vệ và kiểm soát mức ứng suất vận hành đều góp phần giảm thiểu tổn thương ăn mòn đối với đường hàn dọc. Các hệ thống bảo vệ catốt và chất ức chế ăn mòn còn giúp kéo dài tuổi thọ phục vụ của đường hàn dọc trong các môi trường hóa chất khắc nghiệt.
Tối ưu hóa thiết kế và nâng cao hiệu năng
Quy trình hàn và kiểm soát quy trình hàn
Tối ưu hóa mối hàn dọc bắt đầu bằng một đặc tả quy trình hàn chi tiết (WPS), trong đó kiểm soát lượng nhiệt đưa vào, tốc độ làm nguội, thành phần kim loại que hàn và nhiệt độ nung nóng trước. Quy trình hàn dọc phải cân bằng giữa các yêu cầu về độ thấu và độ gắn kết với nhu cầu giảm thiểu độ cứng vùng ảnh hưởng bởi nhiệt cũng như đảm bảo độ dai cần thiết. Việc hàn nhiều lớp cho mối hàn dọc cho phép kiểm soát tốt hơn chu kỳ nhiệt nhưng làm tăng chi phí nhân công. Các quy trình hàn tự động áp dụng cho mối hàn dọc thường mang lại kết quả đồng đều hơn so với phương pháp thủ công, từ đó giảm xác suất xuất hiện khuyết tật. Thợ hàn được chứng nhận và việc tuân thủ nghiêm ngặt quy trình là điều thiết yếu, bởi chất lượng mối hàn dọc trực tiếp ảnh hưởng đến độ tin cậy của đường ống cũng như các biên an toàn.
Lựa Chọn Vật Liệu Và Tương Thích
Việc chọn đúng vật liệu ống và kim loại điền đầy ảnh hưởng đến hiệu suất của mối hàn dọc trong điều kiện vận hành. Thép có độ bền thấp thường cho thấy khả năng hàn tốt hơn và độ dai cao hơn ở mối hàn dọc, trong khi thép có độ bền cao đòi hỏi kiểm soát cẩn thận để tránh các vùng giòn gần mối hàn dọc. Việc lựa chọn kim loại điền đầy có thành phần phù hợp với vật liệu cơ bản đảm bảo rằng mối hàn dọc sở hữu các đặc tính tương thích với ống, từ đó giảm thiểu hiện tượng ăn mòn điện hóa và tập trung ứng suất. Thép không gỉ duplex và hợp kim niken mang lại khả năng chống ăn mòn vượt trội, nâng cao độ bền của mối hàn dọc trong môi trường hóa chất khắc nghiệt, dù chi phí vật liệu cao hơn. Việc thực hiện thử nghiệm vật liệu và tham vấn kỹ sư hàn giúp xác định tổ hợp vật liệu tối ưu cho từng ứng dụng mối hàn dọc.
Câu hỏi thường gặp
Chức năng chính của một mối hàn dọc trong hệ thống đường ống là gì?
Mối hàn dọc nối hai mép của thân ống dọc theo chiều dài và có nhiệm vụ chứa áp lực bên trong cũng như truyền tải trọng trục. Mối hàn dọc chạy song song với trục ống và phải chịu được cả ứng suất vòng trong quá trình tạo áp bên trong lẫn ứng suất kéo dọc trong quá trình giãn nở nhiệt và chịu tải bên ngoài. Độ nguyên vẹn của mối hàn này là yếu tố then chốt đối với khả năng chứa áp và độ tin cậy kết cấu trong suốt tuổi thọ khai thác của đường ống.
Khuyết tật ở mối hàn dọc ảnh hưởng như thế nào đến độ an toàn của đường ống?
Các khuyết tật như rỗ, nứt hoặc hàn không thấu ở mối hàn dọc tạo ra tập trung ứng suất, làm giảm diện tích chịu tải hiệu dụng và đẩy nhanh quá trình phát triển nứt mỏi. Dưới tải áp lực tuần hoàn, các khuyết tật này mở rộng và lan truyền, có thể dẫn đến vỡ đột ngột mà không có cảnh báo. Việc kiểm tra định kỳ mối hàn dọc và tuân thủ các tiêu chuẩn chấp nhận khuyết tật là yếu tố then chốt để đảm bảo vận hành an toàn và ngăn ngừa sự cố nghiêm trọng.
Bảo trì định kỳ có thể cải thiện hiệu suất của mối hàn dọc trong các đường ống già hóa không?
Vâng, việc bảo trì chủ động bao gồm giám sát ăn mòn, kiểm tra trong quá trình vận hành mối hàn dọc và áp dụng lớp phủ bảo vệ hoặc chất ức chế có thể kéo dài tuổi thọ phục vụ của các đường ống già hóa. Việc xác định và ghi chép sự phát triển của các khuyết tật hiện có trong mối hàn dọc giúp các đơn vị vận hành lập kế hoạch sửa chữa hoặc thay thế trước khi xảy ra sự cố. Các phương pháp xử lý giảm ứng suất và hệ thống bảo vệ catốt cũng góp phần duy trì độ nguyên vẹn của mối hàn dọc trong hàng chục năm vận hành.