 EN

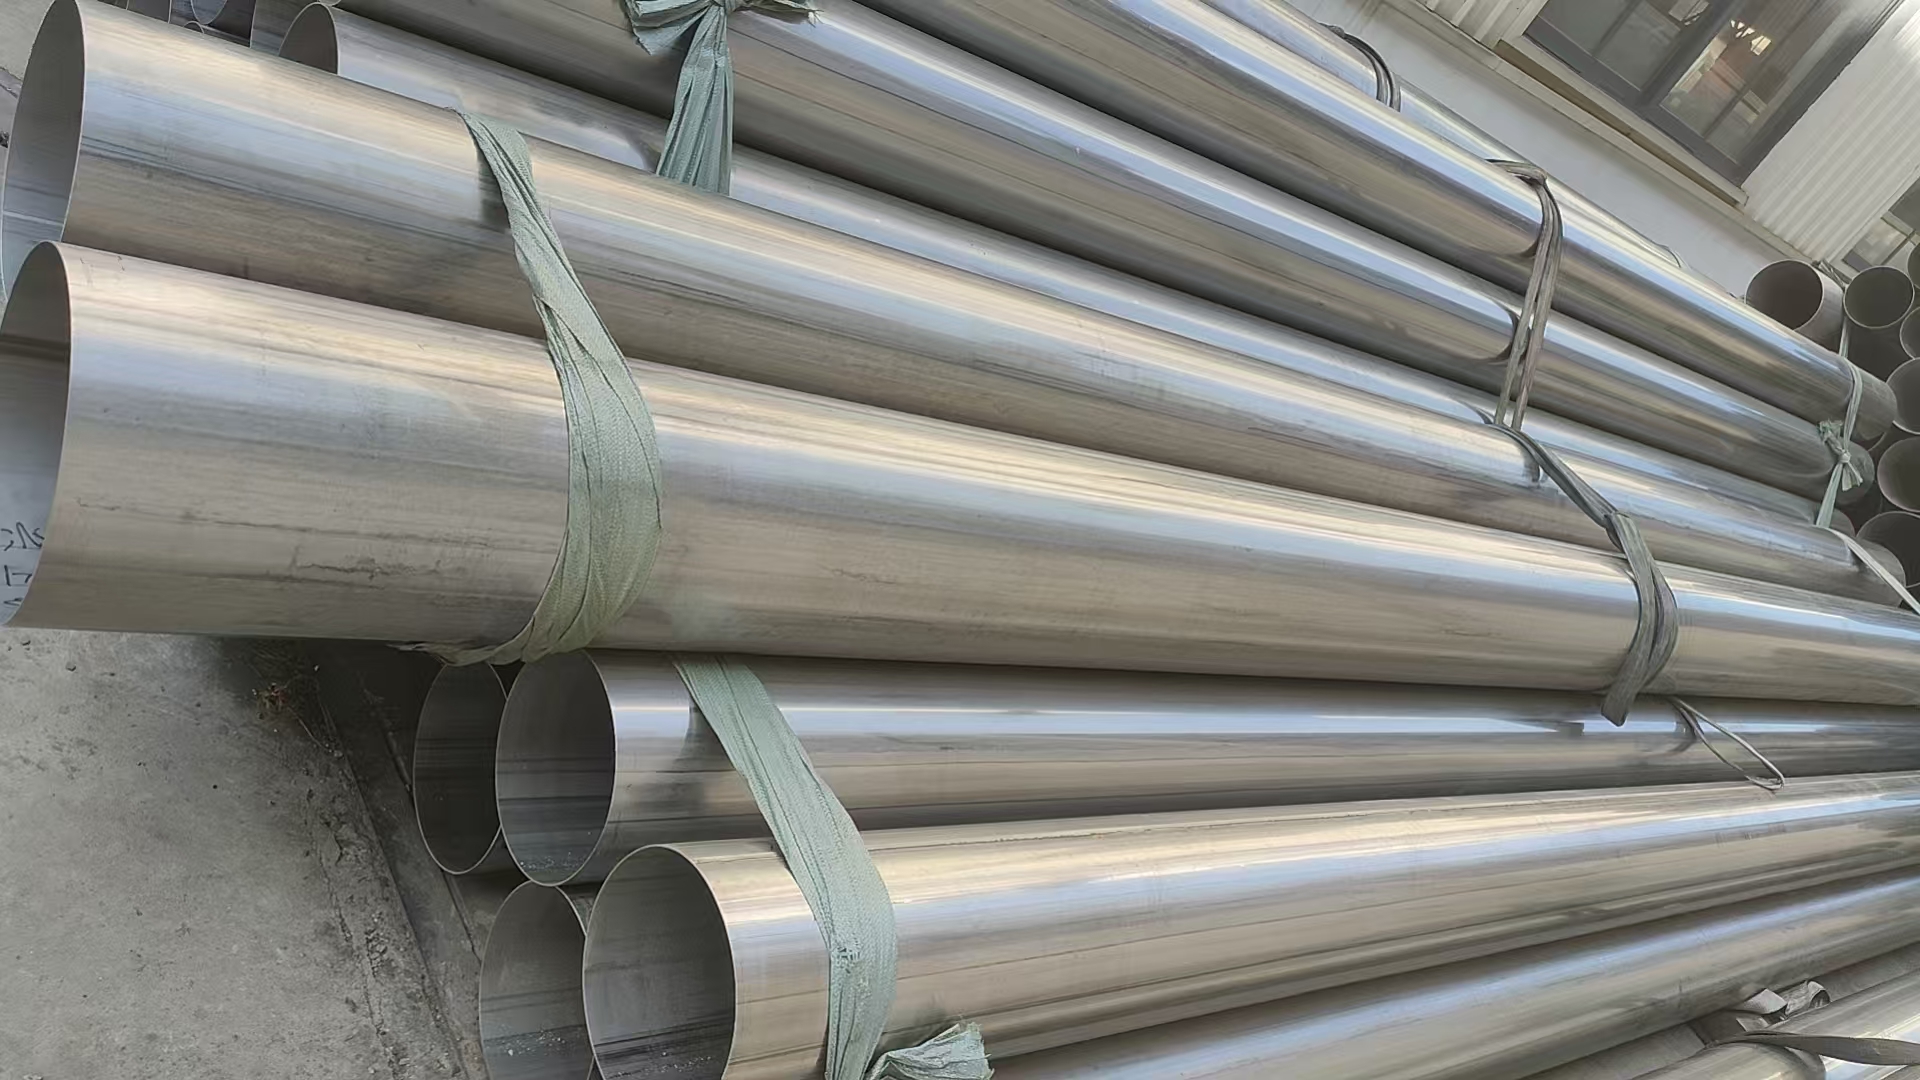
The szlifowanie spoiny długiej stanowi kluczowy element konstrukcyjny, który bezpośrednio decyduje o tym, jak rurociągi zachowują się pod wpływem ciśnienia, cykli temperaturowych oraz środowisk korozyjnych. Zrozumienie związku między projektem szwu spawalniczego wzdłużnego a wydajnością rurociągów jest niezbędne dla inżynierów, menedżerów obiektów oraz specjalistów ds. zakupów, którzy określają lub utrzymują systemy rurociągowe w wymagających zastosowaniach przemysłowych. Szew spawalniczy wzdłużny przebiega równolegle do osi rury i przenosi znaczne naprężenia osiowe w trakcie eksploatacji, co czyni jego jakość i integralność podstawowymi czynnikami ogólnej niezawodności systemu.

Operatorzy rurociągów stają przed rosnącym naciskiem, aby maksymalizować czas eksploatacji, minimalizując przy tym koszty konserwacji oraz ryzyko dla bezpieczeństwa. Szew spawany wzdłużny odgrywa kluczową rolę w osiągnięciu tej równowagi, ponieważ przenosi najwyższe naprężenia obwodowe oraz obciążenia wzdłużne przekazywane przez ścianę rury. Poprawnie zaprojektowany i wykonany szew spawany wzdłużny zwiększa zdolność do zatrzymywania ciśnienia, wydłuża okres użytkowania aktywów oraz zmniejsza ryzyko katastrofalnego uszkodzenia, które może prowadzić do szkód środowiskowych, przestoju produkcji lub incydentów związanych z bezpieczeństwem.
Rozkład obciążeń konstrukcyjnych oraz geometria szwu spawanego wzdłużnego
Rozkład ciśnienia wzdłuż szwu spawanego wzdłużnego
Gdy ciśnienie wewnętrzne rośnie w rurociągu, naprężenia rozpraszają się nierównomiernie w ścianie rury w zależności od położenia i konstrukcji szwu spawanego wzdłużnego. Szew spawany wzdłużny podlega rozciąganiu osiowemu – siłom rozciągającym, które próbują rozdzielić szew wzdłuż jego długości. Natomiast szwy spawane okrężne podlegają naprężeniom obwodowym, które zazwyczaj mają większą wartość. Jednak szew spawany wzdłużny pozostaje szczególnie narażony na zmęczenie i naprężenia cykliczne, ponieważ rurociągi rzadko pracują przy stałym ciśnieniu; ulegają one cyklowaniu podczas uruchamiania, zatrzymywania oraz zmian obciążenia. Takie obciążenie cykliczne powoduje gromadzenie się uszkodzeń w obszarze szwu spawanego wzdłużnego przez miesiące i lata, co potencjalnie może prowadzić do powstania pęknięć, jeśli jakość spawu jest niska lub jeśli materiał w pobliżu szwu spawanego wzdłużnego wykazuje obniżoną odporność na pękanie.
Zmienność właściwości materiału w pobliżu szwu spawanego wzdłużnego
Strefa otaczająca szew spawalniczy wzdłużny ulega zmianom termicznym i metalurgicznym, które modyfikują właściwości mechaniczne. Strefa wpływu ciepła w pobliżu szwu spawalniczego wzdłużnego może stać się krucha lub zmięknąć, w zależności od gatunku stali oraz prędkości chłodzenia. Stale wysokowytrzymałosciowe są szczególnie wrażliwe na ten efekt; nieodpowiednio kontrolowane ciepło wprowadzane podczas spawania powoduje powstanie twardej, kruchej strefy bezpośrednio obok szwu spawalniczego wzdłużnego. W połączeniu z cyklicznym obciążeniem ciśnieniowym osłabione obszary w pobliżu szwu spawalniczego wzdłużnego stają się koncentratorami naprężeń, w których pęknięcia powstają preferencyjnie. Inżynierowie muszą dobierać procedury spawalnicze oraz materiały podstawowe tak, aby zminimalizować degradację tych właściwości w okolicy szwu spawalniczego wzdłużnego, zapewniając tym samym długotrwałą niezawodność.
Jakość spawu, wady i ich wpływ na wydajność
Typowe wady występujące w szwie spawalniczym wzdłużnym
Warianty procesów wytwarzania i spawania powodują powstanie wad, takich jak porowatość, wtrącenia, niepełne przetopienie oraz pęknięcia na powierzchni szwu podłużnego. Porowatość w szwie podłużnym tworzy puste przestrzenie, które zmniejszają powierzchnię nośną obciążenia oraz skupiają naprężenia wokół obwodu jamy. Wtrącenia – cząstki niemetaliczne uwięzione w szwie podłużnym – działają jako koncentratory naprężeń i sprzyjają rozprzestrzenianiu się pęknięć pod wpływem obciążeń cyklicznych. Niepełne przetopienie w szwie podłużnym oznacza, że spoina nie łączy się w pełni z wewnętrzną powierzchnią rury, co zmniejsza efektywną grubość ścianki oraz tworzy koncentrację naprężeń przyspieszającą rozwój pęknięć zmęczeniowych. Te wady w szwie podłużnym są często niewidoczne gołym okiem i wymagają stosowania badań radiograficznych, inspekcji ultradźwiękowej lub innych zaawansowanych metod nieniszczącej oceny jakości, aby je wykryć.
Normy inspekcyjne i kryteria akceptacji
Normy branżowe, takie jak ASME, API i ISO, określają kryteria akceptacji definiujące maksymalny dopuszczalny rozmiar wad w szwie podłużnym dla różnych klas ciśnienia i warunków eksploatacji. Szew podłużny musi zostać zbadany, aby potwierdzić, że wymiary wad pozostają poniżej tych progów. Większe wady w szwie podłużnym zmniejszają zapas bezpieczeństwa i skracają przewidywaną żywotność eksploatacyjną, czasem drastycznie. Ścisłe protokoły inspekcyjne stosowane w trakcie produkcji do szwu podłużnego wykrywają wady na wczesnym etapie, umożliwiając ich naprawę lub odrzucenie rury przed wprowadzeniem jej do eksploatacji. Regularne badania eksploatacyjne szwu podłużnego monitorują wzrost pęknięć i wspomagają prognozowanie pozostałej żywotności rurociągu, co pozwala na planowanie konserwacji w sposób proaktywny.
Warunki eksploatacyjne oraz podatność szwu podłużnego
Cyklowanie temperatury oraz zmęczenie spoiny
Rurociągi działające w środowiskach poddawanych cyklicznym zmianom temperatury — takich jak usługi kriogeniczne, zastosowania odzysku ciepła lub systemy o sezonowych wahaniach zapotrzebowania — wywierają powtarzające się naprężenia termiczne na szwie długościowym. Każda zmiana temperatury powoduje różnicę w rozszerzaniu się i kurczeniu się metalu spawanego oraz materiału podstawowego, generując naprężenia cykliczne, które gromadzą się przez tysiące cykli. Szew długościowy staje się stopniowo słabszy w miarę gromadzenia się cykli zmęczenia termicznego, co ostatecznie prowadzi do inicjacji pęknięcia. Usługi wysokociśnieniowe z udziałem wodoru wiążą się z dodatkowym ryzykiem, ponieważ wodór może dyfuzować do mikrostruktury szwu długościowego, powodując pękanie wspomagane wodorem poprzez proces zwany kruchością wodorową. Właściwe cieplne obróbki po spawaniu oraz dobór materiałów zmniejszają tę podatność szwu długościowego.
Korozja i degradacja szwu długościowego
Skład chemiczny i mikrostruktura podłużnego szwu spawanego często różnią się od materiału podstawowego, tworząc parę galwaniczną, która przyspiesza korozję na granicy szwu. Środki korozyjne – mieszaniny gazu kwaśnego, woda morska lub roztwory kwasowe – preferencyjnie atakują podłużny szew spawany, powodując jego utonienie i powstawanie koncentracji naprężeń. Pęknięcie korozji napięciowej (SCC) występuje, gdy podłużny szew spawany jest jednoczesnym narażony na naprężenia rozciągające i środowisko korozyjne, co prowadzi do nagłego, kruchego zniszczenia bez wcześniejszych ostrzeżeń. Dobór stopów odpornych na korozję, stosowanie powłok ochronnych oraz kontrola poziomu naprężeń eksploatacyjnych pomagają ograniczyć uszkodzenia korozji podłużnego szwu spawanego. Systemy ochrony katodowej oraz inhibitory korozji dalszym stopniem wydłużają czas użytkowania podłużnego szwu spawanego w agresywnych środowiskach chemicznych.
Optymalizacja projektu i wzmacnianie wydajności
Specyfikacja i kontrola procedury spawania
Optymalizacja szwu spawalniczego wzdłużnego zaczyna się od szczegółowej specyfikacji procedury spawania (WPS), która kontroluje ilość wprowadzanego ciepła, szybkość chłodzenia, skład metalu dodatkowego oraz temperaturę podgrzewania przed spawaniem. Procedura spawania szwu wzdłużnego musi zapewniać równowagę między wymaganiami dotyczącymi przenikania i stopienia a koniecznością minimalizacji twardości strefy wpływanej ciepłem oraz zapewnieniem wystarczającej odporności udarowej. Spawanie wieloprzebiegowe szwu wzdłużnego umożliwia lepszą kontrolę cykli termicznych, ale zwiększa koszty pracy. Zautomatyzowane procesy spawania stosowane do szwu wzdłużnego często dają bardziej spójne rezultaty niż metody ręczne, co zmniejsza prawdopodobieństwo wystąpienia wad. Kwalifikowani spawacze oraz ścisłe przestrzeganie procedur są niezbędne, ponieważ jakość szwu wzdłużnego ma bezpośredni wpływ na niezawodność rurociągu oraz jego zapasy bezpieczeństwa.
Wybór materiału i zgodność
Wybór odpowiedniego materiału rury i metalu dodatkowego wpływa na wydajność szwu podłużnego w warunkach eksploatacji. Stale o niższej wytrzymałości charakteryzują się zazwyczaj lepszą spawalnością oraz odpornością udarnościową szwu podłużnego, podczas gdy stale wysokowytrzymałosciowe wymagają starannego kontrolowania procesu, aby uniknąć stref kruchych w pobliżu szwu podłużnego. Dostosowanie składu metalu dodatkowego do materiału podstawowego zapewnia, że szew podłużny posiada właściwości zgodne z rurą, minimalizując skutki korozji galwanicznej oraz koncentracji naprężeń. Dwufazowe stopy stalowe nierdzewne oraz stopy niklu oferują doskonałą odporność na korozję, zwiększając trwałość szwu podłużnego w surowych środowiskach chemicznych, choć wiąże się to z wyższymi kosztami materiałowymi. Przeprowadzanie badań materiałowych oraz konsultacje z inżynierami spawalnikami pomagają określić optymalne połączenie materiałów dla każdej aplikacji szwu podłużnego.
Często zadawane pytania
Jaka jest główna funkcja szwu podłużnego w systemach rurociągów?
Podłużna szwu spawalny łączy dwie krawędzie ciała rury wzdłuż jej długości i odpowiada za zawieranie ciśnienia wewnętrznego oraz przekazywanie obciążeń osiowych. Szew spawalny biegnie równolegle do osi rury i musi wytrzymać naprężenie okręgowe podczas wewnętrznego ciśnienia, a także rozciąganie wzdłużne podczas rozszerzania termicznego i obciążenia zewnętrznego. Jego nieuszkodzoność jest podstawą zawierania ciśnienia oraz niezawodności konstrukcyjnej przez cały okres eksploatacji rurociągu.
W jaki sposób wady w podłużnym szwie spawalnym wpływają na bezpieczeństwo rurociągu?
Wady takie jak porowatość, pęknięcia lub niepełne przetopienie w szwie spawania podłużnego powodują koncentrację naprężeń, co zmniejsza skuteczną powierzchnię nośną i przyspiesza rozwój pęknięć zmęczeniowych. W warunkach cyklicznego obciążenia ciśnieniem te wady rozszerzają się i rozprzestrzeniają, co potencjalnie prowadzi do nagłego pęknięcia bez ostrzeżenia. Regularne inspekcje szwu spawania podłużnego oraz przestrzeganie norm akceptacji wad są kluczowe dla zapewnienia bezpiecznej eksploatacji i zapobiegania katastrofalnym awariom.
Czy regularna konserwacja może poprawić wydajność szwu spawania podłużnego w starszych rurociągach?
Tak, utrzymanie zapobiegawcze, w tym monitorowanie korozji, inspekcja szwu podłużnego w trakcie eksploatacji oraz stosowanie powłok ochronnych lub inhibitorów, może wydłużyć czas użytkowania starszych rurociągów. Identyfikacja i dokumentowanie rozrostu istniejących wad w szwie podłużnym pozwala operatorom zaplanować naprawy lub wymianę przed wystąpieniem awarii. Obróbka cieplna zmniejszająca naprężenia oraz systemy ochrony katodowej dalszym stopniem wspierają zachowanie integralności szwu podłużnego przez dziesięciolecia eksploatacji.