 EN

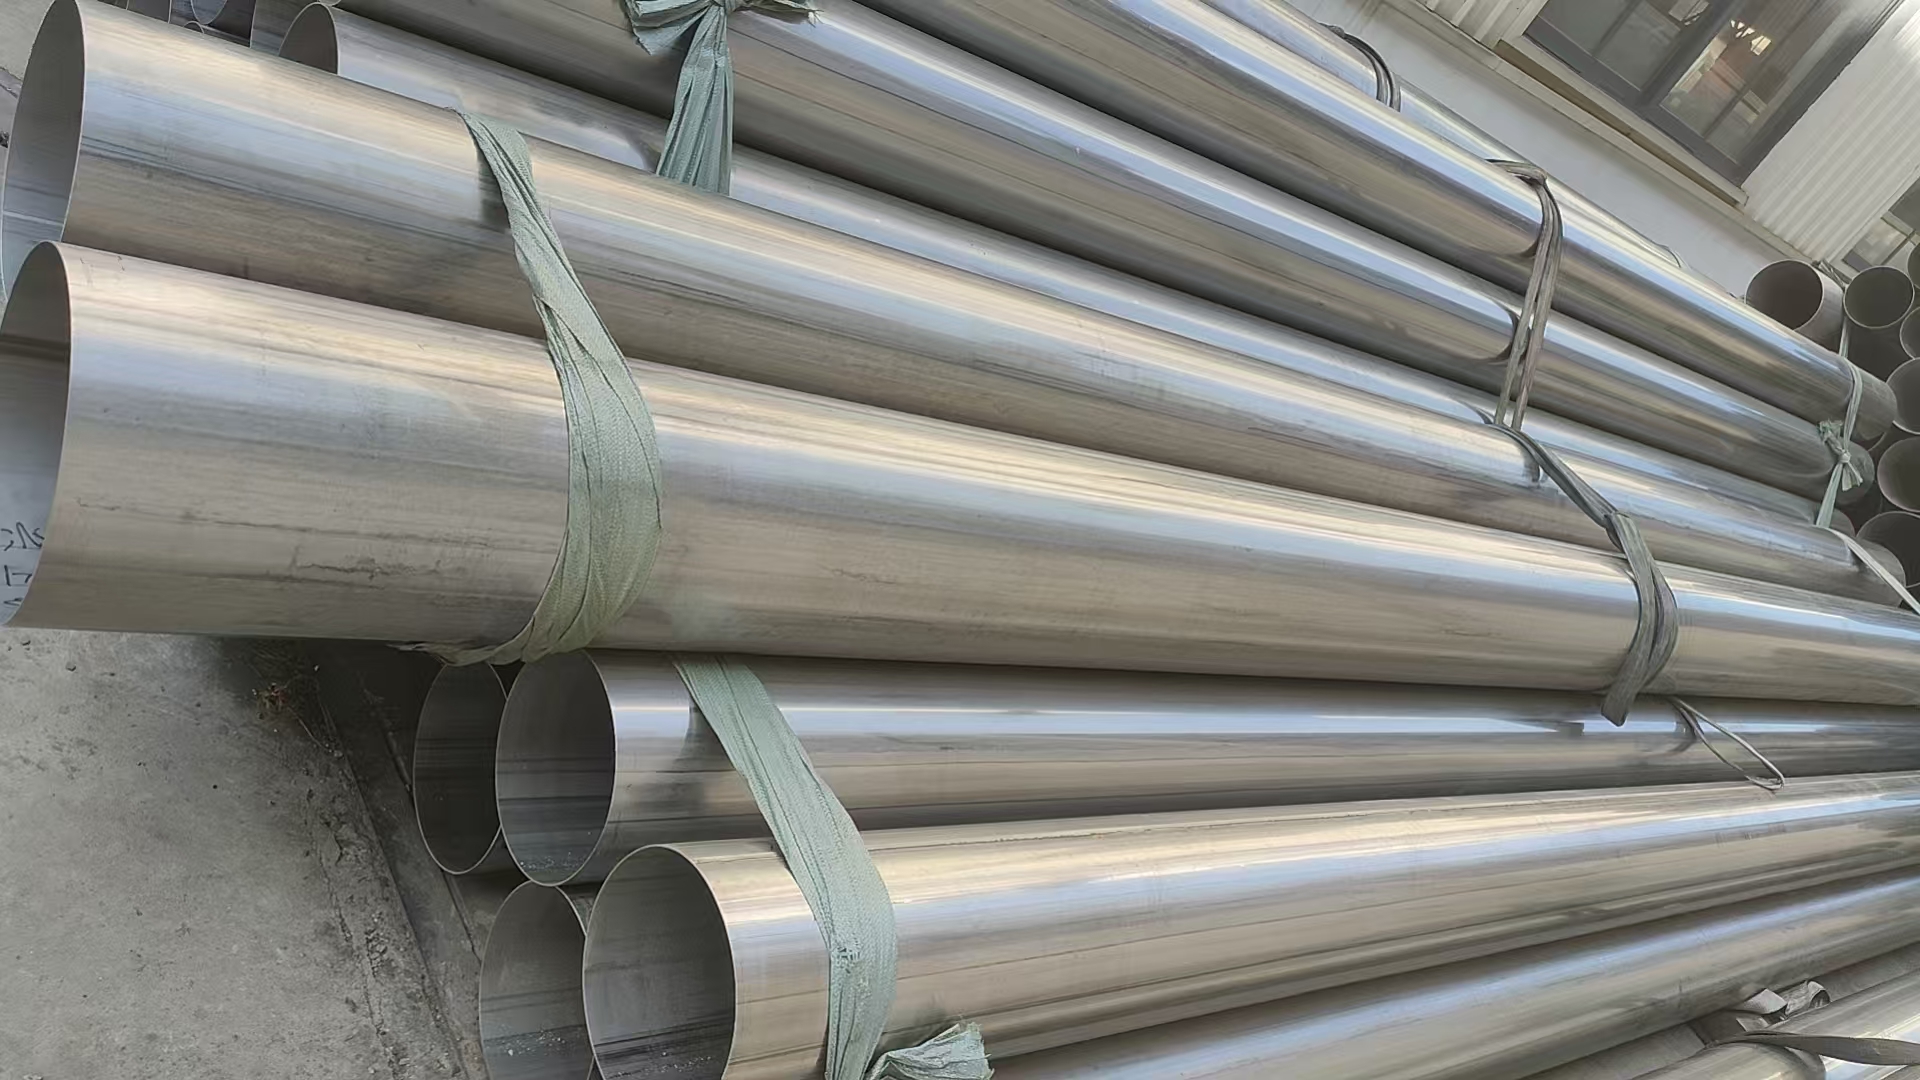
Trh lodní svářecí šev představuje kritický konstrukční prvek, který přímo určuje chování potrubí za tlaku, cyklických teplotních změn a v korozivních prostředích. Pochopení tohoto vztahu mezi návrhem podélného svarového švu a výkonem potrubí je nezbytné pro inženýry, správce zařízení a odborníky na nákup, kteří specifikují nebo udržují potrubní systémy v náročných průmyslových aplikacích. Podélný svarový šev běží rovnoběžně s osou potrubí a při provozu nese významné axiální napětí, čímž se jeho kvalita a celistvost stávají základními faktory celkové spolehlivosti systému.

Provozníci potrubí čelí stále většímu tlaku, aby maximalizovali životnost zařízení a zároveň minimalizovali náklady na údržbu a bezpečnostní rizika. Podélný svarový šev hraje klíčovou roli při dosažení této rovnováhy, protože přenáší nejvyšší obvodové napětí a podélné zatížení přenášené stěnou potrubí. Důkladně navržený a správně provedený podélný svarový šev zlepšuje udržení tlaku, prodlužuje životnost zařízení a snižuje riziko katastrofálního selhání, které by mohlo vést k environmentální škodě, výpadku výroby nebo bezpečnostním incidentům.
Rozdělení strukturálního zatížení a geometrie podélného svarového švu
Rozdělení tlaku podél podélného svarového švu
Když se uvnitř potrubí hromadí vnitřní tlak, napětí se nerovnoměrně rozděluje po stěně potrubí v závislosti na poloze a konstrukci podélného svarového švu. Podélný svarový šev je namáhán tahem v ose – tahovými silami, které se snaží šev podél jeho délky roztrhnout. Naopak obvodové svary jsou namáhány kruhovým napětím, jehož velikost je obvykle vyšší. Přesto zůstává podélný svarový šev velmi citlivý na únavu a cyklické napětí, protože potrubí zřídka pracují za stálého tlaku; dochází k cyklickým změnám při startu, zastavení a změnách zatížení. Toto cyklické namáhání postupně hromadí poškození podélného svarového švu po měsíce a roky a může vést ke vzniku trhlin, pokud je kvalita svaru narušena nebo pokud materiál v blízkosti podélného svarového švu vykazuje sníženou houževnatost.
Rozdíly ve vlastnostech materiálu v blízkosti podélného svarového švu
Oblast kolem podélné svařovací švy prochází tepelnými a metalurgickými změnami, které mění mechanické vlastnosti. Zóna ovlivněná teplem v blízkosti podélné svařovací švy se může stát křehkou nebo měkkou, v závislosti na třídě oceli a rychlosti chlazení. Vysokopevnostní oceli jsou na tento jev zvláště citlivé; špatně kontrolovaný tepelný příkon při svařování vytvoří tvrdou, křehkou oblast vedle podélné svařovací švy. Pokud se tyto oslabené oblasti v blízkosti podélné svařovací švy kombinují s cyklickým tlakovým zatížením, stávají se místy koncentrace napětí, kde se trhliny preferenčně vznikají. Inženýři musí vybrat svařovací postupy a základní materiály tak, aby minimalizovaly tento úbytek vlastností v okolí podélné svařovací švy a zajistily dlouhodobou spolehlivost.
Kvalita svaru, vady a jejich vliv na výkon
Běžné vady uvnitř podélné svařovací švy
Různé technologie výroby a svařování způsobují výskyt vad, jako jsou pórovitost, nekovové vměsky, nedostatečné proniknutí svaru a povrchové trhliny přímo v podélném svarovém švu. Pórovitost v podélném svarovém švu vytváří dutiny, které snižují nosnou plochu a soustřeďují napětí po obvodu dutiny. Ne-kovové vměsky – částice nekovového materiálu uvězněné v podélném svarovém švu – působí jako koncentrátory napětí a podporují šíření trhlin za cyklického zatížení. Nedostatečné proniknutí svaru v podélném svarovém švu znamená, že svar není zcela spojen s vnitřním povrchem potrubí, čímž se snižuje účinná tloušťka stěny a vzniká koncentrace napětí, jež urychluje růst únavových trhlin. Tyto vady v podélném svarovém švu jsou často neviditelné pouhým okem a jejich detekce vyžaduje rentgenové zkoušení, ultrazvukovou kontrolu nebo jiné pokročilé metody nedestruktivního zkoušení.
Normy pro kontrolu a kritéria přijatelnosti
Průmyslové normy, jako jsou ASME, API a ISO, stanovují kritéria přijatelnosti, která definují maximální povolenou velikost vady v podélném svarovém švu pro různé třídy tlaku a provozní podmínky. Podélný svarový šev je nutné zkontrolovat, aby se zajistilo, že rozměry vad zůstávají pod těmito hranicemi. Větší vady v podélném svarovém švu snižují bezpečnostní mez a zkracují očekávanou životnost, někdy dokonce výrazně. Přísnější kontrolní postupy aplikované na podélný svarový šev během výroby umožňují včasně odhalit vady a provést opravu nebo odmítnutí trubky ještě před jejím uvedením do provozu. Pravidelné provozní kontroly podélného svarového švu sledují růst trhlin a pomáhají předpovídat zbývající životnost potrubí, čímž umožňují proaktivní plánování údržby.
Provozní podmínky a zranitelnost podélného svarového švu
Cyklické změny teploty a únavové poškození svaru
Potrubí provozovaná v prostředích s tepelným cyklováním – například v kryogenních aplikacích, systémech pro zpětné získávání tepla nebo v systémech s kolísající sezónní poptávkou – působí opakované tepelné namáhání na podélný svarový šev. Každá změna teploty způsobuje rozdílnou tepelnou roztažnost a smrštěnost mezi svarovým kovem a základním materiálem, čímž vzniká cyklická deformace, která se hromadí po tisících cyklech. Podélný svarový šev se postupně oslabuje s rostoucím počtem tepelných únavových cyklů a nakonec dochází k vzniku trhlin. Služby s vysokotlakým vodíkem představují další riziko, protože vodík může pronikat do mikrostruktury podélného svarového švu a způsobovat trhliny podporované vodíkem prostřednictvím procesu známého jako vodíkové křehnutí. Správné tepelné zpracování po svařování a výběr vhodného materiálu snižují tuto zranitelnost podélného svarového švu.
Korozní degradace a degradace podélného svarového švu
Složení a mikrostruktura podélného svarového švu se často liší od základního materiálu, čímž vzniká galvanický článek, který urychluje korozi na rozhraní svaru. Korozivní kapaliny – směsi kyselého plynu, mořská voda nebo kyselé roztoky – preferenčně napadají podélný svarový šev, čímž zeslabují stěnu a vytvářejí koncentrace napětí. Mezní koroze napětím (SCC) nastává, je-li podélný svarový šev současně vystaven tahovému napětí a korozivnímu prostředí, což vede k náhlému, křehkému porušení bez předchozího varování. Výběr slitin odolných proti korozi, aplikace ochranných povlaků a řízení úrovně provozního napětí všechny pomáhají zmírnit korozní poškození podélného svarového švu. Katodické ochranné systémy a korozní inhibitory dále prodlužují životnost podélného svarového švu v agresivních chemických prostředích.
Optimalizace návrhu a zvýšení výkonu
Specifikace a řízení svařovacího postupu
Optimalizace podélného svarového švu začíná podrobnou specifikací svařovacího postupu (WPS), která řídí vstup tepla, rychlost chlazení, složení přídavného materiálu a teplotu předehřevu. Postup pro podélný svarový šev musí vyvážit požadavky na proniknutí a slévání proti nutnosti minimalizovat tvrdost tepelně ovlivněné zóny a zajistit dostatečnou houževnatost. Víceprůchodové svařování podélného svarového švu umožňuje lepší kontrolu tepelného cyklování, avšak zvyšuje náklady na práci. Automatizované svařovací procesy použité na podélný svarový šev často poskytují konzistentnější výsledky než ruční metody, čímž se snižuje pravděpodobnost výskytu vad. Kvalifikovaní svářeči a přísné dodržování postupů jsou nezbytné, protože kvalita podélného svarového švu přímo ovlivňuje spolehlivost potrubí a bezpečnostní rezervy.
Výběr materiálu a slučitelnost
Výběr správného materiálu potrubí a přídavného kovu ovlivňuje výkon podélného svarového švu za provozních podmínek. Oceli nižší pevnosti obecně vykazují lepší svařitelnost a houževnatost v podélném svarovém švu, zatímco u ocelí vyšší pevnosti je nutné pečlivě řídit svařovací proces, aby se zabránilo vzniku křehkých zón v blízkosti podélného svarového švu. Shoda složení přídavného kovu s materiálem základního kovu zajistí, že podélný svarový šev bude mít vlastnosti kompatibilní s potrubím, čímž se minimalizují účinky galvanické koroze a koncentrace napětí. Dvoufázové nerezové oceli a niklové slitiny nabízejí vynikající odolnost proti korozi, což zvyšuje trvanlivost podélného svarového švu v náročných chemických prostředích, avšak za vyšší náklady na materiál. Provádění zkoušek materiálů a konzultace se specialisty na svařování pomáhají identifikovat optimální kombinaci materiálů pro každé použití podélného svarového švu.
Často kladené otázky
Jaká je hlavní funkce podélného svarového švu v potrubních systémech?
Podélný svarový šev spojuje dvě okraje těla potrubí podél jeho délky a zajišťuje udržení vnitřního tlaku i přenos axiálních zatížení. Podélný svarový šev běží rovnoběžně s osou potrubí a musí odolávat jak kruhovému napětí vznikajícímu při vnitřním tlaku, tak podélnému tahovému napětí vznikajícímu při tepelné roztažnosti a vnějším zatížení. Jeho neporušenost je zásadní pro udržení tlaku i pro strukturální spolehlivost po celou dobu provozu potrubí.
Jak ovlivňují poruchy v podélném svarovém švu bezpečnost potrubí?
Defekty, jako jsou pórovitost, trhliny nebo neúplné propálení podélného svarového švu, způsobují koncentraci napětí, která snižuje efektivní nosnou plochu a urychluje růst únavových trhlin. Při cyklickém zatížení tlakem se tyto defekty rozšiřují a šíří, což může vést k náhlému prasknutí bez varování. Pravidelná kontrola podélného svarového švu a dodržování norem pro přijatelnost defektů jsou klíčové pro udržení bezpečného provozu a předcházení katastrofálním poruchám.
Může pravidelná údržba zlepšit výkon podélného svarového švu ve stárnutích potrubních systémech?
Ano, preventivní údržba včetně monitorování koroze, průběžních kontrol podélného svaru během provozu a aplikace ochranných povlaků nebo inhibitorů může prodloužit životnost stárnoucích potrubí. Identifikace a dokumentace růstu stávajících vad v podélném svaru umožňuje provozovatelům naplánovat opravy nebo výměnu ještě před výskytem poruchy. Zpracování ke snížení napětí a systémy katodické ochrany dále pomáhají udržet integritu podélného svaru po desítky let provozu.