 EN

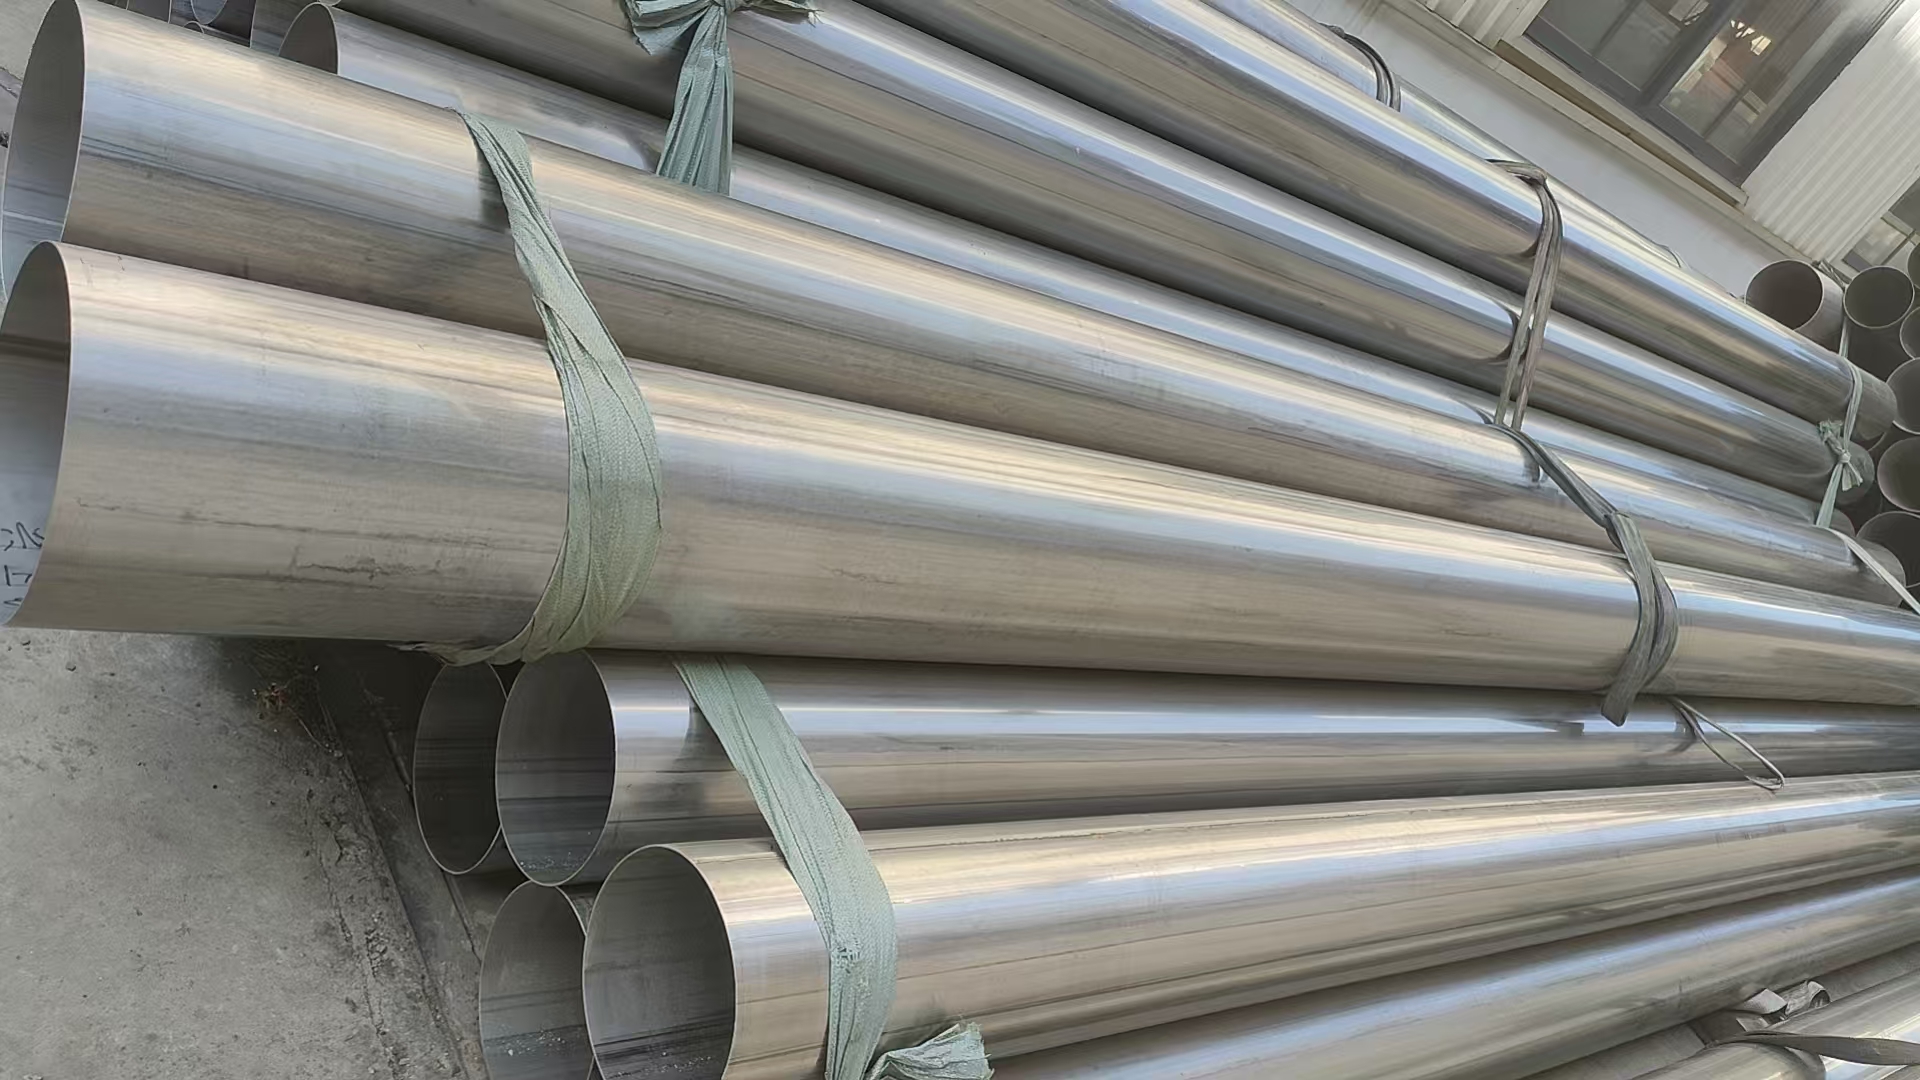
Markkina pituudessa menevä lasivartalo on kriittinen rakenteellinen elementti, joka määrittää suoraan, miten putkistot toimivat paineen, lämpötilan vaihteluiden ja syövyttävien ympäristöjen vaikutuksesta. Tämän suhteen ymmärtäminen – eli pitkittäisen hitsaussauman suunnittelun ja putkiston suorituskyvyn välinen suhde – on välttämätöntä insinööreille, laitosten hoitajille ja hankintaprosesseja vastaaville ammattilaisille, jotka määrittelevät tai huoltavat putkistojärjestelmiä vaativissa teollisuussovelluksissa. Pitkittäinen hitsaussauma kulkee putken akselin suuntaisesti ja kantaa merkittäviä aksiaalisia jännityksiä käytön aikana, mikä tekee sen laadusta ja eheystä perustavanlaatuisen tekijän koko järjestelmän luotettavuudelle.

Putkijohtojen käyttäjät kohtaavat yhä suurempaa painetta maksimoida palveluelin samalla kun huoltokustannukset ja turvallisuusriskit minimoituvat. Pituussuuntainen hitsaussauma on keskeisessä asemassa tässä tasapainossa, koska se kantaa suurimman kehän suuntaisen jännityksen ja pituussuuntaiset kuormat, jotka siirtyvät putken seinämän kautta. Hyvin suunniteltu ja oikein tehty pituussuuntainen hitsaussauma parantaa paineen sisältämistä, pidentää varaston elinikää ja vähentää katastrofaalisen vaurion riskiä, joka voisi johtaa ympäristövahinkoihin, tuotannon pysähtymiseen tai turvallisuusonnettomuuksiin.
Rakenteellinen kuorman jakautuminen ja pituussuuntaisen hitsaussauman geometria
Paineen jakautuminen pituussuuntaisen hitsaussauman pituudella
Kun putken sisällä muodostuu painetta, jännitys jakautuu epätasaisesti putken seinämän yli sen mukaan, miten pituussuuntainen hitsaussauma on sijoitettu ja rakennettu. Pituussuuntainen hitsaussauma kokee aksiaalista vetojännitystä – vetäviä voimia, jotka pyrkivät erottamaan hitsausta sen pituussuunnassa. Sen sijaan kehän suuntaiset hitsaukset kokevat renkaanmuotoista jännitystä, joka on yleensä suurempaa suuruudeltaan. Kuitenkin pituussuuntainen hitsaussauma säilyy erityisen altis väsymiselle ja vaihtuvajännitykselle, koska putket harvoin toimivat vakion paineen alaisena; ne käyvät läpi sykliä käynnistys- ja pysäytysvaiheissa sekä kuormitusten vaihteluissa. Tämä syklinen kuormitus kertyy pituussuuntaisen hitsaussauman alueelle kuukausien ja vuosien aikana ja voi johtaa halkeaman syntymiseen, jos hitsausta ei ole tehty riittävän laadukkaasti tai jos materiaali pituussuuntaisen hitsaussauman vieressä on heikentynyt sitkeydeltään.
Materiaalin ominaisuuksien vaihtelu pituussuuntaisen hitsaussauman läheisyydessä
Alue, joka ympäröi pituussuuntaista hitsaussaumaa, kokee lämpö- ja metallurgisia muutoksia, jotka muuttavat mekaanisia ominaisuuksia. Lämpövaikutettu alue pituussuuntaisen hitsaussauman läheisyydessä voi muuttua haurkaaksi tai pehmenemään riippuen teräslajista ja jäähdytysnopeudesta. Korkealujuusteräkset ovat erityisen herkkiä tälle ilmiölle; huonosti ohjattu lämpöteho hitsauksen aikana luo kovaa ja haurasta aluetta pituussuuntaisen hitsaussauman vieressä. Kun tällaiset heikentyneet alueet pituussuuntaisen hitsaussauman läheisyydessä yhdistetään syklisten painekuormitusten kanssa, ne toimivat jännityskeskittiminä, joissa halkeamat alkavat eteenpäin suosituimmin. Insinöörien on valittava hitsausmenetelmät ja perusmateriaalit, jotka vähentävät tätä ominaisuuksien heikkenemistä pituussuuntaisen hitsaussauman ympärillä varmistaakseen pitkäaikaisen luotettavuuden.
Hitsausta laatu, virheet ja suorituskyvyn vaikutus
Yleisimmät virheet pituussuuntaisessa hitsaussaumassa
Valmistus- ja hitsausprosessien vaihtelut aiheuttavat puutteita, kuten ilmakuplia, epämetallisimpia seoksia, epätäydellistä läpikuultavuutta ja pinnan halkeamia pitkittäiseen hitsausnaulakseen. Ilmakuplat pitkittäisessä hitsausnaulaksessa muodostavat tyhjiöitä, jotka pienentävät kuormitettavaa aluetta ja keskittävät jännitystä kuplan reunan ympärille. Epämetalliset hiukkaset, jotka jäävät kiinni pitkittäiseen hitsausnaulakseen, toimivat jännityksen kohottajina ja edistävät halkeamien etenemistä syklisen kuormituksen vaikutuksesta. Epätäydellinen läpikuultavuus pitkittäisessä hitsausnaulaksessa tarkoittaa, että hitsaus ei sulautu täysin putken sisäpinnan kanssa, mikä vähentää tehollista seinämäpaksuutta ja luo jännityskeskittymän, joka kiihdyttää väsymishalkeamien kasvua. Nämä puutteet pitkittäisessä hitsausnaulaksessa ovat usein näkymättömiä paljaalla silmällä, joten niiden havaitsemiseen vaaditaan säteilytustestausta, ultraäänitarkastelua tai muita edistyneitä tuotantovälisiä tutkimusmenetelmiä.
Tarkastusstandardit ja hyväksyntäkriteerit
Teollisuuden standardit, kuten ASME, API ja ISO, määrittelevät hyväksyntäkriteerit, jotka määrittelevät suurimman sallitun vian koon pituussuuntaisessa hitsaussaumassa eri paineluokkien ja käyttöolosuhteiden osalta. Pitkittäistä hitsaussaumaa on tarkastettava varmistaakseen, että vikojen mitat pysyvät näiden kynnysten alapuolella. Suuremmat viat pituussuuntaisessa hitsaussaumassa vähentävät turvamarginaalia ja lyhentävät odotettua käyttöikää, joskus jopa merkittävästi. Tiukemmat tarkastusprotokollat, joita sovelletaan pituussuuntaiseen hitsaussaumaan valmistuksen aikana, havaitsevat viat varhaisessa vaiheessa, mikä mahdollistaa korjauksen tai hylkäämisen ennen putken ottamista käyttöön. Säännöllinen käytössä olevan putken pituussuuntaisen hitsaussauman tarkastus seuraa halkeamien kasvua ja auttaa ennustamaan putkijohdon jäljellä olevaa käyttöikää, mikä mahdollistaa ennakoivan huollon suunnittelun.
Käyttöolosuhteet ja pituussuuntaisen hitsaussauman alttius
Lämpötilan vaihtelu ja hitsausväsymys
Putket, jotka toimivat lämpövaihteluympäristöissä – kuten kryogeenisissä sovelluksissa, lämmön talteenottosovelluksissa tai järjestelmissä, joiden kysyntä vaihtelee vuodenajan mukaan – aiheuttavat toistuvia lämpöjännityksiä pituussuuntaiseen hitsaussaumaan. Jokainen lämpötilan muutos aiheuttaa erilaista laajenemista ja kutistumista hitsausmetallin ja perusmateriaalin välillä, mikä synnyttää syklistä muodonmuutosta, joka kertyy tuhansien kierrosten aikana. Pituussuuntainen hitsaussauma heikkenee vähitellen, kun näitä lämpöväsymyskierroksia kertyy, mikä lopulta saa aikaan halkeamien syntymisen. Korkeapaineiset vetysovellukset aiheuttavat lisäriskejä, koska vety voi diffundoitua pituussuuntaisen hitsaussauman mikrorakenteeseen ja aiheuttaa vetyyn perustuvaa halkeilua prosessin kautta, jota kutsutaan vetyhaurastumiseksi. Oikea hitsauksen jälkeinen lämpökäsittely ja materiaalin valinta vähentävät tätä alttiutta pituussuuntaisessa hitsaussaumassa.
Korroosio ja pituussuuntaisen hitsaussauman rappeutuminen
Pituussuuntainen hitsausnahto kemiallinen koostumus ja mikrorakenne poikkeavat usein perusmateriaalista, mikä muodostaa galvaanisen parin, joka kiihdyttää korroosiota hitsausliitoksen kohdalla. Syövyttävät nesteet – happamat kaasuseokset, merivesi tai happamat liuokset – hyökkäävät eteenpäin pituussuuntaisen hitsausnahto vastaan, mikä ohentaa seinämää ja aiheuttaa jännityskeskittymiä. Jännityskorroosiorakojen (SCC) syntymiseen vaaditaan, että pituussuuntainen hitsausnahto altistuu samanaikaisesti vetojännitykselle ja syövyttävälle ympäristölle, mikä johtaa äkkinäiseen, haurashaastoon ilman varoitusmerkkejä. Korroosionkestävien seosten valinta, suojapinnoitteiden käyttö ja käyttöjännitysten hallinta auttavat kaikki lieventämään korroosiovaurioita pituussuuntaisessa hitsausnahtossa. Katodinen suojausjärjestelmä ja korroosioinhibiittorit pidentävät lisäksi pituussuuntaisen hitsausnahto palveluikää aggressiivisissa kemiallisissa ympäristöissä.
Suunnittelun optimointi ja suorituskyvyn parantaminen
Hitsausmenetelmän määrittely ja valvonta
Pitkittäisen hitsausnauman optimointi alkaa yksityiskohtaisesta hitsausmenetelmän määrittelystä (WPS), joka ohjaa lämpötehon, jäähdytysnopeuden, täyteliusan koostumuksen ja esilämmityslämpötilan säätöä. Pitkittäisen hitsausnauman menetelmän on tasapainotettava tunkeutumis- ja sulautumisvaatimukset lämpövaikutusalueen kovuuden minimointiin ja riittävän sitkeyden varmistamiseen tähtäävien vaatimusten kanssa. Monikerroksinen hitsaus pitkittäiselle hitsausnaumalle mahdollistaa paremman lämpötilasyklien hallinnan, mutta se lisää työvoimakustannuksia. Automatisoidut hitsausmenetelmät, joita sovelletaan pitkittäiseen hitsausnaumaan, tuottavat usein yhtenäisempiä tuloksia kuin manuaaliset menetelmät, mikä vähentää virheiden todennäköisyyttä. Kelpoiset hitsaajat ja tiukka menetelmän noudattaminen ovat välttämättömiä, koska pitkittäisen hitsausnauman laatu vaikuttaa suoraan putkilinjan luotettavuuteen ja turvallisuusvaroihin.
Materiaalin valinta ja yhteensopivuus
Oikean putkimateriaalin ja täyteaineen valinta vaikuttaa siihen, kuinka hyvin pituussuuntainen hitsaussauma kestää käyttöolosuhteita. Alhaisemman lujuuden teräkset yleensä osoittavat parempaa hitsattavuutta ja sitkeyttä pituussuuntaisessa hitsaussaumassa, kun taas korkealujuus-teräkset vaativat tarkkaa säätöä, jotta vältetään hauraita alueita pituussuuntaisen hitsaussauman läheisyydessä. Täyteaineen koostumuksen sovittaminen perusmateriaaliin varmistaa, että pituussuuntainen hitsaussauma omaa ominaisuuksia, jotka ovat yhteensopivia putken kanssa, mikä vähentää galvaanista korroosiota ja jännityskeskittymiä. Sekoiteräkset ja nikkeli-seokset tarjoavat erinomaista korrosionkestävyyttä ja parantavat pituussuuntaisen hitsaussauman kestävyyttä kovissa kemiallisissa ympäristöissä, vaikka niiden materiaalikustannukset ovat korkeammat. Materiaalien testaaminen ja neuvottelut hitsaustekniikkojen kanssa auttavat tunnistamaan optimaalisen materiaaliyhdistelmän jokaiseen pituussuuntaisen hitsaussauman käyttöön.
UKK
Mikä on pituussuuntaisen hitsaussauman ensisijainen tehtävä putkijärjestelmissä?
Pituussuuntainen hitsaussauma yhdistää putken rungon kaksi reunaa sen pituussuunnassa ja vastaa sisäisen paineen säilyttämisestä sekä aksiaalisten kuormien siirtämisestä. Pituussuuntainen hitsaussauma kulkee putken akselin suuntaisesti ja sen on kestettävä sekä renkaanmuotoista jännitystä sisäisen paineen vaikutuksesta että pituussuuntaista vetojännitystä lämpölaajenemisen ja ulkoisten kuormien aikana. Sen eheys on perustavanlaatuinen paineen säilyttämiselle ja rakenteelliselle luotettavuudelle koko putkilinjan käyttöiän ajan.
Miten pituussuuntaiset hitsaussauman viallisuudet vaikuttavat putkilinjan turvallisuuteen?
Pintarakoja, halkeamia tai epätäydellistä läpikuultavuutta pitkittäisessä hitsausnaumassa aiheuttavat jännityskeskittymiä, jotka pienentävät tehollista kuormitettavaa aluetta ja kiihdyttävät väsymishalkeamien kasvua. Syklisen painekuorman vaikutuksesta nämä viallisuudet laajenevat ja leviävät, mikä voi johtaa äkilliseen rikkoutumiseen ilman varoituksia. Pitkittäisen hitsausnauman säännöllinen tarkastus ja viallisuuksien hyväksyntästandarttien noudattaminen ovat ratkaisevan tärkeitä turvalliselle toiminnalle ja katastrofaalisten vikojen estämiselle.
Voiko säännöllinen huolto parantaa pitkittäisen hitsausnauman suorituskykyä vanhentuvissa putkilinjoissa?
Kyllä, ennakoiva huolto, johon kuuluu korroosion seuranta, pitkittäisen hitsaussauman käytönaikainen tarkastus sekä suojaava pinnoite tai inhibiittori voidaan pidentää vanhenevien putkistojen käyttöikää. Olemassa olevien vikojen kasvun tunnistaminen ja dokumentointi pitkittäisessä hitsaussaumassa mahdollistaa toimintahäiriön ehkäisemisen suunnitellun korjauksen tai vaihdon avulla. Jännitysten purkamiseen tähtäävät käsittelyt ja katodinen suojausjärjestelmä auttavat lisäksi säilyttämään pitkittäisen hitsaussauman eheytta useiden vuosikymmenten ajan.