 EN

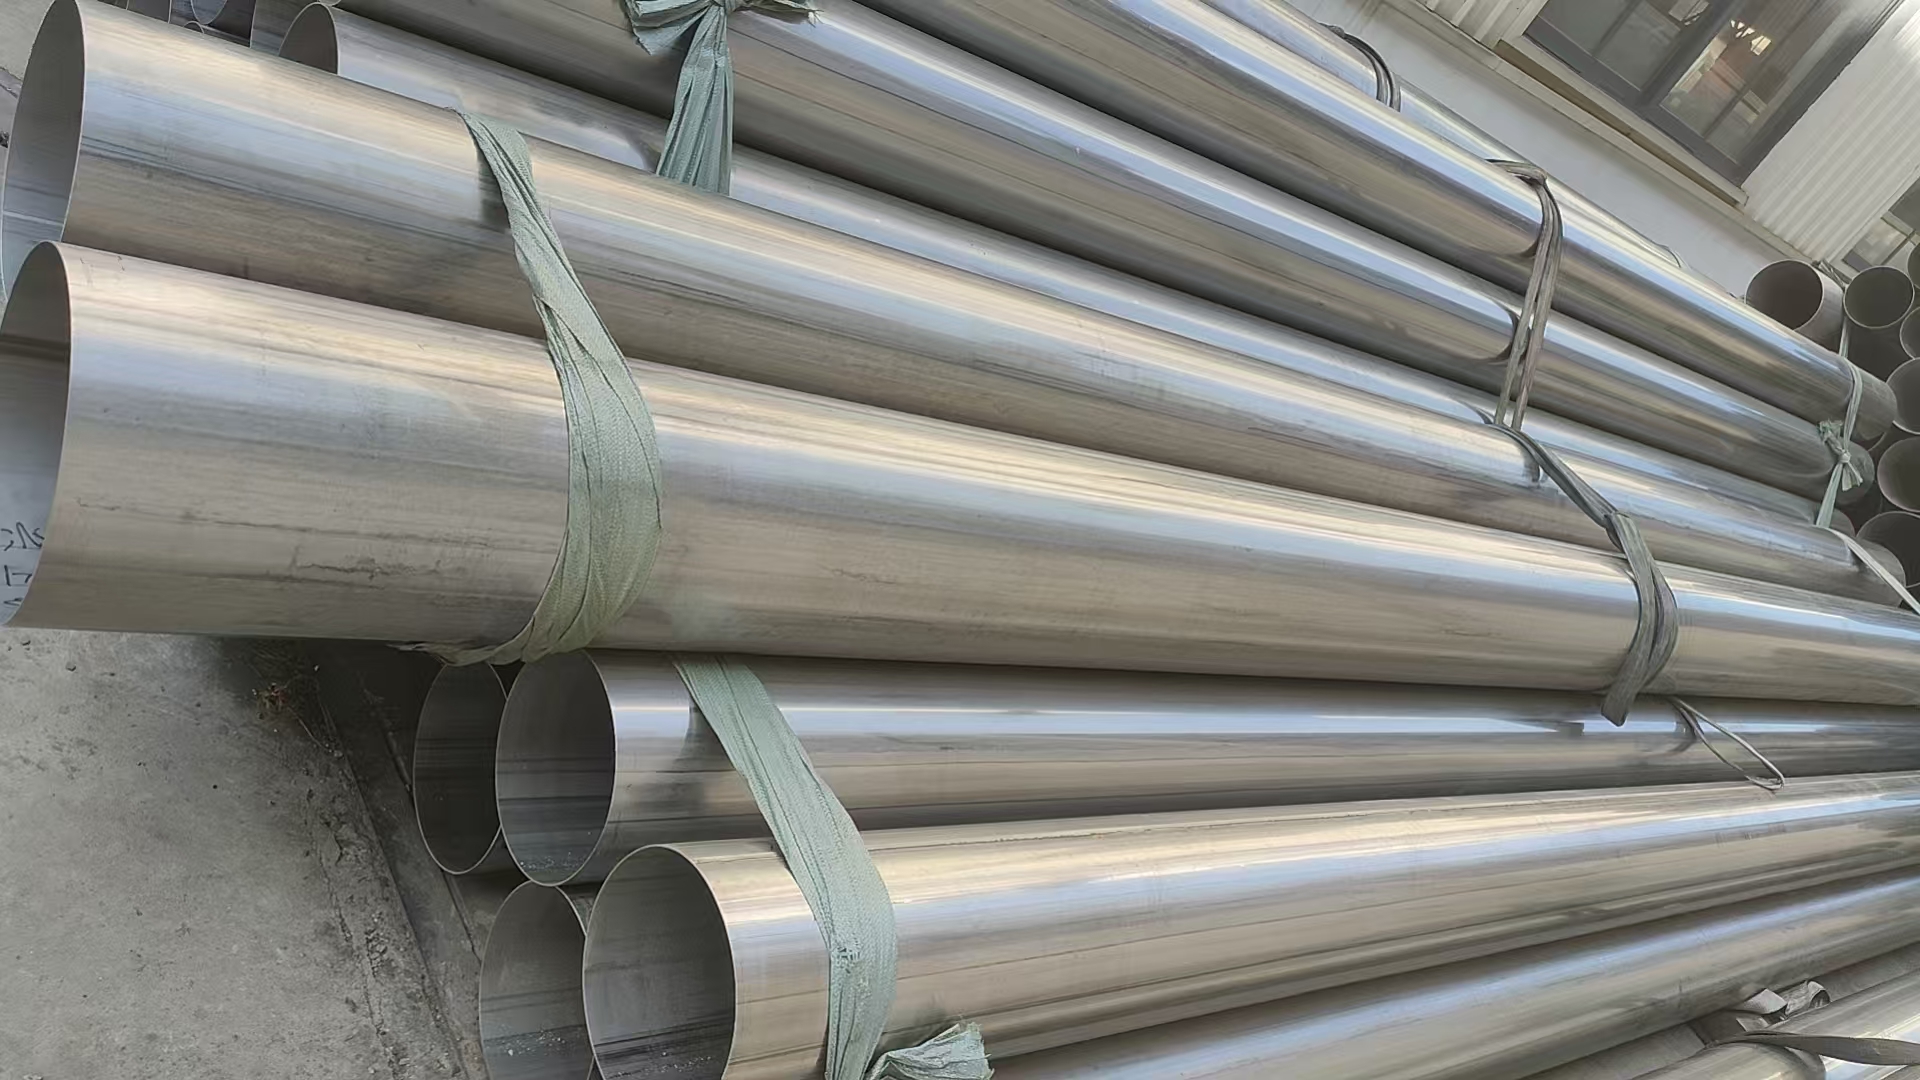
Trh dlhý svárovací šev predstavuje kritický štrukturálny prvok, ktorý priamo určuje, ako sa potrubia správajú pod tlakom, pri cykloch teploty a v korozívnych prostrediach. Porozumenie tohto vzťahu medzi návrhom pozdĺžneho zváraného švu a výkonom potrubia je nevyhnutné pre inžinierov, manažérov prevádzok a odborníkov na nákup, ktorí špecifikujú alebo udržiavajú potrubné systémy v náročných priemyselných aplikáciách. Pozdĺžny zváraný šev beží rovnobežne s osou potrubia a počas prevádzky pohlcuje významné osové napätia, čo robí jeho kvalitu a celistvosť základným predpokladom celkovej spoľahlivosti systému.

Prevádzkovatelia potrubí čelia stúpajúcemu tlaku, aby maximalizovali životnosť zariadenia a zároveň minimalizovali náklady na údržbu a bezpečnostné riziká. Pozdĺžne zvárané švy zohrávajú kľúčovú úlohu pri udržiavaní tejto rovnováhy, pretože absorbujú najvyšší obvodový napätie a pozdĺžne zaťaženie prenášané cez stenu potrubia. Dobre navrhnutý a správne vykonaný pozdĺžny zváraný šev zvyšuje schopnosť udržiavať tlak, predlžuje životnosť aktív a zníži riziko katastrofálneho zlyhania, ktoré by mohlo viesť k environmentálnym škodám, výpadkom výroby alebo bezpečnostným incidentom.
Rozloženie štrukturálneho zaťaženia a geometria pozdĺžneho zváraného švu
Rozloženie tlaku pozdĺž pozdĺžneho zváraného švu
Keď sa vnútorný tlak v potrubí zvyšuje, napätie sa nerovnomerne rozdeľuje po stene potrubia v závislosti od polohy a konštrukcie pozdĺžneho zváracieho švu. Pozdĺžny zvárací šev je vystavený osiálnemu ťahu – ťažným silám, ktoré sa snažia šev pozdĺž jeho dĺžky rozdeliť. Naopak, obvodové zváracie švy sú vystavené obvodovému napätiu, ktoré je zvyčajne vyššie v hodnote. Napriek tomu zostáva pozdĺžny zvárací šev veľmi citlivý na únavu a cyklické napätie, pretože potrubia zriedka prevádzkujú pri konštantnom tlaku; ich prevádzka sa cyklicky mení počas štartu, vypnutia a zmeny zaťaženia. Toto cyklické zaťaženie spôsobuje hromadenie poškodenia pozdĺžneho zváracieho švu počas mesiacov a rokov, čo môže viesť k vzniku trhliny, ak je kvalita zvaru nespokojná alebo ak materiál vedľa pozdĺžneho zváracieho švu vykazuje zníženú húževnatosť.
Rozdiely vo vlastnostiach materiálu v blízkosti pozdĺžneho zváracieho švu
Zóna okolo pozdĺžneho zváracieho švu prechádza tepelnými a kovovými zmenami, ktoré menia mechanické vlastnosti. Zóna ovplyvnená teplom v blízkosti pozdĺžneho zváracieho švu sa môže stať krehkou alebo zmäknúť, v závislosti od triedy ocele a rýchlosti chladenia. Vysokopevnostné ocele sú na tento efekt obzvlášť citlivé; zle kontrolovaný tepelný vstup počas zvárania vytvorí tvrdú, krehkú oblasť priľahlú k pozdĺžnemu zváraciemu švu. V kombinácii s cyklickým zaťažením tlakom sa tieto oslabené oblasti okolo pozdĺžneho zváracieho švu stávajú koncentrátormi napätia, kde sa trhliny preferenčne začínajú. Inžinieri musia vybrať zváracie postupy a základné materiály tak, aby sa minimalizovalo toto zhoršenie vlastností okolo pozdĺžneho zváracieho švu a zabezpečilo sa dlhodobá spoľahlivosť.
Kvalita zvárania, chyby a ich vplyv na výkon
Bežné chyby v pozdĺžnom zváracom šve
Rôzne výrobné a zváracie procesy spôsobujú chyby, ako sú pórovitosť, nečistoty, neúplné preniknutie a povrchové trhliny priamo v pozdĺžnom zvarovom šve. Pórovitosť v pozdĺžnom zvarovom šve vytvára dutiny, ktoré znižujú plochu prenášajúcu zaťaženie a sústreďujú napätie okolo obvodu dutiny. Nečistoty – t.j. nemetalické častice uväznené v pozdĺžnom zvarovom šve – pôsobia ako koncentrátory napätia, ktoré podporujú šírenie trhlín pri cyklickom zaťažení. Neúplné preniknutie v pozdĺžnom zvarovom šve znamená, že zvar nie je úplne zlúčený s vnútorným povrchom rúry, čo znižuje efektívnu hrúbku steny a vytvára koncentráciu napätia, ktorá zrýchľuje rast únavových trhlín. Tieto chyby v pozdĺžnom zvarovom šve sú často neviditeľné voľným okom a na ich zistenie je potrebné rádiografické testovanie, ultrazvuková kontrola alebo iné pokročilé metódy nedestruktívnej kontroly.
Normy kontroly a kritériá prijatia
Priemyselné normy, ako sú ASME, API a ISO, stanovujú kritériá prijatia, ktoré definujú maximálnu povolenú veľkosť poruchy v pozdĺžnom zváranom šve pre rôzne tlakové triedy a prevádzkové podmienky. Pozdĺžny zváraný šev sa musí skontrolovať, aby sa overilo, či rozmery porúch zostávajú pod týmito hranicami. Väčšie poruchy v pozdĺžnom zváranom šve znížia bezpečnostnú rezervu a skrátenú očakávanú životnosť, niekedy výrazne. Prísnejšie kontrolné postupy uplatňované na pozdĺžny zváraný šev počas výroby umožňujú včasnú detekciu porúch a ich opravu alebo odmietnutie pred uvedením potrubia do prevádzky. Pravidelné prevádzkové kontroly pozdĺžneho zváraného švu monitorujú rast trhliny a pomáhajú predpovedať zostávajúcu životnosť potrubia, čím umožňujú proaktívne plánovanie údržby.
Prevádzkové podmienky a zraniteľnosť pozdĺžneho zváraného švu
Cyklické zmeny teploty a únavové poškodenie zvaru
Potrubia prevádzkované v prostredí s tepelným cyklovaním – napríklad pri kryogénnych aplikáciách, využívaní odpadového tepla alebo v systémoch s kolísaním požiadaviek podľa ročného obdobia – pôsobia opakované tepelné zaťaženia na pozdĺžne zváracie švy. Každá zmena teploty spôsobuje rozdielnu expanziu a kontrakciu medzi zváracím kovom a základným materiálom, čo generuje cyklickú deformáciu, ktorá sa hromadí po tisíckach cyklov. Pozdĺžny zvárací šev sa postupne oslabuje so zvyšujúcim sa počtom tepelných únavových cyklov, čo nakoniec spôsobí vznik trhliny. Vysokotlakové vodíkové aplikácie predstavujú ďalšie riziko, pretože vodík môže difundovať do mikroštruktúry pozdĺžneho zváracieho švu a spôsobiť trhliny podporované vodíkom prostredníctvom procesu známeho ako vodíkové krehnutie. Správne tepelné spracovanie po zváraní a výber vhodného materiálu znižujú túto zraniteľnosť pozdĺžneho zváracieho švu.
Korózia a degradácia pozdĺžneho zváracieho švu
Chemické zloženie a mikroštruktúra pozdĺžneho zváracieho švu sa často líšia od základného materiálu, čo vytvára galvanický článok, ktorý zrýchľuje koróziu na rozhraní zvárania. Korozívne kvapaliny – zmesi kyslého plynu, morská voda alebo kyslé roztoky – preferenčne napádajú pozdĺžny zvárací šev, čím sa stenka ztenšuje a vznikajú miesta zvýšeného napätia. Napäťová korózia (SCC) nastáva, keď je pozdĺžny zvárací šev súčasne vystavený ťahovému napätiu a korozívnemu prostrediu, čo vedie k náhlej, krehkej poruche bez predchádzajúcich varovných príznakov. Výber zliatin odolných voči korózii, aplikácia ochranných povlakov a riadenie úrovne prevádzkového napätia všetko prispieva k zníženiu korózneho poškodenia pozdĺžneho zváracieho švu. Katódne ochranné systémy a korózne inhibitory ďalej predlžujú životnosť pozdĺžneho zváracieho švu v agresívnych chemických prostrediach.
Optimalizácia dizajnu a zvyšovanie výkonu
Špecifikácia a kontrola postupu zvárania
Optimalizácia pozdĺžneho zváracieho švu začína podrobnou špecifikáciou postupu zvárania (WPS), ktorá kontroluje vstup tepla, rýchlosť chladenia, zloženie prídavného materiálu a teplotu predohrievania. Postup zvárania pozdĺžneho zváracieho švu musí vyvažovať požiadavky na prienik a zlúčenie s potrebou minimalizovať tvrdosť tepelne ovplyvnenej zóny a zabezpečiť dostatočnú húževnatosť. Viacprechodové zváranie pozdĺžneho zváracieho švu umožňuje lepšiu kontrolu tepelného cyklovania, avšak zvyšuje náklady na prácu. Automatické zváracie procesy použité na pozdĺžny zvárací šev často poskytujú konzistentnejšie výsledky ako manuálne metódy, čím sa zníži pravdepodobnosť výskytu chýb. Kvalifikovaní zvárači a prísne dodržiavanie postupov sú nevyhnutné, pretože kvalita pozdĺžneho zváracieho švu sa priamo premietne do spoľahlivosti a bezpečnostných rezerv pipeline.
Výber materiálu a kompatibilita
Výber správneho materiálu potrubia a prídavného kovu ovplyvňuje výkon pozdĺžneho zváracieho švu za prevádzkových podmienok. Oceli s nižšou pevnosťou sa zvyčajne vyznačujú lepšou zvárateľnosťou a húževnatosťou pozdĺžneho zváracieho švu, zatiaľ čo oceli s vyššou pevnosťou vyžadujú dôkladnú kontrolu, aby sa zabránilo krehkým oblastiam v blízkosti pozdĺžneho zváracieho švu. Prispôsobenie zloženia prídavného kovu základnému materiálu zabezpečuje, že pozdĺžny zvárací šev bude mať vlastnosti kompatibilné s potrubím, čím sa minimalizujú účinky galvanickej korózie a koncentrácie napätia. Dvojfázové nehrdzavejúce ocele a niklové zliatiny ponúkajú vynikajúcu odolnosť voči korózii, čo zvyšuje trvanlivosť pozdĺžneho zváracieho švu v náročných chemických prostrediach, hoci za vyššie náklady na materiál. Vykonanie skúšok materiálov a konzultácie so zváracími technikmi pomáhajú identifikovať optimálnu kombináciu materiálov pre každé použitie pozdĺžneho zváracieho švu.
Často kladené otázky
Aká je hlavná funkcia pozdĺžneho zváracieho švu v potrubných systémoch?
Pozdĺžne zváracie švy spájajú dva okraje rúrkového telesa pozdĺž jeho dĺžky a zodpovedajú za udržanie vnútorného tlaku a prenos pozdĺžnych zaťažení. Pozdĺžny zvárací šev beží rovnobežne s osou rúrky a musí odolať tanto kruhovému napätiu počas vnútorného pretláčania, ako aj pozdĺžnej tiahlovej sile počas tepelnej expanzie a vonkajšieho zaťaženia. Jeho celistvosť je zásadná pre udržanie tlaku a štrukturálnu spoľahlivosť počas celej prevádzkovej životnosti potrubia.
Ako ovplyvňujú poruchy v pozdĺžnom zváracom šve bezpečnosť potrubia?
Defekty, ako napríklad pórovitosť, trhliny alebo neúplné preniknutie v pozdĺžnom zváracom šve, spôsobujú miestne koncentrácie napätia, čo znižuje efektívnu nosnú plochu a zrýchľuje rast únavových trhlín. Pri cyklickom zaťažení tlakom sa tieto defekty rozširujú a šíria, čo môže viesť k náhlemu prasknutiu bez predchádzajúcich varovných znakov. Pravidelná kontrola pozdĺžneho zváracieho švu a dodržiavanie noriem pre prijatie defektov sú kritické pre udržanie bezpečnej prevádzky a predchádzanie katastrofálnym zlyhaniam.
Môže pravidelná údržba zlepšiť výkon pozdĺžneho zváracieho švu v stariebucích potrubných systémoch?
Áno, preventívna údržba vrátane monitorovania korózie, prevádzkovej inšpekcie pozdĺžneho zváraného švu a aplikácie ochranného povlaku alebo inhibítorov môže predĺžiť životnosť starých potrubí. Identifikácia a dokumentovanie rastu existujúcich chýb v pozdĺžnom zváranom šve umožňuje prevádzkovateľom naplánovať opravy alebo výmenu ešte pred výskytom poruchy. Úpravy na uvoľnenie napätia a systémy katódovej ochrany ďalej pomáhajú udržať celistvosť pozdĺžneho zváraného švu počas desiatok rokov prevádzky.