 EN

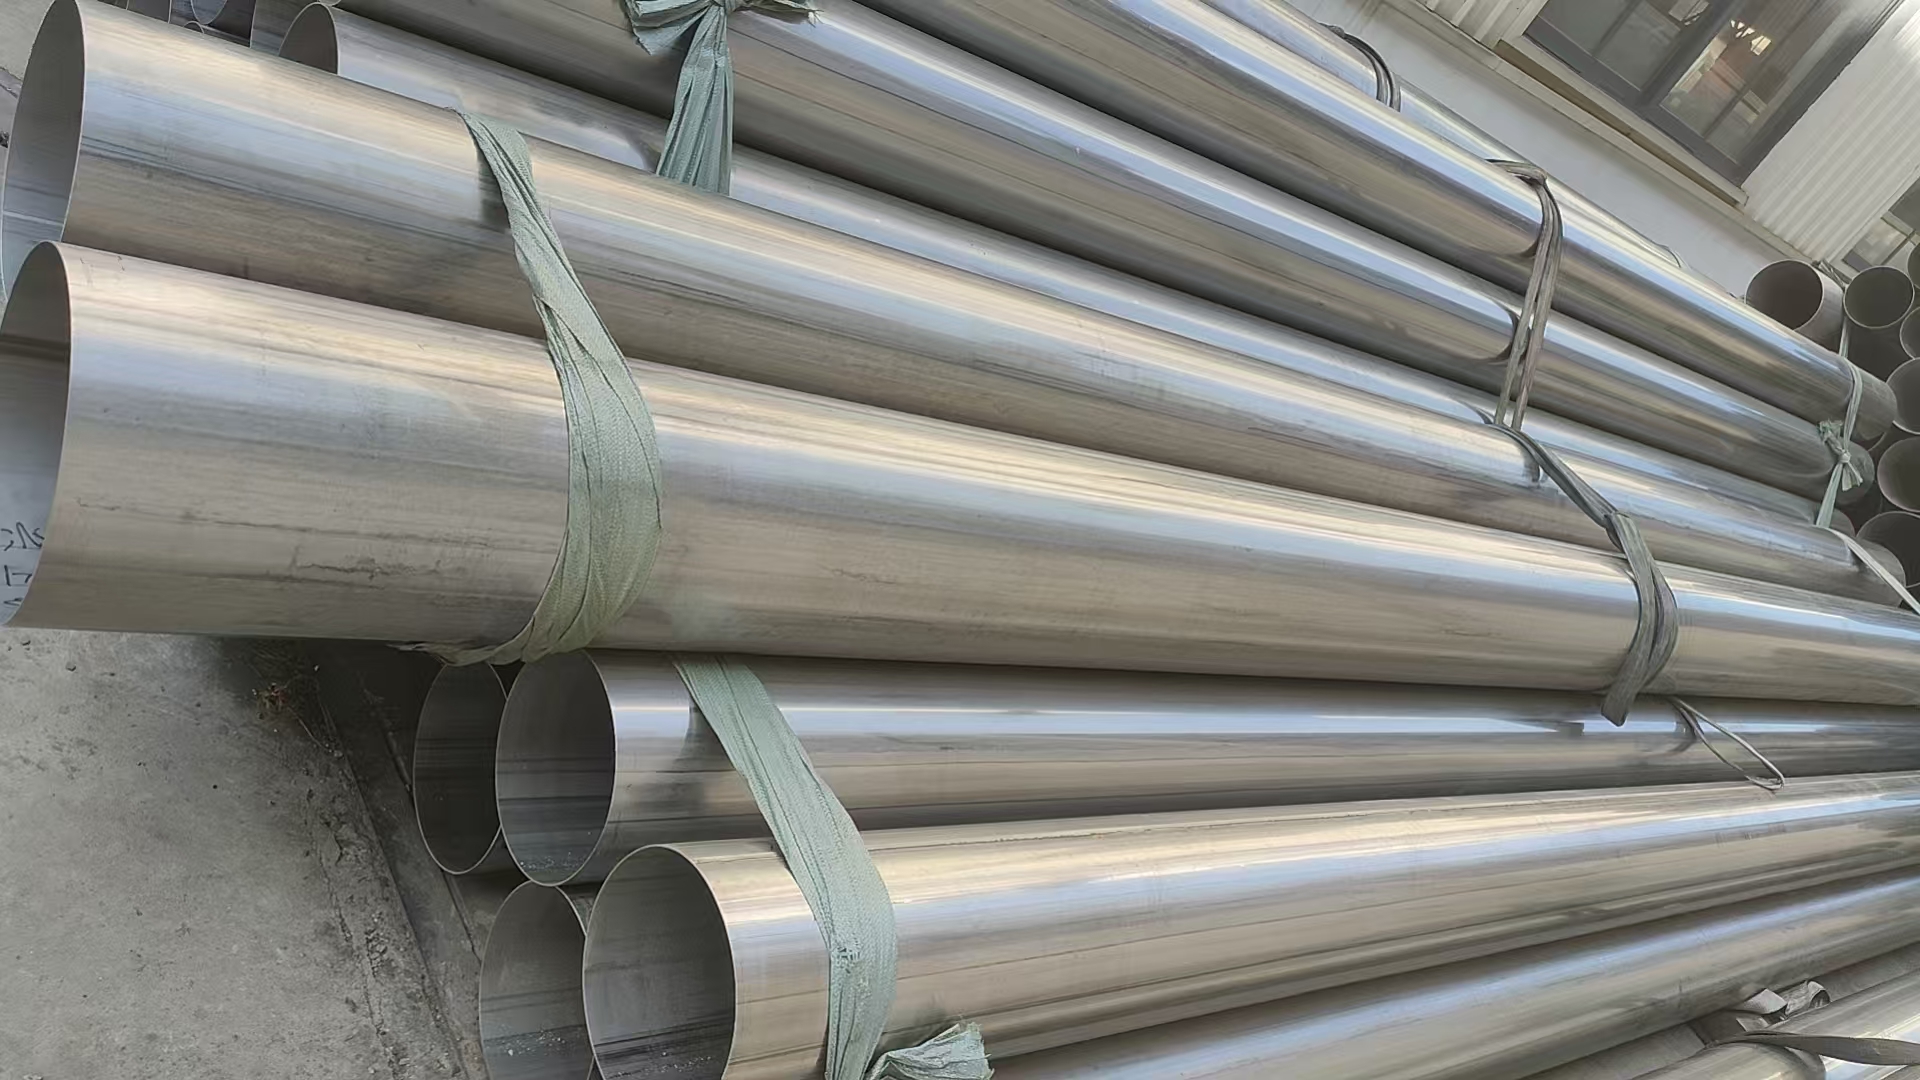
Ang habang sugat na siklo kumakatawan sa isang mahalagang istruktural na elemento na direktang nagtatakda kung paano gagana ang mga pipeline sa ilalim ng presyon, pagbabago ng temperatura, at mga kapaligirang nakakakoros. Ang pag-unawa sa ugnayan na ito sa pagitan ng disenyo ng longitudinal weld seam at ng pagganap ng pipeline ay mahalaga para sa mga inhinyero, mga namamahala ng pasilidad, at mga propesyonal sa pagbili na nagsisipagtukoy o nangangalaga ng mga sistema ng pipeline sa mga pang-industriyang aplikasyong may mataas na kailangan. Ang longitudinal weld seam ay tumatakbo nang pahalang sa aksis ng pipe at duma-dala ng malalaking aksyal na stress habang gumagana, kaya ang kalidad at integridad nito ay pundamental sa kabuuang katiyakan ng sistema.

Hinarap ng mga operator ng pipeline ang tumataas na presyon na mapalawak ang buhay ng serbisyo habang pinabababa ang mga gastos sa pagpapanatili at mga panganib sa kaligtasan. Ang longitudinal weld seam ay may napakahalagang papel sa balanseng ito dahil ito ang humahawak sa pinakamataas na hoop stress at longitudinal loads na ipinapasa sa pamamagitan ng pader ng pipe. Ang isang maayos na idisenyo at maayos na isinagawa na longitudinal weld seam ay nagpapabuti ng pressure containment, nagpapahaba ng buhay ng asset, at binabawasan ang panganib ng katasastropikong kabiguan na maaaring magdulot ng pinsala sa kapaligiran, pagkakasira ng produksyon, o mga insidente sa kaligtasan.
Pamamahagi ng Structural Load at Geometry ng Longitudinal Weld Seam
Pamamahagi ng Pressure sa Longitudinal Weld Seam
Kapag tumataas ang panloob na presyon sa loob ng isang pipeline, hindi pantay ang pagkakabahagi ng stress sa pader ng tubo ayon sa posisyon at konstruksyon ng longitudinal weld seam. Ang longitudinal weld seam ay nakakaranas ng axial tension—mga puwersang humihila na sumisira sa weld sa buong haba nito. Sa kabaligtaran, ang mga circumferential weld ay nakakaranas ng hoop stress, na karaniwang mas mataas ang magnitude. Gayunpaman, nananatiling lubhang madaling maapektuhan ng fatigue at cyclic stress ang longitudinal weld seam dahil ang mga pipeline ay bihira na gumagana sa pare-parehong presyon; sila ay nagcycycle sa panahon ng startup, shutdown, at mga pagbabago sa load. Ang cyclical loading na ito ay nagpapadami ng pinsala sa longitudinal weld seam sa loob ng mga buwan at taon, na maaaring magdulot ng pagkakabuo ng crack kung ang kalidad ng weld ay mahina o kung ang materyal na nasa tabi ng longitudinal weld seam ay may nababawas na toughness.
Pagkakaiba-iba ng Katangian ng Materyal Malapit sa Longitudinal Weld Seam
Ang lugar na nakapaligid sa pahalang na weld seam ay nakakaranas ng thermal at metallurgical na pagbabago na nagpapabago sa mekanikal na katangian. Ang heat-affected zone malapit sa pahalang na weld seam ay maaaring maging matigas o humina, depende sa uri ng bakal at bilis ng paglamig. Ang mataas na lakas na bakal ay lalo pang sensitibo sa epekto na ito; ang hindi maayos na kontroladong init habang nangangati ay lumilikha ng matigas at mapagkiling mabiyak na lugar na nasa gilid ng pahalang na weld seam. Kapag pinagsama sa paulit-ulit na pressure loading, ang mga napahina na lugar na ito malapit sa pahalang na weld seam ay naging mga sentro ng stress kung saan ang mga crack ay una pang nagsisimula. Dapat piliin ng mga inhinyero ang mga pamamaraan sa pagkati at mga base material na kumikilos upang bawasan ang ganitong pagbaba ng katangian sa paligid ng pahalang na weld seam upang matiyak ang pangmatagalang katiyakan.
Kalidad ng Weld, mga Sira, at Epekto sa Pagganap
Karaniwang mga Sira sa Loob ng Pahalang na Weld Seam
Ang mga pagkakaiba sa proseso ng paggawa at pagsasalansan ay nagdudulot ng mga depekto tulad ng mga butas, mga kabilang na materyales, hindi kumpletong pagsasalansan, at mga pangsibol na pukyutan sa habirang pagsasalansan. Ang mga butas sa habirang pagsasalansan ay lumilikha ng mga puwang na binabawasan ang lugar na kumakapal ng bigat at nagpapasentro ng stress sa paligid ng gilid ng puwang. Ang mga kabilang na materyales—mga partikulo na hindi metal na nahuli sa loob ng habirang pagsasalansan—ay gumagana bilang mga tagapagpalakas ng stress na nagpapalaganap ng pukyutan kapag may paulit-ulit na pagkarga. Ang hindi kumpletong pagsasalansan sa habirang pagsasalansan ay nangangahulugan na ang salansan ay hindi ganap na nakakadikit sa panloob na ibabaw ng tubo, na binabawasan ang epektibong kapal ng pader at lumilikha ng sentro ng stress na pabilisin ang paglago ng pukyutan dahil sa pagkapagod. Ang mga depekto sa habirang pagsasalansan ay kadalasang hindi nakikita ng walang tulong na mata, kaya kailangan ng radiographic testing, ultrasonic inspection, o iba pang advanced na nondestructive evaluation methods para matukoy.
Mga Pamantayan sa Pagsusuri at mga Kriterya sa Pagtanggap
Ang mga pamantayan sa industriya tulad ng ASME, API, at ISO ay nagtatakda ng mga kriteya para sa pagtanggap na naglalarawan sa pinakamalaking payat na kapahintulutang depekto sa loob ng pahabang weld seam para sa iba’t ibang klase ng presyon at kondisyon ng serbisyo. Kinakailangan inspeksyunin ang pahabang weld seam upang tiyakin na ang sukat ng anumang depekto ay nananatiling nasa ilalim ng mga threshold na ito. Ang mas malalaking depekto sa pahabang weld seam ay binabawasan ang kaligtasan at pinikop ang inaasahang buhay ng serbisyo, minsan nang malaki. Ang mas mahigpit na mga protokol sa inspeksyon na ipinapatupad sa pahabang weld seam habang ginagawa ang tubo ay nakakapulot ng mga depekto nang maaga, na nagbibigay-daan sa pagkukumpuni o pagre-reject bago pa man pumasok ang tubo sa serbisyo. Ang regular na inspeksyon habang ginagamit ang pahabang weld seam ay sinusubaybayan ang paglaki ng mga punit at tumutulong sa paghuhula ng natitirang buhay ng pipeline, na nagpapahintulot sa proaktibong pagpaplano ng pangangalaga.
Mga Kondisyon sa Paggamit at Kalabuan ng Pahabang Weld Seam
Pagbabago ng Temperatura at Pagod ng Weld
Ang mga pipeline na gumagana sa mga kapaligiran na may thermal cycling—tulad ng mga serbisyo sa cryogenic, mga aplikasyon sa heat recovery, o mga sistema na may seasonal na pagbabago sa demand—ay nagpapataw ng paulit-ulit na thermal stress sa longitudinal weld seam. Ang bawat pagbabago ng temperatura ay nagdudulot ng iba’t ibang expansion at contraction sa pagitan ng weld metal at base material, na lumilikha ng cyclic strain na tumitipid sa loob ng libo-libong cycles. Ang longitudinal weld seam ay unti-unting nanghihina habang dumadami ang mga thermal fatigue cycles, na kalaunan ay nagpapakita ng crack initiation. Ang mga serbisyo na may mataas na presyon na hydrogen ay nagdadagdag ng panganib dahil ang hydrogen ay maaaring pumasok sa microstructure ng longitudinal weld seam, na nagdudulot ng hydrogen-assisted cracking sa pamamagitan ng proseso na tinatawag na hydrogen embrittlement. Ang tamang post-weld heat treatment at ang maingat na pagpili ng materyales ay nababawasan ang kahinaan na ito sa longitudinal weld seam.
Corrosion at Degradation ng Longitudinal Weld Seam
Ang komposisyon ng kemikal at mikroestruktura ng pahabang weld seam ay kadalasang naiiba sa base material, na lumilikha ng galvanic couple na nagpapabilis ng corrosion sa weld interface. Ang mga korosibong likido—tulad ng sour gas mixtures, seawater, o acidic solutions—ay mas pinipili ang pahabang weld seam, na nagpapahina sa dingding at lumilikha ng stress concentrations. Ang stress corrosion cracking (SCC) ay nangyayari kapag ang pahabang weld seam ay sabay na nakakaranas ng tensile stress at korosibong kapaligiran, na humahantong sa biglang, brittle failure nang walang paunang babala. Ang pagpili ng corrosion-resistant alloys, ang paglalagay ng protective coatings, at ang maingat na pamamahala sa antas ng operational stress ay tumutulong lahat upang mabawasan ang corrosion damage sa pahabang weld seam. Ang mga cathodic protection systems at corrosion inhibitors ay karagdagang nagpapahaba ng service life ng pahabang weld seam sa mga agresibong kemikal na kapaligiran.
Optimisasyon ng Disenyo at Pagpapahusay ng Performance
Weld Procedure Specification at Control
Ang pag-optimize sa hablong pambagsak na weld seam ay nagsisimula sa detalyadong weld procedure specification (WPS) na kontrolado ang heat input, cooling rate, komposisyon ng filler metal, at preheat temperature. Ang prosedura para sa hablong pambagsak na weld seam ay kailangang balansehin ang mga kinakailangan sa penetration at fusion laban sa pangangailangan na mabawasan ang hardness ng heat-affected zone at matiyak ang sapat na toughness. Ang multi-pass welding sa hablong pambagsak na weld seam ay nagbibigay ng mas mahusay na kontrol sa thermal cycling ngunit nagpapataas ng labor costs. Ang automated welding processes na ginagamit sa hablong pambagsak na weld seam ay karaniwang nagreresulta ng mas konsehente kaysa sa manual methods, na binabawasan ang posibilidad ng mga depekto. Ang qualified welders at mahigpit na pagsunod sa prosedura ay mahalaga dahil ang kalidad ng hablong pambagsak na weld seam ay direktang nakaaapekto sa reliability at safety margins ng pipeline.
Pagpili ng Materyales at Kakayahang Magkapaligsahan
Ang pagpili ng tamang materyal ng tubo at metal na pampuno ay nakaaapekto sa kagandahan ng pagganap ng pahabang hiwa ng weld sa ilalim ng mga kondisyon ng paggamit. Ang mga bakal na may mababang lakas ay karaniwang nagpapakita ng mas mahusay na kakayahang mag-weld at katatagan sa pahabang hiwa ng weld, samantalang ang mga bakal na may mataas na lakas ay nangangailangan ng maingat na kontrol upang maiwasan ang mga lugar na madaling mabiyak malapit sa pahabang hiwa ng weld. Ang pagkakatugma ng komposisyon ng metal na pampuno sa base material ay nagpapatiyak na ang pahabang hiwa ng weld ay may mga katangian na naaangkop sa tubo, na binabawasan ang epekto ng galvanic corrosion at stress concentration. Ang duplex stainless steels at nickel alloys ay nag-aalok ng higit na proteksyon laban sa corrosion, na nagpapahusay ng katatagan ng pahabang hiwa ng weld sa mga mapanghamong kemikal na kapaligiran, bagaman may mas mataas na gastos sa materyal. Ang paggawa ng materials testing at pakikipag-ugnayan sa mga inhinyero ng weld ay tumutulong na tukuyin ang pinakamainam na kombinasyon ng materyal para sa bawat aplikasyon ng pahabang hiwa ng weld.
Mga Madalas Itanong
Ano ang pangunahing tungkulin ng pahabang hiwa ng weld sa mga sistemang pipeline?
Ang pahabang weld seam ay nag-uugnay sa dalawang gilid ng katawan ng tubo kasabay ng kanyang haba at responsable sa pagpigil sa panloob na presyon at sa pagpapasa ng axial loads. Ang pahabang weld seam ay tumatakbo nang parallel sa axis ng tubo at kailangang matagalan ang parehong hoop stress habang may panloob na presyon at longitudinal tension habang may thermal expansion at external loading. Ang kanyang integridad ay pangunahin para sa pagpigil sa presyon at katiyakan ng istruktura sa buong serbisyo ng pipeline.
Paano nakaaapekto ang mga depekto sa pahabang weld seam sa kaligtasan ng pipeline?
Ang mga depekto tulad ng porosity, mga pukyut, o hindi kumpletong pagpasok sa longitudinal weld seam ay lumilikha ng stress concentrations na binabawasan ang epektibong load-bearing area at pabilisin ang paglago ng fatigue crack. Sa ilalim ng cyclic pressure loading, ang mga depektong ito ay lumalawak at kumakalat, na maaaring magdulot ng biglang pagsabog nang walang babala. Ang regular na inspeksyon sa longitudinal weld seam at pagsunod sa mga standard ng pagtanggap sa depekto ay mahalaga upang mapanatili ang ligtas na operasyon at maiwasan ang malalang kabiguan.
Maaari bang mapabuti ng regular na pagpapanatili ang performance ng longitudinal weld seam sa mga lumang pipeline?
Oo, ang proaktibong pagpapanatili—kabilang ang pagsubaybay sa korosyon, inspeksyon habang ginagamit ang longitudinal weld seam, at aplikasyon ng protektibong coating o inhibitor—ay maaaring palawigin ang buhay-pangserbisyo ng mga lumang pipeline. Ang pagkilala at dokumentasyon sa paglaki ng mga umiiral na depekto sa loob ng longitudinal weld seam ay nagbibigay-daan sa mga operator na magplano ng mga reparyo o kapalit bago ang anumang kabiguan. Ang mga stress relief treatment at cathodic protection system ay karagdagang tumutulong sa pagpanatili ng integridad ng longitudinal weld seam sa loob ng maraming dekada ng operasyon.