 EN

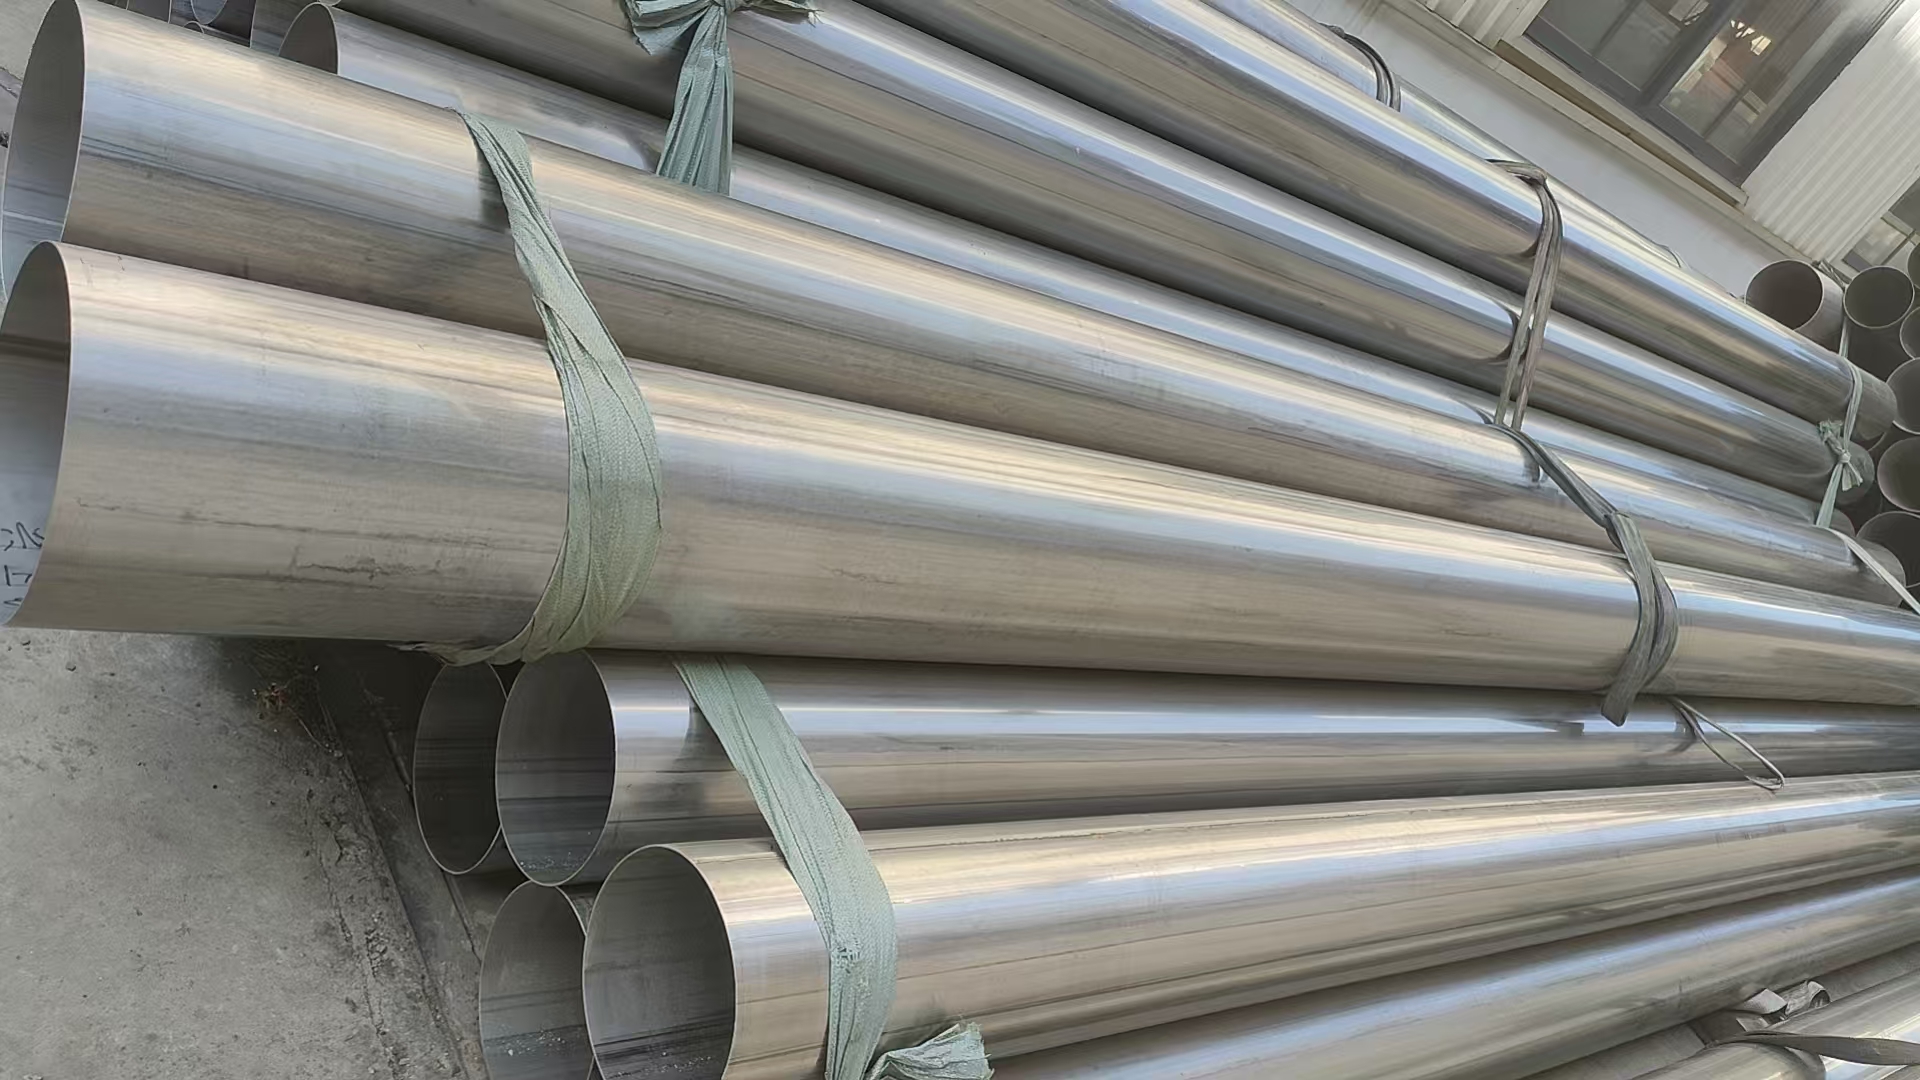
Ринок довгий сварочний шов є критичним структурним елементом, який безпосередньо визначає роботу трубопроводів під тиском, циклічними змінами температури та в агресивних корозійних середовищах. Розуміння взаємозв’язку між конструкцією поздовжнього зварного шва й експлуатаційними характеристиками трубопроводу є обов’язковим для інженерів, менеджерів з експлуатації об’єктів та фахівців з закупівель, які визначають технічні вимоги до трубопровідних систем або забезпечують їхнє технічне обслуговування в складних промислових умовах. Поздовжній зварний шов проходить паралельно до осі труби й сприймає значні осьові напруження під час експлуатації, тому його якість та цілісність є фундаментальними для загальної надійності системи.

Оператори трубопроводів стикаються з постійно зростаючим тиском щодо максимізації терміну експлуатації при одночасному мінімізації витрат на технічне обслуговування та ризиків для безпеки. Поздовжній зварний шов відіграє ключову роль у цій рівновазі, оскільки саме він сприймає найбільші кільцеві напруження та поздовжні навантаження, що передаються через стінку труби. Наявність добре спроектованого й правильно виконаного поздовжнього зварного шва покращує здатність до утримання тиску, подовжує термін служби активів і зменшує ризик катастрофічного руйнування, яке може призвести до екологічних пошкоджень, простоїв у виробництві або інцидентів із загрозою для безпеки.
Розподіл структурного навантаження та геометрія поздовжнього зварного шва
Розподіл тиску вздовж поздовжнього зварного шва
Коли внутрішній тиск зростає в трубопроводі, напруження розподіляється нерівномірно по стінці труби, залежно від положення та конструкції поздовжнього зварного шва. Поздовжній зварний шов зазнає осьового розтягування — сил розтягу, що намагаються розірвати шов уздовж його довжини. Натомість кільцеві зварні шви зазнають кільцевого напруження, яке, як правило, має більшу величину. Однак поздовжній зварний шов залишається дуже чутливим до втоми та циклічних напружень, оскільки трубопроводи рідко працюють при постійному тиску: вони проходять цикли під час запуску, зупинки та змін навантаження. Таке циклічне навантаження накопичує пошкодження в поздовжньому зварному шві протягом місяців і років, що потенційно призводить до виникнення тріщин, якщо якість зварного шва порушена або якщо матеріал поблизу поздовжнього зварного шва має знижену ударну в’язкість.
Змінність властивостей матеріалу поблизу поздовжнього зварного шва
Зона навколо поздовжнього зварного шва зазнає термічних та металургійних змін, що змінюють механічні властивості. Зона термічного впливу поблизу поздовжнього зварного шва може стати крихкою або м’якою, залежно від марки сталі та швидкості охолодження. Сталі підвищеної міцності особливо чутливі до цього ефекту; неконтрольований тепловий ввід під час зварювання утворює тверду, крихку ділянку поруч із поздовжнім зварним швом. У поєднанні з циклічним навантаженням тиску ці ослаблені ділянки поблизу поздовжнього зварного шва стають концентраторами напружень, у яких тріщини виникають переважно. Інженери мають вибирати режими зварювання та основні матеріали, що мінімізують таку деградацію властивостей навколо поздовжнього зварного шва, щоб забезпечити довготривалу надійність.
Якість зварювання, дефекти та їх вплив на роботу
Поширені дефекти всередині поздовжнього зварного шва
Варіації у процесах виробництва та зварювання призводять до дефектів, таких як пористість, неметалеві включення, неповне проплавлення та поверхневі тріщини безпосередньо в поздовжньому зварному шві. Пористість у поздовжньому зварному шві створює порожнини, що зменшують площу несучого перерізу й концентрують напруження навколо контуру порожнини. Включення — неметалеві частинки, захоплені в поздовжньому зварному шві — діють як концентратори напружень і сприяють розповсюдженню тріщин під циклічним навантаженням. Неповне проплавлення в поздовжньому зварному шві означає, що зварний шов не повністю зливається з внутрішньою поверхнею труби, що зменшує ефективну товщину стінки й створює концентрацію напружень, яка прискорює росту втомних тріщин. Ці дефекти в поздовжньому зварному шві часто невидимі неозброєним оком і потребують радіографічного контролю, ультразвукового дослідження або інших передових методів неруйнівного контролю для їх виявлення.
Стандарти огляду та критерії приймання
Стандарти галузі, такі як ASME, API та ISO, встановлюють критерії прийнятності, що визначають максимально допустимий розмір дефекту у поздовжньому зварному шві для різних класів тиску та умов експлуатації. Поздовжній зварний шов має бути перевірений, щоб переконатися, що розміри дефектів залишаються нижче цих порогових значень. Більші дефекти у поздовжньому зварному шві зменшують запас безпеки й скорочують очікуваний термін служби, іноді — дуже значно. Суворіші протоколи перевірки поздовжнього зварного шва під час виробництва дозволяють виявити дефекти на ранніх етапах, що дає змогу відремонтувати або відхилити трубу до її введення в експлуатацію. Регулярні перевірки поздовжнього зварного шва під час експлуатації дозволяють стежити за ростом тріщин і сприяють прогнозуванню залишкового терміну служби трубопроводу, забезпечуючи планове проведення профілактичного технічного обслуговування.
Експлуатаційні умови та уразливість поздовжнього зварного шва
Циклічні зміни температури та втома зварного з’єднання
Трубопроводи, що працюють у середовищах із термічним циклюванням — наприклад, кріогенні системи, застосування для відновлення тепла або системи з сезонними коливаннями навантаження — створюють повторювані термічні напруження уздовж поздовжнього зварного шва. Кожна зміна температури призводить до різниці в розширенні та стисканні між зварним металом і основним матеріалом, що викликає циклічну деформацію, яка накопичується протягом тисяч циклів. Поздовжній зварний шов поступово ослаблюється внаслідок накопичення таких циклів термічної втоми й, зрештою, виникає тріщина. Системи високого тиску з воднем несуть додатковий ризик, оскільки водень може проникати в мікроструктуру поздовжнього зварного шва й спричиняти тріщини, пов’язані з воднем, через процес, відомий як водневе охрупчення. Відповідна термічна обробка після зварювання та правильний вибір матеріалу зменшують цю вразливість поздовжнього зварного шва.
Корозія та деградація поздовжнього зварного шва
Хімічний склад та мікроструктура поздовжнього зварного шва часто відрізняються від основного матеріалу, утворюючи гальванічну пару, що прискорює корозію на межі зварного з’єднання. Корозійні рідини — суміші кислих газів, морська вода або кислі розчини — переважно атакують поздовжній зварний шов, зменшуючи товщину стінки й утворюючи концентрації напружень. Коро́зійне тріщиноутворення під дією напружень (SCC) виникає, коли поздовжній зварний шов одночасно піддається розтягуючим напруженням і корозійному середовищу, що призводить до раптового, крихкого руйнування без попередніх попереджень. Вибір корозійностійких сплавів, нанесення захисних покриттів та контроль рівнів експлуатаційних напружень допомагають зменшити корозійні пошкодження поздовжнього зварного шва. Системи катодного захисту та інгібітори корозії додатково збільшують термін служби поздовжнього зварного шва в агресивних хімічних середовищах.
Оптимізація проектування та підвищення продуктивності
Специфікація та контроль технології зварювання
Оптимізація поздовжнього зварного шва починається з детальної специфікації технологічного процесу зварювання (WPS), яка контролює кількість введеної теплоти, швидкість охолодження, склад наповнювального матеріалу та температуру підігріву. Процедура зварювання поздовжнього шва має забезпечувати баланс між вимогами до проплавлення й злиття та необхідністю мінімізувати твердість зони термічного впливу й гарантувати достатню ударну в’язкість. Багатошарове зварювання поздовжнього шва дозволяє краще контролювати теплові цикли, але збільшує трудомісткість. Автоматизовані процеси зварювання, застосовані до поздовжнього шва, часто забезпечують більш стабільні результати порівняно з ручними методами, що зменшує ймовірність виникнення дефектів. Кваліфіковані зварники та суворе дотримання процедур є обов’язковими, оскільки якість поздовжнього зварного шва безпосередньо впливає на надійність трубопроводу та його запаси безпеки.
Вибір матеріалу та сумісність
Вибір правильного матеріалу труби та наповнювального металу впливає на експлуатаційні характеристики поздовжнього зварного шва. Сталі з нижчою міцністю, як правило, мають кращу зварюваність та ударну в’язкість у поздовжньому зварному шві, тоді як сталі з високою міцністю потребують ретельного контролю, щоб уникнути крихких зон поблизу поздовжнього зварного шва. Узгодження складу наповнювального металу з основним матеріалом забезпечує відповідність властивостей поздовжнього зварного шва властивостям труби, що мінімізує ефекти гальванічної корозії та концентрації напружень. Двофазні нержавіючі сталі та нікелеві сплави забезпечують вищу стійкість до корозії, підвищуючи довговічність поздовжнього зварного шва в агресивних хімічних середовищах, хоча й за вищої вартості матеріалу. Проведення випробувань матеріалів та консультації з інженерами-зварювальниками допомагають визначити оптимальну комбінацію матеріалів для кожної конкретної області застосування поздовжнього зварного шва.
Часті запитання
Яка основна функція поздовжнього зварного шва в системах трубопроводів?
Поздовжній зварний шов з’єднує два краї трубної заготовки уздовж її довжини й забезпечує утримання внутрішнього тиску та передачу осьових навантажень. Поздовжній зварний шов проходить паралельно до осі труби й повинен витримувати як кільцеві напруження під час внутрішнього підвищення тиску, так і поздовжні розтягуючі зусилля під час теплового розширення та зовнішнього навантаження. Його цілісність є основоположною для забезпечення герметичності під тиском і структурної надійності протягом усього терміну експлуатації трубопроводу.
Як дефекти у поздовжньому зварному шві впливають на безпеку трубопроводу?
Дефекти, такі як пористість, тріщини або неповне проплавлення у поздовжньому зварному шві, створюють концентрації напружень, що зменшують ефективну несучу площу й прискорюють розвиток втомних тріщин. За циклічного навантаження тиском ці дефекти розширюються й поширюються, що потенційно призводить до раптового розриву без попередження. Регулярний огляд поздовжнього зварного шва та дотримання стандартів прийнятності дефектів є критичними для забезпечення безпечного функціонування й запобігання катастрофічним відмовам.
Чи може регулярне технічне обслуговування покращити продуктивність поздовжнього зварного шва в старіючих трубопроводах?
Так, проактивне технічне обслуговування, у тому числі моніторинг корозії, огляд уздовжнього зварного шва під час експлуатації та нанесення захисних покриттів або інгібіторів, може продовжити термін служби старіючих трубопроводів. Виявлення й документування зростання наявних дефектів уздовжнього зварного шва дозволяє операторам планувати ремонт або заміну до виникнення аварії. Обробка для зняття напружень та системи катодного захисту також сприяють збереженню цілісності уздовжнього зварного шва протягом десятиліть експлуатації.