 EN

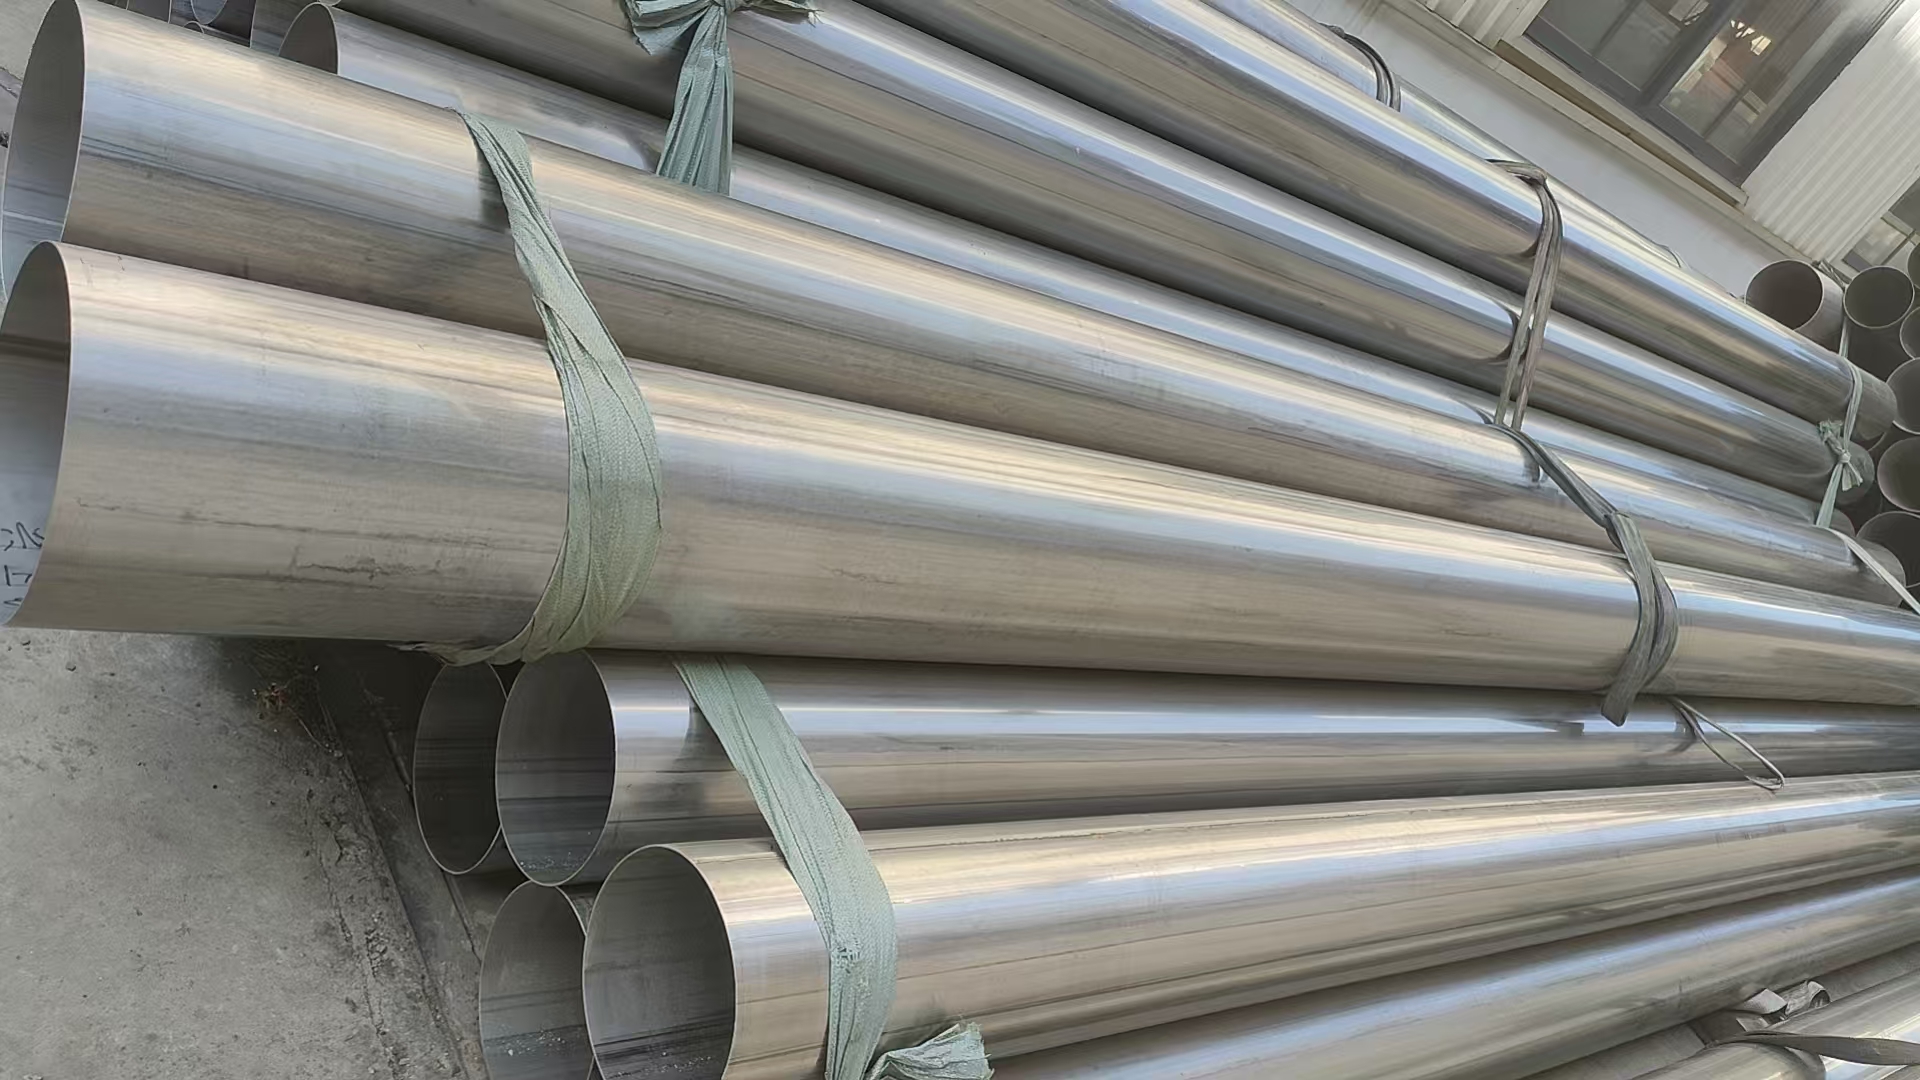
Trg vzdolžni varilni šiv predstavlja ključni konstrukcijski element, ki neposredno določa, kako se cevovodi obnašajo pod tlakom, pri cikliranju temperature in v korozivnih okoljih. Razumevanje tega razmerja med oblikovanjem dolžinske varilne šive in zmogljivostjo cevovodov je bistveno za inženirje, upravitelje objektov in strokovnjake za nabavo, ki določajo ali vzdržujejo cevovodne sisteme v zahtevnih industrijskih aplikacijah. Dolžinska varilna šiva poteka vzporedno z osjo cevi in med obratovanjem prenaša znatne osne napetosti, kar naredi njeno kakovost in celovitost temeljno za skupno zanesljivost sistema.

Operatorji cevovodov so čedalje bolj izpostavljeni pritisku, da maksimizirajo življenjsko dobo storitev, hkrati pa zmanjšujejo stroške vzdrževanja in varnostne tveganje. Vzdolžni zvarni šav igra ključno vlogo pri tem ravnovesju, saj prenaša najvišji obodni napetostni napor in vzdolžne obremenitve, ki se prenašajo skozi steno cevi. Dobro zasnovan in pravilno izveden vzdolžni zvarni šav izboljša omejevanje tlaka, podaljša življenjsko dobo sredstev in zmanjša tveganje katastrofalnega odpovedovanja, ki bi lahko povzročilo okoljsko škodo, prekinitev proizvodnje ali varnostne incidente.
Razporeditev strukturnih obremenitev in geometrija vzdolžnega zvarnega šava
Razporeditev tlaka vzdolž vzdolžnega zvarnega šava
Ko se znotraj cevi poveča notranji tlak, se napetost po steni cevi porazdeli neenakomerno, kar je odvisno od položaja in izvedbe vzdolžnega varilnega šiva. Vzdolžni varilni šiv izkuša osno natezno napetost – sile, ki poskušajo razmakniti varjeni šiv vzdolž njegove dolžine. Nasprotno pa obodni varilni šivi izkušajo obročno napetost, ki je običajno višje velikosti. Vseeno pa ostane vzdolžni varilni šiv zelo občutljiv na utrujenost in ciklične napetosti, saj cevi redko delujejo pri stalnem tlaku; namesto tega potekajo cikli med zagonom, zaustavitvijo in spremembo obremenitve. Ta ciklična obremenitev povzroča kopičenje poškodb na vzdolžnem varilnem šivu v teku mesecev in let, kar lahko vodi do nastanka razpok, če je kakovost varjenja poslabšana ali če ima material ob vzdolžnem varilnem šivu zmanjšano žilavost.
Razlika v lastnostih materiala ob vzdolžnem varilnem šivu
Območje okoli vzdolžnega varilnega šiva izkazuje toplotne in metalurške spremembe, ki spreminjajo mehanske lastnosti. Območje, vplivano s toploto, blizu vzdolžnega varilnega šiva, se lahko postane krhko ali omehča, odvisno od jeklene razreda in hitrosti ohlajanja. Jekla z visoko trdnostjo so še posebej občutljiva na ta učinek; neustrezno nadzorovana toplotna energija med varjenjem ustvari trdo, krhko regijo ob strani vzdolžnega varilnega šiva. V kombinaciji s cikličnim tlakom se ti oslabljeni deli ob vzdolžnem varilnem šivu pretvorijo v koncentratorje napetosti, kjer se razpoke prednostno začnejo. Inženirji morajo izbrati varilne postopke in osnovne materiale, ki zmanjšajo to degradacijo lastnosti okoli vzdolžnega varilnega šiva, da zagotovijo dolgoročno zanesljivost.
Kakovost varjenja, napake in vpliv na delovanje
Pogoste napake znotraj vzdolžnega varilnega šiva
Različne izdelovalne in varilne postopke povzročajo napake, kot so poroznost, vključki, nepopolno prepenjanje in površinske razpoke neposredno v vzdolžni varilni šivi. Poroznost znotraj vzdolžnega varilnega šiva ustvarja votline, ki zmanjšujejo nosilno površino in koncentrirajo napetost okoli oboda votline. Vključki – nekovinske delce, ujeti v vzdolžnem varilnem šivu – delujejo kot koncentratorji napetosti in spodbujajo širjenje razpok pod cikličnim obremenitvijo. Nepopolno prepenjanje v vzdolžnem varilnem šivu pomeni, da se varjenje ne spoji popolnoma z notranjo površino cevi, kar zmanjšuje učinkovito debelino stene in ustvarja koncentracijo napetosti, ki pospešuje rast utrujnih razpok. Te napake v vzdolžnem varilnem šivu so pogosto nevidne s prostim očesom, zato je za njihovo zaznavo potrebno rentgensko testiranje, ultrazvočna preiskava ali druge napredne metode nedestruktivne presoje.
Standardi pregleda in merila za sprejem
Industrijski standardi, kot so ASME, API in ISO, določajo merila za sprejemljivost, ki definirajo največjo dovoljeno velikost napake v vzdolžnem varilnem švu za različne tlakove razrede in obratovalne pogoje. Vzdolžni varilni šev je treba pregledati, da se preveri, ali ostanejo dimenzije napak pod temi mejnimi vrednostmi. Večje napake v vzdolžnem varilnem švu zmanjšajo varnostni faktor in skrajšajo pričakovano življenjsko dobo, včasih celo izjemno. Strožji protokoli pregleda vzdolžnega varilnega šva med proizvodnjo omogočajo zgodnje odkrivanje napak, kar omogoča popravek ali zavrnitev cevi pred vstopom v obratovanje. Redni pregledi vzdolžnega varilnega šva med obratovanjem spremljajo rast razpok in pomagajo napovedovati preostalo življenjsko dobo cevovoda, kar omogoča proaktivno načrtovanje vzdrževanja.
Obratovalni pogoji in ranljivost vzdolžnega varilnega šva
Cikliranje temperature in utrujenost varilnega šva
Cevi, ki delujejo v okoljih s termičnim cikliranjem – kot so kriogenske storitve, sistemi za izkoriščanje toplote ali sistemi z nihanji povpraševanja po sezonski osnovi – povzročajo ponavljajoče se termične napetosti na vzdolžnem varilnem švu. Vsaka sprememba temperature povzroči različno raztezanje in krčenje med varilnim kovinskim materialom in osnovnim materialom, kar ustvarja ciklično deformacijo, ki se nabira skozi tisoče ciklov. Vzdolžni varilni šav postaja napredujoče šibkejši, ko se nabirajo ti termični utrujitveni cikli, in končno povzroči začetek razpoke. Storitve z visokotlačnim vodikom predstavljajo dodatno tveganje, saj se vodik lahko difundira v mikrostrukturo vzdolžnega varilnega šva ter povzroči vodikovo pospešeno razpoko prek procesa, imenovanega vodikova embritacija. Ustrezen toplotni obdelavi po varjenju in izbor materiala zmanjšata to ranljivost vzdolžnega varilnega šva.
Korozija in degradacija vzdolžnega varilnega šva
Kemijska sestava in mikrostruktura vzdolžnega varilnega šiva se pogosto razlikujeta od osnovnega materiala, kar ustvari galvanski par, ki pospešuje korozijo na meji varilnega šiva. Korozivne tekočine – mešanice kislega plina, morska voda ali kisla raztopina – prednostno napadajo vzdolžni varilni šiv, kar povzroča zmanjšanje debeline stene in nastanek koncentracij napetosti. Razpoke zaradi napetostne korozije (SCC) nastanejo, ko je vzdolžni varilni šiv hkrati izpostavljen natezni napetosti in korozivnemu okolju, kar vodi do nenadne, krhke odpovedi brez predhodnih opozoril. Izbira zlitin, odpornih proti koroziji, nanos zaščitnih premazov ter nadzor obratovalnih napetosti pomagajo zmanjšati korozivno poškodbo vzdolžnega varilnega šiva. Sistemi katodne zaščite in korozivni inhibitorji dodatno podaljšujejo življenjsko dobo vzdolžnega varilnega šiva v agresivnih kemijskih okoljih.
Optimizacija dizajna in povečanje učinkovitosti
Specifikacija in nadzor postopka varjenja
Optimizacija vzdolžnega varilnega šiva se začne z natančno specifikacijo postopka varjenja (WPS), ki nadzoruje vhod toplote, hitrost ohlajanja, sestavo polnilnega kovinskega materiala in predgrevalno temperaturo. Postopek varjenja vzdolžnega šiva mora uravnotežiti zahteve glede prodora in spojitve ter hkrati zmanjšati trdoto toplotno vplivane cone in zagotoviti zadostno žilavost. Večplastno varjenje vzdolžnega šiva omogoča boljši nadzor nad termičnim cikliranjem, poveča pa tudi stroške dela. Avtomatizirani postopki varjenja pri vzdolžnem šivu pogosto dajejo bolj skladne rezultate kot ročni načini, kar zmanjšuje verjetnost napak. Kvalificirani varilci in stroga skladnost z določenimi postopki sta bistvena, saj kakovost vzdolžnega varilnega šiva neposredno vpliva na zanesljivost cevovoda in njegove varnostne meje.
Izbira materiala in združljivost
Izbira ustrezne cevne materiale in polnilnega kovinskega materiala vpliva na delovanje vzdolžnega varilnega šava v obratovalnih pogojih. Jekla z nižjo trdnostjo običajno kažejo boljšo varljivost in žilavost v vzdolžnem varilnem šavu, medtem ko za jekla z višjo trdnostjo zahtevajo natančen nadzor, da se izognejo krhkim območjem ob vzdolžnem varilnem šavu. Ujemanje sestave polnilnega kovinskega materiala z osnovnim materialom zagotavlja, da ima vzdolžni varilni šav lastnosti, ki so združljive z cevjo, kar zmanjšuje učinke galvanske korozije in koncentracije napetosti. Duploksne nerjavnike jekla in nikljeve zlitine ponujajo izvirno odpornost proti koroziji, kar izboljša trajnost vzdolžnega varilnega šava v zahtevnih kemičnih okoljih, čeprav po višji ceni materiala. Izvajanje preskusov materialov in posvetovanje z varilnimi inženirji pomaga pri določitvi optimalne kombinacije materialov za vsako uporabo vzdolžnega varilnega šava.
Pogosta vprašanja
Kakšna je primarna funkcija vzdolžnega varilnega šava v sistemu cevovodov?
Vzdolžni varilni šiv spoji dve robovni strani cevnega telesa vzdolž njegove dolžine in je odgovoren za omejevanje notranjega tlaka ter prenašanje osnih obremenitev. Vzdolžni varilni šiv poteka vzporedno z osjo cevi in mora zdržati tako obodni napetostni stanje med notranjim povečanjem tlaka kot tudi vzdolžno raztezno obremenitev med toplotnim razširjanjem in zunanjimi obremenitvami. Njegova nedotaknjenost je temeljna za omejevanje tlaka in strukturno zanesljivost celotne cevovoda skozi vso njegovo življenjsko dobo.
Kako napake v vzdolžnem varilnem šivu vplivajo na varnost cevovoda?
Napake, kot so poroznost, razpoke ali nepopolno prepenjanje v vzdolžnem varilnem švu, povzročajo koncentracije napetosti, ki zmanjšujejo učinkovito nosilno površino in pospešujejo rast utrujnih razpok. Pod cikličnim tlakom se te napake razširjajo in širijo ter lahko povzročijo nenaden počenek brez opozorila. Redni pregledi vzdolžnega varilnega šva in stroga upoštevanja standardov za sprejemljive napake so ključnega pomena za ohranjanje varnih obratovalnih pogojev in preprečevanje katastrofalnih odpovedi.
Ali redno vzdrževanje lahko izboljša zmogljivost vzdolžnega varilnega šva v starajočih se cevnih sistemih?
Da, proaktivno vzdrževanje, vključno z nadzorom korozije, pregledom varjenega šiva vzdolž cevi med obratovanjem ter uporabo zaščitnih premazov ali inhibitorjev, lahko podaljša življenjsko dobo starejših cevovodov. Ugotavljanje in dokumentiranje rasti obstoječih napak v varjenem šivu vzdolž cevi omogoča obratovalcem načrtovati popravke ali zamenjavo pred nastopom odpovedi. Tlačna sprostitev in sistemi katodne zaščite dodatno pomagajo ohraniti celovitost varjenega šiva vzdolž cevi več desetletij obratovanja.