 EN

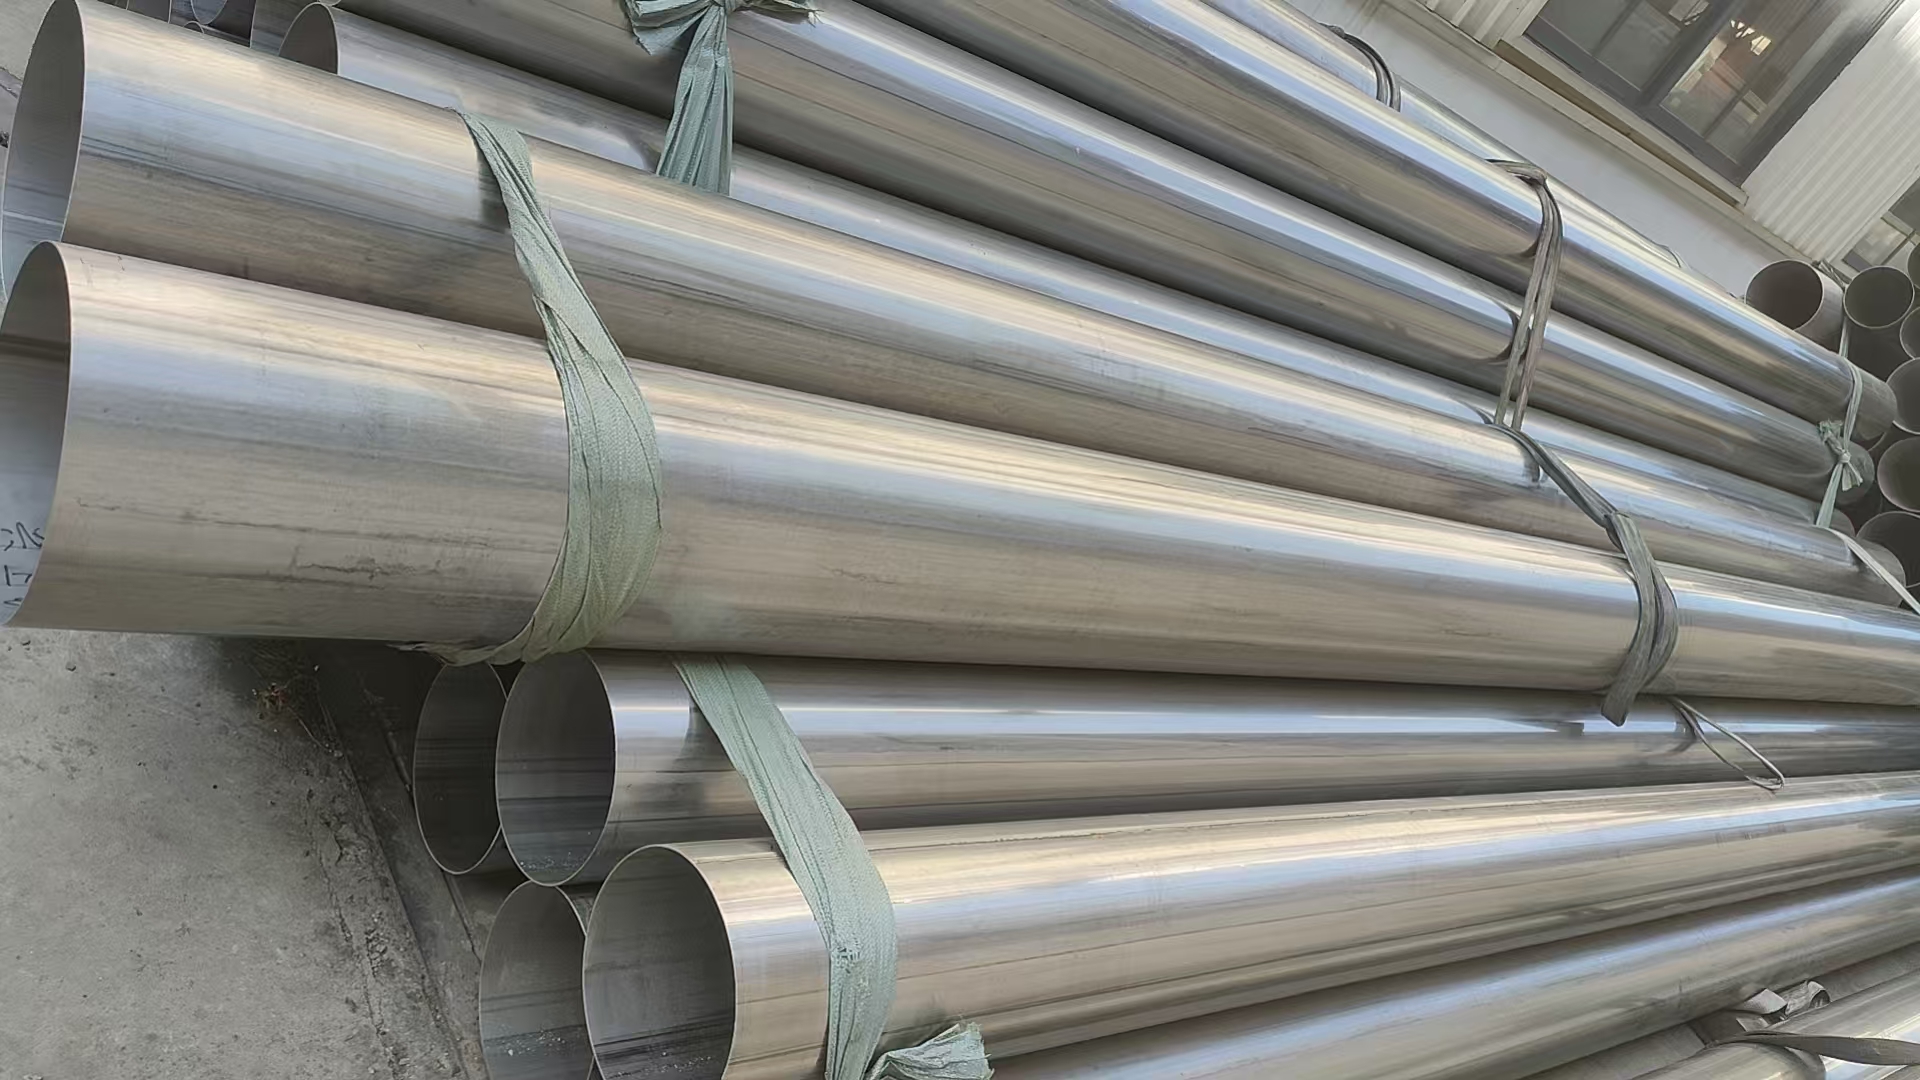
この 縦方向溶接縫 圧力、温度変動、腐食性環境下におけるパイプラインの性能を直接左右する極めて重要な構造要素です。この縦方向溶接継ぎ目の設計とパイプライン性能との関係を理解することは、厳しい産業用途でパイプラインシステムを仕様策定または保守管理するエンジニア、施設管理者、調達担当者にとって不可欠です。縦方向溶接継ぎ目はパイプ軸に平行に配置され、運用中に大きな軸方向応力を受けるため、その品質と完全性が、システム全体の信頼性を支える基盤となります。

パイプライン事業者は、サービス寿命を最大化しつつ、保守コストと安全リスクを最小限に抑えるという課題に直面しています。縦方向溶接継手は、管壁を通じて伝達される最大の周方向応力および縦方向荷重を負担するため、このバランスにおいて極めて重要な役割を果たします。適切に設計・施工された縦方向溶接継手は、内圧保持性能を高め、資産の寿命を延ばし、環境汚染、生産停止、あるいは安全事故といった重大な損失を招く可能性のある破断リスクを低減します。
構造荷重の分布と縦方向溶接継手の形状
縦方向溶接継手に作用する内圧の分布
パイプライン内の内部圧力が上昇すると、その応力は、縦方向溶接継手の位置および構造に応じて、管壁全体に不均一に分布します。縦方向溶接継手には軸方向引張応力(溶接部をその長手方向に引き離そうとする力)が発生します。一方、周方向溶接継手には、通常その大きさがより大きい「ホープ応力(環状応力)」が作用します。しかし、パイプラインは定常圧で運転されることがほとんどなく、起動時、停止時、負荷変動時に圧力が周期的に変化するため、縦方向溶接継手は疲労および繰返し応力に対して依然として非常に脆弱です。このような周期的な荷重は、数か月から数年にわたり縦方向溶接継手に損傷を蓄積させ、溶接品質が劣っている場合や、縦方向溶接継手近傍の母材の靭性が低下している場合には、亀裂の発生につながる可能性があります。
縦方向溶接継手近傍における材料特性のばらつき
縦方向溶接継手の周囲では、熱的・冶金学的な変化が生じ、機械的性質が変化する。縦方向溶接継手に近い熱影響部は、鋼種や冷却速度に応じて脆化したり軟化したりする場合がある。高強度鋼は特にこの影響を受けやすく、溶接時の熱入力が不適切だと、縦方向溶接継手に隣接して硬く脆い領域が形成される。このような弱化した領域は、繰り返し圧力荷重を受けると応力集中部となり、亀裂が優先的に発生する場所となる。エンジニアは、長期的な信頼性を確保するために、縦方向溶接継手周辺でのこうした性質劣化を最小限に抑える溶接条件および母材を選定しなければならない。
溶接品質、欠陥、および性能への影響
縦方向溶接継手内に見られる代表的な欠陥
製造および溶接工程のばらつきにより、縦方向溶接継手に気孔、介在物、未溶け、表面亀裂などの欠陥が直接生じる。縦方向溶接継手内の気孔は空隙を形成し、荷重支持断面積を減少させ、空隙周辺に応力集中を引き起こす。縦方向溶接継手内に閉じ込められた非金属系介在物は応力集中源となり、繰り返し荷重下で亀裂の進展を促進する。縦方向溶接継手の未溶けは、溶接部がパイプ内面と完全に溶着していない状態を意味し、有効な管壁厚さを低下させるとともに応力集中を生じ、疲労亀裂の成長を加速させる。これらの縦方向溶接継手の欠陥は、肉眼ではしばしば確認できないため、放射線検査、超音波探傷検査、その他の高度な非破壊検査手法を用いて検出する必要がある。
検査基準および受入基準
ASME、API、ISOなどの業界標準では、異なる圧力クラスおよび使用条件に応じて、縦方向溶接継手内において許容される最大欠陥サイズを定義する受入基準が定められています。縦方向溶接継手は、欠陥の寸法がこれらの閾値以下であることを確認するために検査を受ける必要があります。縦方向溶接継手内の大きな欠陥は、安全余裕を低下させ、予期される使用寿命を短縮します。場合によっては、その短縮は著しいものになります。製造工程において縦方向溶接継手に対してより厳格な検査手順を適用することで、欠陥を早期に検出し、配管が使用開始される前に修復または不合格処分を行うことができます。また、使用中の定期的な縦方向溶接継手の検査により、亀裂の成長を監視し、残存パイプライン寿命を予測することが可能となり、予防保全のスケジューリングを積極的に実施できます。
運転条件と縦方向溶接継手の脆弱性
温度サイクルと溶接部の疲労
低温サービス、熱回収用途、あるいは季節による需要変動があるシステムなど、温度サイクル環境で運用される配管では、縦方向溶接継手に繰り返しの熱応力が発生します。温度変化ごとに、溶接金属と母材との間で異なる熱膨張・収縮が生じ、数千回にわたって累積する周期的ひずみを引き起こします。このような熱疲労サイクルが蓄積することで、縦方向溶接継手は徐々に強度を失い、最終的には亀裂の発生に至ります。高圧水素サービスでは、さらにリスクが高まります。水素が縦方向溶接継手の微細構造内に拡散し、水素脆化と呼ばれる現象によって水素誘起亀裂を生じさせるからです。適切な溶接後熱処理および材料選定により、この縦方向溶接継手の脆弱性を低減できます。
腐食と縦方向溶接継手の劣化
縦方向の溶接継手部の化学組成および微細組織は、母材と異なることが多く、これにより電気化学的腐食(ギャルバニック腐食)が生じ、溶接界面での腐食が加速される。腐食性流体——硫化水素を含むガス混合物、海水、あるいは酸性溶液——は、特に縦方向の溶接継手部を攻撃し、管壁を薄くし、応力集中を引き起こす。応力腐食割れ(SCC)は、縦方向の溶接継手部が引張応力と腐食性環境に同時にさらされた際に発生し、前兆なく突然かつ脆性的に破断する。耐食性合金の選定、保護被膜の適用、運用時の応力管理は、いずれも縦方向の溶接継手部への腐食損傷を軽減する対策である。また、犠牲陽極や外付電源式の陰極防食装置、および腐食抑制剤の使用により、厳しい化学環境下における縦方向の溶接継手部の寿命をさらに延長できる。
設計の最適化と性能向上
溶接手順書およびその管理
縦方向溶接継手の最適化には、熱入力、冷却速度、溶加材の組成、および予熱温度を厳密に規定した溶接手順仕様書(WPS)の策定が不可欠です。縦方向溶接継手の溶接条件は、十分な溶深と溶着を確保する一方で、熱影響部の硬度上昇を抑制し、必要な靭性を確保するという相反する要求のバランスを取る必要があります。縦方向溶接継手には多層溶接を適用することで熱サイクルの制御性が向上しますが、その分人件費が増加します。また、縦方向溶接継手への自動溶接プロセスの導入は、手作業による溶接と比較して再現性が高く、欠陥発生確率を低減できます。ただし、溶接品質はパイプラインの信頼性および安全余裕度に直結するため、資格を有する溶接作業員による厳格な手順遵守が必須です。
材料選択と適合性
適切な配管材および溶接材の選定は、縦方向溶接継手の使用条件における性能に大きく影響します。一般に、強度の低い鋼材は縦方向溶接継手において優れた溶接性と靭性を示しますが、高強度鋼材では、縦方向溶接継手近傍に脆化領域が生じるのを防ぐため、厳密な管理が必要です。溶接材の化学組成を母材に合わせることで、縦方向溶接継手の特性を配管本体と整合させ、電気化学的腐食(異種金属接触腐食)や応力集中の影響を最小限に抑えることができます。二相ステンレス鋼やニッケル合金は優れた耐食性を有しており、厳しい化学環境下でも縦方向溶接継手の耐久性を高めますが、材料コストは高くなります。また、材料試験の実施および溶接技術者との協議により、各縦方向溶接継手用途に最適な材料組み合わせを特定できます。
よくある質問
パイプラインシステムにおける縦方向溶接継手の主な機能は何ですか?
縦方向溶接継手は、パイプ本体の長手方向に沿って2つの端面を接合するものであり、内部圧力を保持し、軸方向荷重を伝達する役割を担います。この溶接継手はパイプの軸線と平行に走っており、内部加圧時に生じる周方向応力および熱膨張や外部荷重時に発生する軸方向引張応力の双方に耐える必要があります。その健全性は、パイプラインの使用期間を通じて圧力保持機能および構造的信頼性を確保する上で極めて重要です。
縦方向溶接継手に欠陥が存在すると、パイプラインの安全性にどのような影響がありますか?
縦方向の溶接継手に発生する気孔、亀裂、未融合などの欠陥は応力集中を引き起こし、実効的な荷重支持断面積を減少させ、疲労亀裂の成長を加速させます。繰り返し圧力荷重が作用すると、これらの欠陥は拡大・進展し、前兆なく急激な破断を招く可能性があります。縦方向の溶接継手の定期点検および欠陥許容基準への厳格な遵守は、安全な運用を維持し、重大事故を防止するために極めて重要です。
定期保守によって、老朽化したパイプラインの縦方向溶接継手の性能を向上させることは可能ですか?
はい、腐食モニタリング、縦方向溶接継手の運転中検査、保護被膜や腐食防止剤の塗布など、積極的な保守管理により、老朽化したパイプラインの耐用年数を延長できます。縦方向溶接継手に既存する欠陥が進行していることを特定・記録することで、事業者は破損発生前に修復または交換の計画を立てられます。また、応力緩和処理や犠牲アノード方式などのカソード防食システムを導入することにより、数十年にわたる運用期間中に縦方向溶接継手の健全性をさらに維持できます。