 EN

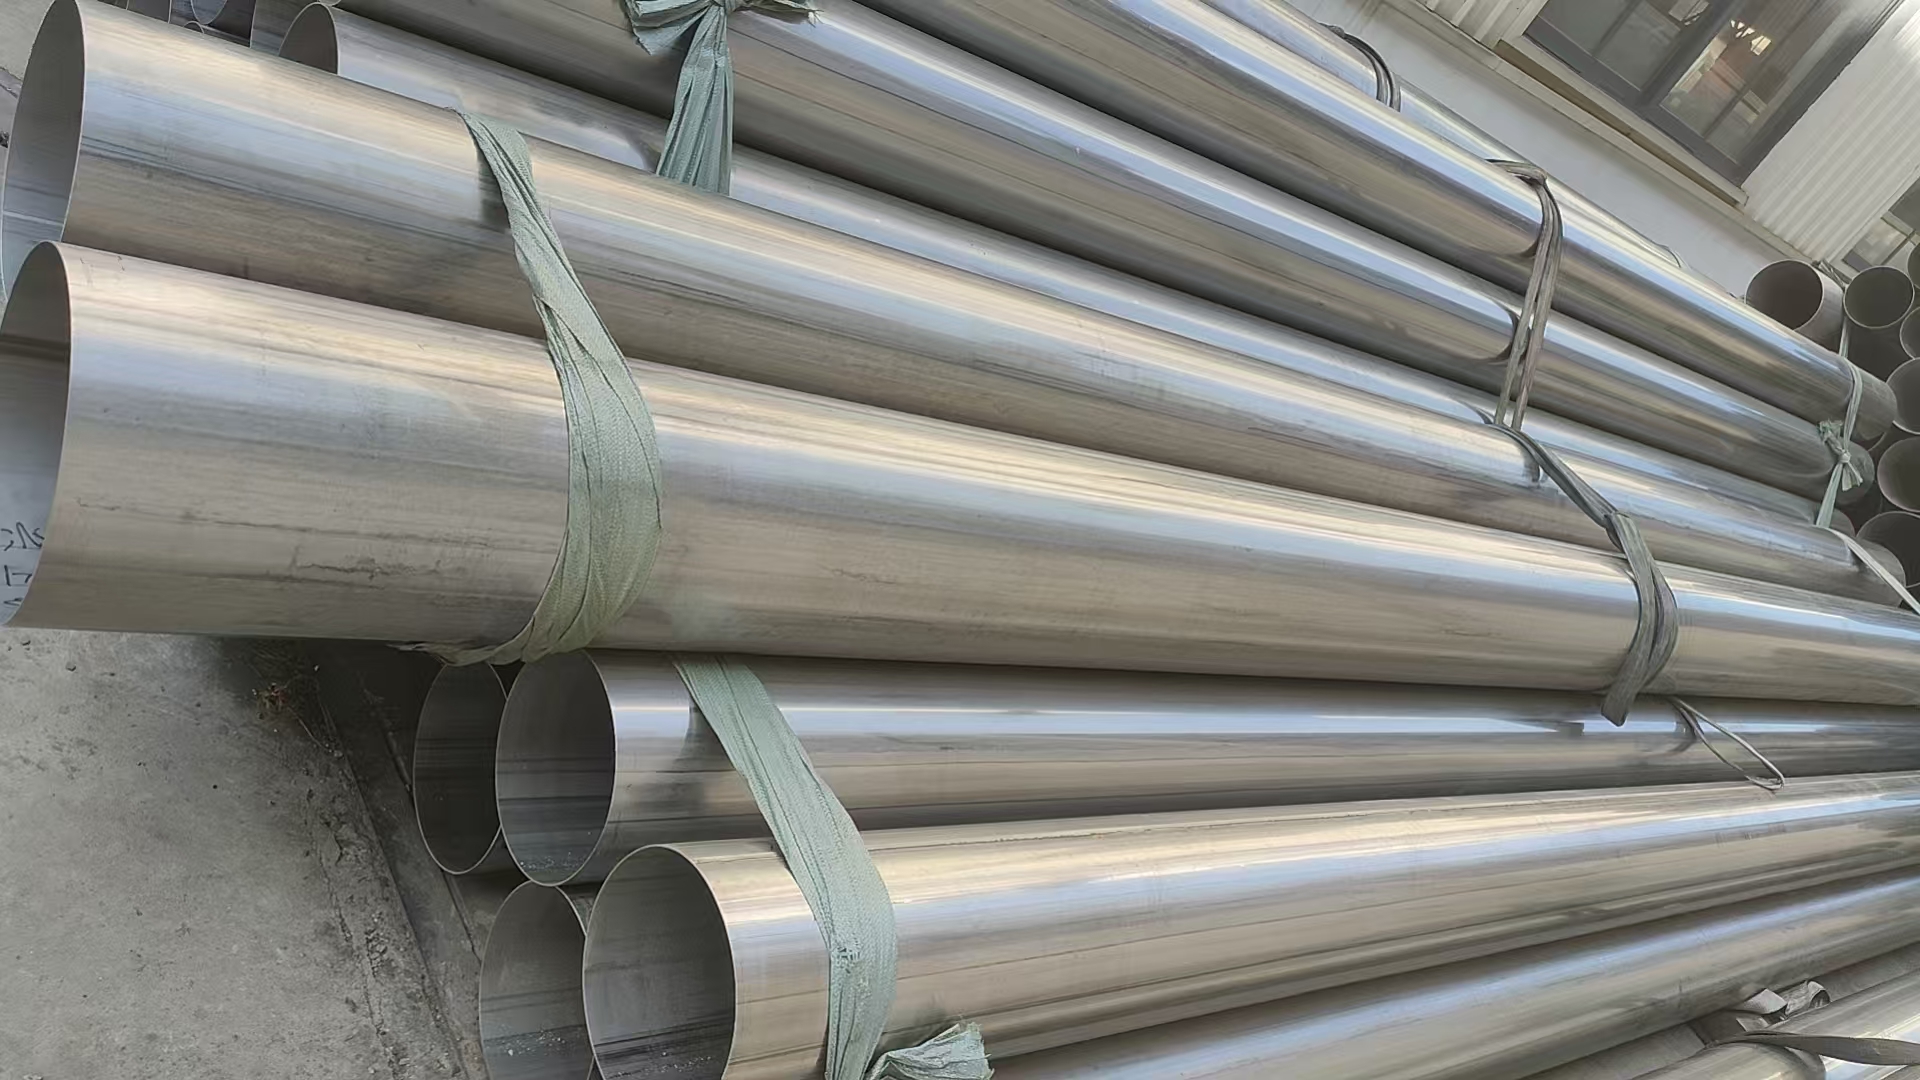
Ocostura de soldadura longitudinal representa un elemento estrutural crítico que determina directamente o rendemento das tuberías baixo presión, ciclos de temperatura e ambientes corrosivos. Comprender esta relación entre o deseño da soldadura longitudinal e o rendemento da tubería é esencial para enxeñeiros, xestores de instalacións e profesionais de adquisicións que especifican ou mantén sistemas de tuberías en aplicacións industriais exigentes. A soldadura longitudinal discorre paralela ao eixe da tubería e soporta tensións axiais considerables durante a operación, polo que a súa calidade e integridade son fundamentais para a fiabilidade xeral do sistema.

Os operadores de tuberías enfrentan unha presión crecente para maximizar a vida útil do servizo, ao tempo que minimizan os custos de mantemento e os riscos para a seguridade. A soldadura longitudinal desempeña un papel fundamental neste equilibrio, pois soporta a maior tensión circunferencial e as cargas lonxitudinais transmitidas a través da parede do tubo. Unha soldadura longitudinal ben deseñada e executada adecuadamente mellora o confinamento da presión, prolonga a vida útil dos activos e reduce o risco de fallos catastróficos que poderían provocar danos ambientais, paradas na produción ou incidentes de seguridade.
Distribución das cargas estruturais e xeometría da soldadura longitudinal
Distribución da presión ao longo da soldadura longitudinal
Cando a presión interna aumenta dentro dunha tubería, a tensión distribúese de forma non uniforme ao longo da parede do tubo, dependendo da posición e construción da soldadura longitudinal. A soldadura longitudinal experimenta tracción axial — forzas de tracción que tentan separar a soldadura ao longo da súa lonxitude. Pola contra, as soldaduras circunferenciais experimentan tensión circular, que normalmente é maior en magnitude. Non obstante, a soldadura longitudinal permanece moi susceptible á fatiga e ás tensións cíclicas, pois as tuberías raramente operan a presión constante; sométense a ciclos durante o arranque, a parada e as variacións de carga. Esta carga cíclica acumula danos na soldadura longitudinal ao longo de meses e anos, podendo provocar a iniciación de fisuras se a calidade da soldadura está comprometida ou se o material adxacente á soldadura longitudinal presenta unha tenacidade reducida.
Variación das propiedades do material preto da soldadura longitudinal
A zona arredor da soldadura longitudinal experimenta cambios térmicos e metalúrxicos que alteran as propiedades mecánicas. A zona afectada polo calor preto da soldadura longitudinal pode volverse fráxil ou abrandarse, segundo o grao de acero e a velocidade de arrefriamento. Os aceros de alta resistencia son particularmente sensibles a este efecto; unha entrada de calor mal controlada durante a soldadura crea unha rexión dura e fráxil adxacente á soldadura longitudinal. Cando se combina con cargas cíclicas de presión, estas zonas debilitadas preto da soldadura longitudinal convértense en concentradores de tensións onde as fisuras inician preferentemente. Os enxeñeiros deben seleccionar procedementos de soldadura e materiais base que minimicen esta degradación das propiedades arredor da soldadura longitudinal para garantir a fiabilidade a longo prazo.
Calidade da soldadura, defectos e impacto no rendemento
Defectos comúns na soldadura longitudinal
As variacións no proceso de fabricación e soldadura introducen defectos como porosidade, inclusións, penetración incompleta e fisuras na superficie directamente na costura de soldadura lonxitudinal. A porosidade dentro da costura de soldadura lonxitudinal crea ocos que reducen a área resistente á carga e concentran a tensión arredor do perímetro da cavidade. As inclusións—partículas non metálicas atrapadas na costura de soldadura lonxitudinal—actúan como concentradores de tensión que favorecen a propagación de fisuras baixo cargas cíclicas. A penetración incompleta na costura de soldadura lonxitudinal significa que a soldadura non se fusiona completamente coa superficie interior do tubo, reducindo o grosor efectivo da parede e creando unha concentración de tensión que acelera o crecemento de fisuras por fatiga. Estes defectos na costura de soldadura lonxitudinal son frecuentemente invisibles a simple vista, polo que é necesario empregar ensaios radiográficos, inspección ultrasónica ou outros métodos avanzados de avaliación non destructiva para detectalos.
Normas de inspección e criterios de aceptación
Os estándares do sector, como ASME, API e ISO, establecen criterios de aceptación que definen o tamaño máximo permitido de defectos na costura de soldadura lonxitudinal para distintas clases de presión e condicións de servizo. A costura de soldadura lonxitudinal debe inspeccionarse para verificar que as dimensións dos defectos permanezan por debaixo destes umbrais. Os defectos máis grandes na costura de soldadura lonxitudinal reducen a marxe de seguridade e acortan a vida útil prevista, ás veces de forma moi notable. Os protocolos de inspección máis estrictos aplicados á costura de soldadura lonxitudinal durante a fabricación detectan os defectos de maneira temprana, o que permite a súa reparación ou rexeición antes de que o tubo entre en servizo. A inspección periódica en servizo da costura de soldadura lonxitudinal supervisa o crecemento das fisuras e axuda a prever a vida restante da tubería, posibilitando a programación proactiva do mantemento.
Condicións operativas e vulnerabilidade da costura de soldadura lonxitudinal
Ciclos de temperatura e fatiga da soldadura
As tuberías que operan en ambientes de ciclaxe térmica—como servizos crioxénicos, aplicacións de recuperación de calor ou sistemas con fluctuacións na demanda estacional—imponen esforzos térmicos repetidos na soldadura longitudinal. Cada cambio de temperatura provoca unha expansión e contracción diferencial entre o metal soldado e o material base, xerando unha deformación cíclica que se acumula ao longo de millares de ciclos. A soldadura longitudinal vai debilitándose progresivamente á medida que se acumulan estes ciclos de fatiga térmica, provocando finalmente a iniciación de fisuras. Os servizos de hidróxeno a alta presión representan un risco adicional, pois o hidróxeno pode difundirse na microestrutura da soldadura longitudinal, causando fisuración asistida por hidróxeno mediante un proceso coñecido como embridización por hidróxeno. Un tratamento térmico adecuado despois da soldadura e a selección axeitada de materiais reducen esta vulnerabilidade na soldadura longitudinal.
Corrosión e degradación da soldadura longitudinal
A composición química e a microestrutura da soldadura longitudinal adoitan diferir do material base, creando unha parella galvánica que acelera a corrosión na interface da soldadura. Os fluídos corrosivos—mezclas de gas ácido, auga mariña ou solucións ácidas—atacan preferentemente a soldadura longitudinal, reducindo o grosor da parede e xerando concentracións de tensión. A fisuración por corrosión sobor tensión (SCC) ocorre cando a soldadura longitudinal está exposta simultaneamente a tensións de tracción e a un ambiente corrosivo, provocando unha falla súbita e fráxil sen avisos previos. A selección de aliaxes resistentes á corrosión, a aplicación de revestimentos protexentes e a xestión dos niveis de tensión operativa axudan a mitigar os danos por corrosión na soldadura longitudinal. Os sistemas de protección catódica e os inhibidores de corrosión amplían ademais a vida útil da soldadura longitudinal en ambientes químicos agresivos.
Optimización de Diseño e Melora do Rendemento
Especificación e control do procedemento de soldadura
Optimizar a soldadura longitudinal comeza cunha especificación detallada do procedemento de soldadura (WPS) que controla a entrada de calor, a velocidade de arrefriamento, a composición do metal de aportación e a temperatura de precalentamento. O procedemento da soldadura longitudinal debe equilibrar os requisitos de penetración e fusión coa necesidade de minimizar a dureza da zona afectada polo calor e garantir unha tenacidade suficiente. A soldadura en múltiples pasos da soldadura longitudinal permite un mellor control do ciclo térmico, pero incrementa os custos de man de obra. Os procesos de soldadura automatizados aplicados á soldadura longitudinal adoitan producir resultados máis consistentes ca os métodos manuais, reducindo a probabilidade de defectos. Os soldadores cualificados e o cumprimento rigoroso dos procedementos son esenciais, pois a calidade da soldadura longitudinal tradúcese directamente na fiabilidade e nas marxes de seguridade da tubería.
Selección de Material e Compatibleidade
Escoller o material axeitado para o tubo e o metal de aportación afecta ao rendemento da soldadura longitudinal nas condicións de servizo. Os aceros de menor resistencia xeralmente presentan mellor soldabilidade e tenacidade na soldadura longitudinal, mentres que os aceros de alta resistencia requiren un control coidadoso para evitar zonas fráxiles preto da soldadura longitudinal. A coincidencia da composición do metal de aportación co material base garante que a soldadura longitudinal teña propiedades compatibles co tubo, minimizando os efectos da corrosión galvánica e da concentración de tensións. Os aceros inoxidables dúplex e as aleacións de níquel ofrecen unha resistencia á corrosión superior, mellorando a durabilidade da soldadura longitudinal en ambientes químicos agresivos, aínda que con maior custo de material. A realización de ensaios de materiais e a consulta con enxeñeiros soldadores axuda a identificar a combinación óptima de materiais para cada aplicación de soldadura longitudinal.
Preguntas frecuentes
Cal é a función principal dunha soldadura longitudinal nos sistemas de tuberías?
A soldadura longitudinal une as dúas bordas do corpo do tubo ao longo da súa lonxitude e é responsable de conter a presión interna e transmitir cargas axiais. A soldadura longitudinal discorre paralela ao eixe do tubo e debe soportar tanto a tensión circular durante a presurización interna como a tracción lonxitudinal durante a expansión térmica e as cargas externas. A súa integridade é fundamental para a contención da presión e a fiabilidade estrutural durante toda a vida útil do oleoduto.
Como afectan os defectos na soldadura longitudinal á seguridade do oleoduto?
Defectos como a porosidade, as fendas ou a penetración incompleta na soldadura longitudinal crean concentracións de tensión que reducen a área efectiva resistente e aceleran o crecemento das fendas por fatiga. Baixo cargas cíclicas de presión, estes defectos expándense e propáganse, podendo levar a unha rotura súbita sen avisos previos. A inspección periódica da soldadura longitudinal e o cumprimento dos estándares de aceptación de defectos son fundamentais para manter operacións seguras e evitar fallos catastróficos.
O mantemento periódico pode mellorar o rendemento da soldadura longitudinal nas tuberías envelecidas?
Si, o mantemento proactivo, que inclúe a monitorización da corrosión, a inspección en servizo da soldadura longitudinal e a aplicación de revestimentos protexentes ou inhibidores, pode alargar a vida útil das tuberías envelecidas. A identificación e documentación do crecemento de defectos existentes na soldadura longitudinal permite aos operadores planificar reparacións ou substitucións antes de que se produza unha falla. Os tratamentos de alivio de tensións e os sistemas de protección catódica contribúen tamén a preservar a integridade da soldadura longitudinal durante décadas de funcionamento.